Содержание
Перейти к:
https://doi.org/10.17073/1997-308X.2026.563P.1046
Перейти к:
В работе исследованы гранулометрический состав, насыпная плотность и плотность после утряски, текучесть, форма частиц и удельная поверхность (БЭТ) фракций электролитических порошков никеля с различными формой и состоянием поверхности частиц. Показано, что при близком гранулометрическом составе различия в морфологии и состоянии поверхности частиц оказывают определяющее влияние на технологические свойства порошков. Частицы с развитой поверхностью характеризуются сниженными величинами насыпной плотности и текучести, а также повышенной удельной поверхностью по сравнению с порошками с более гладкой поверхностью. Порошки ранжированы с использованием критерия формы частиц, учитывающего одновременно их геометрию и состояние поверхности. Установлено, что введение 15–20 мас. % высокодисперсного порошка с развитой поверхностью позволяет придать формуемость порошкам с округлой формой частиц, не формующимся в высокопористую ленту при холодной прокатке. Это связано с формированием каркасной структуры, обеспечивающей заклинивание частиц в процессе деформации. Получен высокопористый прокат как из порошка никеля с формой частиц, обеспечивающей формуемость, так и из порошка, не обладающего формуемостью, при введении добавки порошка с развитой поверхностью. После спекания исследованы усадка, прочность и параметры пористой структуры. Показано, что для шихт, содержащих такую добавку, целесообразно использовать более высокие температуры спекания. Установлено, что пористая структура проката из смеси округлого гладкого порошка и высокодисперсного порошка с развитой поверхностью определяется содержанием добавки: с увеличением ее доли уменьшаются размер пор и проницаемость при практически неизменной извилистости. При оптимальном содержании добавки формируется структура, сопоставимая по свойствам с прокатом из порошка с исходно благоприятной формой частиц. При меньшем содержании добавки достигаются более высокие значения проницаемости, однако формуемость шихты при этом существенно снижается.
Беляев Е.С., Сайфутдинова А.С., Гетмановский Ю.А. Исследование свойств электролитических порошков никеля и пористого проницаемого проката на их основе. Известия вузов. Порошковая металлургия и функциональные покрытия. https://doi.org/10.17073/1997-308X.2026.563P.1046
Belyaev E.S., Saifutdinova A.S., Getmanovsky Yu.A. Properties of electrolytic nickel powders and porous permeable strips produced from them. Powder Metallurgy аnd Functional Coatings (Izvestiya Vuzov. Poroshkovaya Metallurgiya i Funktsional'nye Pokrytiya). https://doi.org/10.17073/1997-308X.2026.563P.1046
Введение
Пористый проницаемый порошковый прокат применяется во многих отраслях промышленности. Его уникальные свойства особенно ярко проявляются в приложениях, связанных с фильтрацией жидкостей и газов [1–3]. Во многих конкретных приложениях замены таким материалам нет.
Получение пористого проката требует использования металлических порошков, имеющих подходящую форму частиц [4–6]. Процесс формования пористой ленты связан с физическим заклиниванием частиц порошка друг о друга за счет их развитой поверхности. Порошки, способные перерабатываться в пористую ленту методом холодной прокатки, обычно изготавливают химическими методами восстановления или электролизом [7].
Некоторые электролитические порошки для увеличения их текучести и насыпного веса подвергают обкатке для придания им округлой формы [8], а также, в связи с развитием в настоящее время аддитивных методов 3D-печати, производится распыленный порошок, имеющий круглую или округлую форму и гладкую поверхность [9]. Такие порошки затруднительно перерабатывать в пористую ленту традиционными методами из-за их формы частиц [10], однако они получают все большее распространение [11]. Наиболее экономически эффективным методом производства сферических никелевых порошков является метод распыления расплава газом или жидкостью, например водой [12]. Гладкая и округлая форма порошков способствует получению фильтровальных материалов с более высокими характеристиками проницаемости в связи с получением более прямых поровых каналов с низкой шероховатостью поверхности и, тем самым, меньшим гидравлическим или пневматическим сопротивлением [13; 14]. Приведенные обстоятельства делают привлекательным применение обкатанных или распыленных порошков для изготовления пористого проката, что обусловливает необходимость разработки методов придания формуемости таким порошкам. Существуют различные методы придания формуемости (прокатываемости) сферическим порошкам, среди которых можно отметить метод получения склеенных конгломератов, прокатку на сетке или спекание свободно насыпанных порошков с дальнейшей уплотняющей прокаткой. В настоящей работе формуемость шихты на основе порошка с гладкими частицами, форма которых близка к сферической, достигалась добавкой от 5 до 20 мас. % высокодисперсного порошка с сильно развитой поверхностью.
Цель работы – исследование свойств пористого проницаемого проката, полученного из шихты, состоящей из смеси крупного порошка (не прокатывается в ленту), частицы которого гладкие и близкие к сферической форме, и более мелкого порошка с развитой поверхностью (прокатывается в ленту), в сравнении с пористым прокатом, полученным из порошка, сходного по размерам с крупным, но имеющего более разветвленную поверхность (прокатывается в ленту).
Методика исследований
Применяемые материалы
В настоящем исследовании использовались электролитические порошки никеля следующих марок: ПНЭ-1 (изготовлен по ГОСТ 9722-2023, далее – ПНЭ-1 ГОСТ); ПНЭ-1 (изготовлен по ТУ 1793-001-07622839-2002, далее – ПНЭ-1 ТУ); А-2 (ТУ 1793-005-07622839-2003, далее – А-2). Сведения о химических составах использованных порошков приведены в табл. 1.
Таблица 1. Химический состав порошков
| |||||||||||||||||||||||||||||||||||||||||||||||||||
В исследовании применялись две фракции порошков ПНЭ-1 ГОСТ и ПНЭ-1 ТУ: –100+63 мкм и –63+50 мкм, и отсев порошка А-2 через сито с размером ячейки 50 мкм.
Получение образцов
Экспериментальные образцы получали методом холодной прокатки порошковой шихты в ленту с последующим ее спеканием в среде водорода [15–18]. Прокатка выполнялась в двухвалковом прокатном стане ГПИ по вертикальной гравитационной схеме с применением шибера; диаметр валков составлял 70 мм, длина бочки – 70 мм, скорость прокатки – 0,5 м/мин. Все полученные пористые ленты после прокатки имели толщину 0,60–0,63 мм, плотность 5,4–5,7 г/см3 и пористость 36–39 %.
Спекание выполняли в контейнерной электропечи. Контейнер был изготовлен из сплава ХН60ВТ (ГОСТ 5632-72), что позволяет длительно эксплуатировать его при температуре спекания до 1250 °С. Режим спекания был следующий: нагрев до температуры 0,76Tпл за 45 мин, выдержка при этой температуре 60 мин, охлаждение вместе с печью до температуры 0,60Tпл , далее вынос контейнера на воздух и периодическое обливание его водой с целью ускоренного охлаждения до комнатной температуры. После спекания при гомологической температуре, равной 0,76Tпл , толщина осталась близка к исходной, плотность возросла до 5,8–5,9 г/см3, пористость, соответственно, снизилась до 33,7–34,8 %.
Методы исследований
Размер частиц порошка определяли методом лазерной гранулометрии по ГОСТ Р 57923-2017 (ISO 13320-1:2009) с помощью прибора «Wintrac 3000» (Jinan Winner Particle Instrument Stock Co., Ltd, Китай), а также методом сухого просеивания порошка по ГОСТ 18318-94. Насыпную плотность оценивали по ГОСТ 19440-94 с использованием воронки диаметром 2,5 мм и волюмометра Скотта, плотность после утряски – по ГОСТ 25279-93 (ISO 3953-85), текучесть порошка – по ГОСТ 20899-98 (ISO 4490-78) с помощью прибора Холла, форму частиц порошка – по ГОСТ 25849-83 (СТ СЭВ 3623-82).
Просмотр препаратов выполняли на цифровом микроскопе «Keyence VHX-1000» (Keyence Corp., Япония), просмотр микроструктуры поверхности спеченного пористого проката – с помощью сканирующего электронного микроскопа «Regulus SU8100» (Hitachi, Япония), анализ формы частиц – в системе обработки изображений «Thixomet Pro» (Россия), определение удельной поверхности образцов – методом БЭТ с помощью прибора TOP200 (Китай). Усадку листов по длине и ширине получали методом эталонных меток, наносимых царапанием на сырой прокат, с их повторным измерением после спекания. Прочность листов после спекания определяли поперек проката на 10 образцах шириной 12 мм и длиной 60 мм с помощью универсальной машины МР-0,5-1 (Россия).
Коэффициент проницаемости (K) рассчитывали по ГОСТ 25283-93 (ISO 4022-87), а размеры пор – по ГОСТ 26849-86 (СТ СЭВ 4657-84, ISO 4003-77) с помощью стенда кафедры МТМиТОМ (НГТУ), а также с использованием порометра капиллярных потоков GDA (Китай). Результатом порометрии являются интегральный и дифференциальный частотные графики распределения диаметров пор [19]. По интегральному графику определяли несколько величин: D – максимальный диаметр пор (при давлении выдавливания первого пузырька по ГОСТ 26849-86); d1 – средний диаметр наиболее крупных пор, количество которых составляет ~1 % от общего их количества (при давлении выделения пузырьков воздуха на всей поверхности образца по ГОСТ 26849-86); d50 – средний (медианный) размер пор, т.е. диаметр пор, делящий всю выборку пополам. По дифференциальному графику определяли dвер – наиболее вероятный диаметр пор, соответствующий максимуму пор. Рассчитывали коэффициент пор по размерам – Kd = D/d50 , а также коэффициент извилистости пор – \(a = \frac{{{d_{50}}}}{{\sqrt {32K/\Pi } }},\) где П – пористость [20; 21].
Обработку экспериментальных данных выполняли с использованием методов математической статистики. Для параметров, определяемых в серии независимых измерений, рассчитывали средние значения и доверительные интервалы. Интегральные характеристики распределений и расчетные параметры рассматривались как дескриптивные величины, при этом вариабельность оценивалась по форме соответствующих распределений.
Результаты и их обсуждение
Свойства электролитических порошков
Результаты гранулометрического анализа порошков никеля приводятся на рис. 1, процентили распределения и средние размеры частиц порошков, рассчитанные по гистограмме распределений, – в табл. 2. Все исследованные порошки имеют близкое к нормальному распределение частиц по размерам. Средний диаметр частиц D[4,3] порошка А-2 составляет 26,58 мкм, что в 2,6–3,5 раза меньше по сравнению с порошками ПНЭ-1 ГОСТ (69,63–94,36 мкм) и ПНЭ-1 ТУ (68,96–85,30 мкм) в зависимости от фракции (см. табл. 2). Порошки ПНЭ-1 ГОСТ и ПНЭ-1 ТУ имеют очень близкие по форме гистограммы распределения частиц по размерам и значения процентилей, а также средние значения по Де-Брукеру в зависимости от фракции.
Рис. 1. Гистограммы распределения частиц исследованных порошков по размерам
Таблица 2. Процентили распределения и средние размеры частиц порошков
Рис. 2. Форма частиц порошков | |||||||||||||||||||||||||||||||||||
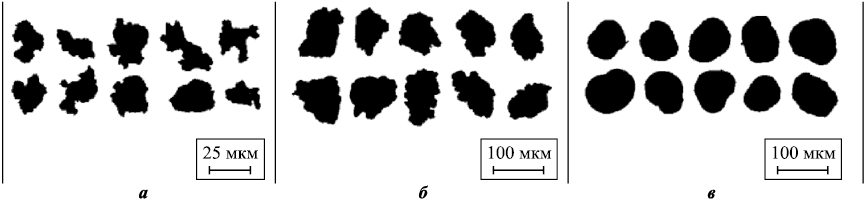
Форма частиц изученных порошков показана на рис. 2.
Все рассматриваемые порошки могут быть отнесены к порошкам округлой формы согласно критерию lmax /lmin по ГОСТ 25849-83, численное значение которого находится в диапазоне 1,35–1,55. Однако эти порошки имеют различия по состоянию поверхности частиц. Так, порошки марок А-2 и ПНЭ-1 ГОСТ имеют сильно изрезанную шероховатую поверхность, что очевидно, судя по виду контура частиц (см. рис. 2), а у порошка ПНЭ-1 ТУ гладкая, близкая к сферической поверхность частиц.
Критериальная численная оценка одновременно формы частиц и состояния их поверхности может быть представлена следующим соотношением (ISO 9276-62008):
| \[t = \frac{{4{\rm{\pi }}S}}{{{P^2}}},\] | (1) |
где S – площадь проекции частицы; Р – периметр проекции частицы.
Уравнение (1) учитывает обратное значение соотношения P2/S (ГОСТ 25849-83) и сравнивает частицу с абсолютно круглой. Таким образом, совокупность частиц со значением критерия формы t, близким к нулю, будет иметь развитую шероховатую поверхность, а со значением t, близким к единице, – гладкую поверхность [22]. На рис. 3 приводится частотное распределение критерия формы исследованных порошков.
Рис. 3. Частотное распределение критерия формы (t) |
Наиболее вероятные значения критерия формы порошков А-2 и ПНЭ-1 ГОСТ оказываются близкими и численно равными 0,41 и 0,47 соответственно, что существенно меньше, чем у порошка ПНЭ-1 ТУ, имеющего t = 0,75.
Данные о насыпной плотности (ρa ), плотности после утряски (ρt ), текучести (T) и удельной поверхности (Sуд ) порошков приведены в табл. 3.
Таблица 3. Объемные, технологические и физические свойства порошков
| |||||||||||||||||||||||||||||||||||
Представленные в табл. 3 свойства порошков хорошо коррелируют с критерием формы частиц: его значениям, близким к единице, соответствуют бòльшие значения насыпной плотности и плотности после утряски, а также меньшие значения текучести и удельной поверхности порошков, и наоборот. Критерий формы также согласуется с технологическим свойством способности порошков формоваться с помощью холодной прокатки в тонкие высокопористые ленты [23]. Для количественной оценки такой формуемости (прокатка по гравитационной схеме) целесообразно использовать классификацию, основанную на величине предельной длины (Lmax ) вышедшей из валков пористой ленты, не приводящей к ее разрушению под действием собственного веса, и соответствующем ей разрушающем напряжении (σразр ) в сыром состоянии. К неформующимся относятся шихты, не позволяющие получать связную ленту или дающие ленту, разрушаемую при предельной длине проката менее 50 мм (σразр < 2,7 кПа). Из плохо формующихся шихт возможно получение ленты с предельной длиной 50–60 мм (σразр = 2,7÷3,4 кПа), что крайне мало даже для получения проката в лабораторных условиях. Категория ограниченно формующихся шихт характеризуется предельной длиной ленты до 100 мм (σразр = 5,3÷5,6 кПа), что достаточно для получения образцов в исследовательских целях. Наконец, к хорошо формующимся относятся шихты, обеспечивающие предельную длину проката 200 мм и более (σразр ≥ 10,6÷11,2 кПа), что позволяет выполнять прокатку длинных лент в условиях серийного и массового производства.
Так, порошки А-2 и ПНЭ-1 ГОСТ хорошо формуются в ленту толщиной 0,55–0,65 мм с пористостью 65 и 41 % соответственно. Порошок ПНЭ-1 ТУ в пористую ленту не формуется – очевидно, что гладкая форма поверхности частиц порошка исключает их взаимное заклинивание в процессе прокатки, являющееся важнейшим фактором для формования металлического порошка в высокопористую ленту [24]. Применяя для прокатки шихту, содержащую порошки ПНЭ-1 ТУ и А-2, возможно сформовать пористую ленту. В настоящей работе содержание порошка А-2 в шихте на основе порошка ПНЭ-1 ТУ составляло от 5 до 20 мас. %: при его доле 5 % шихта формуется плохо, при повышенном количестве 10 % формование ограниченно, а при содержаниях 15 и 20 мас. % шихта формуется хорошо.
Свойства пористых листов из порошка ПНЭ-1 ГОСТ
В табл. 4 приведены свойства пористых листов из порошка никеля марки ПНЭ-1 ГОСТ. Различия в значениях усадки (∆l/l) листов из фракций –63+50 мкм и –100+63 мкм составляют 0,15 %, по прочности (σв ) – 2,9 МПа, по коэффициенту проницаемости (K) – 0,024·10–12 м–1. С учетом доверительных интервалов такие расхождения свидетельствуют о том, что величины данных параметров очень близки, а в случае прочности – практически неотличимы (см. табл. 4). Наиболее вероятный диаметр пор (dвер ) у изготовленных листов близок (5,4 и 5,9 мкм), их содержание с увеличением размера частиц порошка падает с 66 % (–63+50 мкм) до 45 % (–100+63 мкм). Диаметры наиболее крупных пор (11,6 и 15,4 мкм) и средних (5,6–10,1 и 6,4–13,5 мкм) возрастают при изменении фракции от –63+50 мкм до –100+63 мкм (см. табл. 4). Увеличение диаметров крупных и средних пор проката и их количества с ростом размера частиц шихты происходит за счет уменьшения примерно на 20 % доли наиболее вероятных пор. При этом, с учетом доверительных интервалов, диаметр наиболее вероятных пор можно считать практически не зависящим от фракции порошка ПНЭ-1 ГОСТ в шихте.
Таблица 4. Свойства пористых листов из порошка ПНЭ-1 ГОСТ
| ||||||||||||||||||||||||||||||||||
Усадка и прочность
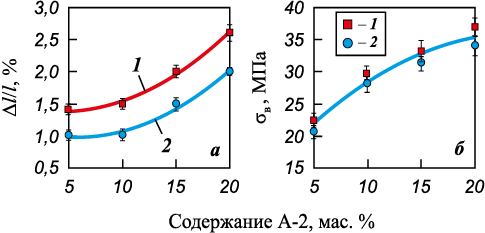
Усадка после спекания пористого проката, изготовленного из смеси порошков ПНЭ-1 ТУ и А-2, монотонно возрастает с повышением доли порошка А-2 в смеси от 5 до 20 мас. %. Пористый прокат из шихты, содержащей порошок ПНЭ-1 ТУ фракции –63+50 мкм, имеет несколько бòльшие значения усадки после спекания, чем в случае использования в шихте фракции –100+63 мкм порошка ПНЭ-1 ТУ (рис. 4, а). Прочность спеченной ленты не зависит от вида фракции порошка ПНЭ-1 ТУ в шихте, так как численное различие в прочности между фракциями –63+50 мкм и –100+63 мкм не превышает удвоенного доверительного интервала измерений. Прочность проката возрастает с увеличением содержания в шихте порошка А-2 (рис. 4, б).
Рис. 4. Усадка (а) и прочность (б) пористой ленты после спекания проката |
Показатели пористой структуры
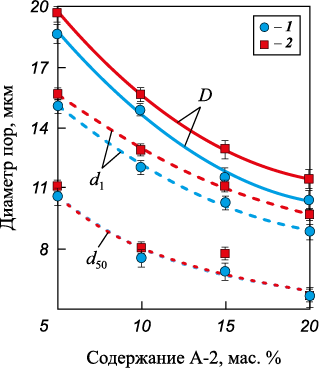
Диаметр пор полученного пористого проката из шихты, содержащей порошки ПНЭ-1 ТУ и А-2 (рис. 5), монотонно снижается с увеличением содержания в шихте порошка А-2. Диаметры D (наиболее крупной поры) и d1 (средних пор, ГОСТ 26849-86) зависят от размера частиц фракций порошка ПНЭ-1 ТУ и имеют несколько бòльшие значения в случае применения фракции –100+63 мкм. Диаметр средних пор d50 не зависит от фракции порошка ПНЭ-1 ТУ в смеси и монотонно снижается с ростом доли порошка А-2 в шихте от 5 до 20 мас. %. Коэффициент размеров пор (Kd ) остается постоянным и равным в среднем 1,84 ± 0,12 (± 6,5 %) вне зависимости от размера фракций порошка ПНЭ-1 ТУ и количества в шихте порошка А-2.
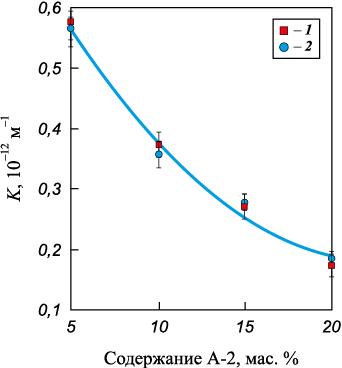
Коэффициент проницаемости проката (K) не реагирует на изменение размеров частиц порошка ПНЭ-1 ТУ в шихте и монотонно снижается с ростом содержания в шихте порошка А-2 (рис. 6). Коэффициент извилистости пор (как и коэффициент размеров пор) остается постоянным вне зависимости от размеров частиц порошка ПНЭ-1 ТУ и доли порошка А-2 в шихте и составляет a = 1,34 ± 0,09 (± 6,65 %).
Рис. 5. Размер пор проката из смеси порошков ПНЭ-1 ТУ и А-2
Рис. 6. Коэффициент проницаемости проката из смеси порошков ПНЭ-1 ТУ и А-2 |
Обобщение полученных данных
Порошки ПНЭ-1 ГОСТ и ПНЭ-1 ТУ имеют близкие размеры частиц в соответствии с фракциями, размеры частиц порошка А-2 значительно меньше (см. табл. 2). У порошков ПНЭ-1 ГОСТ и ПНЭ-1 ТУ значения D[4,3] частиц близки согласно фракциям (для фракции –63+50 мкм разница составляет 0,67 мкм (<1 %), для фракции –100+63 мкм – 9,06 мкм (9,6 %), а размеры частиц порошка А-2 в 2,6–3,6 раза меньше по сравнению с порошками ПНЭ.
Форма частиц порошка ПНЭ-1 ТУ является округлой с гладкой поверхностью, частицы порошков ПНЭ-1 ГОСТ и А-2 также имеют округлую форму, но их поверхность более развитая. Порошок ПНЭ-1 ТУ не формуется методом прокатки порошка в ленту в связи с гладкой формой частиц, возможность его прокатки обеспечивается добавлением в шихту порошка А-2 от 5 до 20 % (лучше вводить 15–20 %).
По сравнению с прокатом из порошка ПНЭ-1 ГОСТ, прокат на базе порошка ПНЭ-1 ТУ с добавкой порошка А-2 имеет несколько большее значение усадки после спекания – до 2,0–2,6 % (усадка проката из ПНЭ-1 ГОСТ составляет 1,35–1,50 %), а его прочность находится в диапазоне 20,0–36,9 МПа и растет с увеличением количества порошка А-2 в шихте, однако все равно уступает прочности проката из ПНЭ-1 ГОСТ (39,8–42,7 МПа).
Анализ показателей пористой структуры свидетельствует о том, что средние размеры пор и коэффициент проницаемости K, в зависимости от количества введенного порошка А-2 в шихту на основе ПНЭ-1 ТУ, снижаются монотонно (см. рис. 5 и 6). При этом средние значения диаметров пор для разных фракций порошка ПНЭ-1 ТУ различимы, в отличие от коэффициента проницаемости. При содержании порошка А-2 в пределах 10–15 % полученный пористый прокат на базе порошка ПНЭ-1 ТУ будет приблизительно эквивалентен прокату из порошка ПНЭ-1 ГОСТ по размерам пор, а по коэффициенту проницаемости – будет сопоставим при содержании А-2, равном 20 мас. %.
Обсуждение результатов
Из-за специфики процесса уплотнения при холодной прокатке порошка в ленту наименьшее уплотнение получают объемы порошка вдоль проката, поэтому, если порошок имеет слабо развитую поверхность, при прокате неизбежно появляются поперечные трещины и пористая лента под своим весом разрушается по этим трещинам. Для улучшения прокатки в порошок ПНЭ-1 ТУ, имеющий слабо развитую поверхность, вводился порошок А-2, характеризующийся сильно развитой поверхностью. Появление у полученной шихты свойства формуемости прокаткой объясняется расположением вокруг частиц порошка ПНЭ-1 ТУ частиц порошка А-2 в виде каркаса. Для наглядного подтверждения предложенной модели на рис. 7 приведена микроструктура спеченного проката, полученного из шихты на основе порошка ПНЭ-1 ТУ с добавкой порошка А-2.
На рис. 7 видно, что частицы высокодисперсного порошка А-2 располагаются преимущественно в межчастичном пространстве и формируют связующий каркас между более крупными частицами порошка ПНЭ-1 ТУ, что подтверждает предложенный механизм формирования структуры и объясняет появление формуемости шихты. Представленный механизм формования проката может быть количественно описан с использованием упрощенной модели, основанной на изложенных выше соображениях, и по аналогии с работой [25].
Рис. 7. Микроструктура спеченного пористого проката из смеси порошков ПНЭ-1 ТУ и А-2 |
Примем, что все частицы в шихте сферические и полученная смесь полностью гомогенна. Можно рассчитать максимальное количество частиц (N) порошка А-2, которые можно расположить на поверхности одной частицы порошка ПНЭ-1 ТУ (данные о размерах частиц приведены в табл. 1):
| \[N = \frac{{4D_{{\rm{ПНЭ - 1}}}^2}}{{D_{{\rm{A - }}2}^2}},\] | (2) |
где DПНЭ-1 – средний диаметр D[4,3] порошка ПНЭ-1 ТУ; DА-2 – средний диаметр D[4,3] порошка А-2.
Полученное количество частиц N необходимо для 100 %-ного покрытия поверхности частицы ПНЭ-1 ТУ.
Массовое содержание порошка А-2 при различной степени покрытия им одной частицы ПНЭ-1 ТУ в смеси можно рассчитать как
| \[{m_{{\rm{A - }}2}} = \frac{{{V_{{\rm{A - }}2}}N}}{{{V_{{\rm{ПНЭ - }}1}} + {V_{{\rm{A - }}2}}N}},\] | (3) |
где VПНЭ-1 – объем одной частицы порошка ПНЭ-1 ТУ; VА-2 – объем частиц порошка А-2.
Для количественной оценки способности порошковой смеси к формованию методом холодной прокатки предложен коэффициент формуемости, основанный на степени покрытия частиц порошка ПНЭ-1 ТУ высокодисперсным порошком А-2. Согласно модели, описанной ранее (формулы (2) и (3)), можно оценить необходимое количество частиц порошка А-2 для частичного покрытия поверхности одной частицы ПНЭ-1 ТУ и связать это с массовой долей А-2 в шихте. Однако эти расчеты дают дискретные значения и не позволяют отразить поведение покрытия при любом содержании А-2. Для построения непрерывной зависимости степени покрытия от массовой доли порошка А-2 в смеси была использована аппроксимирующая функция следующего вида:
| \[C(x) = {C_{{\rm{max}}}}\left( {1 - {e^{ - kx}}} \right),\] | (4) |
где C(x) – степень покрытия, %; x – доля частиц порошка А-2, мас. %; Cmax – предельное покрытие (принято 15 %); k – эмпирический коэффициент (подобран как 0,12). Функция (4) соответствует тренду, заданному формулами (2) и (3), и позволяет аналитически оценить производную скорость роста степени покрытия и на ее основе рассчитать коэффициент формуемости:
| \[{F_{{\rm{форм}}}}(x) = \frac{{dC}}{{dx}}\left( {1 - \frac{x}{{{x_{\max }}}}} \right).\] | (5) |
График Fформ (x) (рис. 8) демонстрирует выраженный максимум в области 5–10 мас. % А-2, что соответствует зоне начала формирования «каркаса». При достижении содержания А-2 в 15–20 % система достигает устойчивого состояния – дальнейшее увеличение доли А-2 мало влияет на формуемость. Предложенный коэффициент Fформ позволяет количественно определить переход в зону стабильной формуемости смеси.
Рис. 8. Коэффициент формуемости в зависимости |
Исходя из данных рис. 8 очевидно, что для устойчивого формования ленты из порошка ПНЭ-1 ТУ фракций –63+50 мкм и –100+63 мкм необходимо, чтобы коэффициент формуемости численно был менее 0,11, т.е. степень покрытия (формула (4)) порошка должен быть не менее 12,5 %.
Предложенная модель носит предварительный характер и требует дальнейшей проверки, верификации на других порошковых системах, а также установления корреляции коэффициента Fформ с прямыми механическими измерениями сырого проката, что является задачей последующих исследований.
Усадка после спекания проката, полученного из шихты ПНЭ-1 ТУ и А-2, близка к усадке проката из порошка ПНЭ-1 ГОСТ в случае содержания 10 мас. % А-2 в порошке фракции –63+50 мкм и 15 % А-2 в порошке фракции –100+63 мкм. Если концентрация порошка А-2 больше, то усадка будет также возрастать. Одновременно с этим прочность листов, полученных из смеси порошков ПНЭ-1 ТУ и А-2, ниже прочности листов из порошка ПНЭ-1 ГОСТ. В совокупности эти явления объясняются различной спекаемостью порошков А-2 и ПНЭ-1 ТУ. Порошок А-2 благодаря своей высокой дисперсности и удельной поверхности (см. табл. 3) показывает бòльшую усадку при спекании и тем самым связывает частицы порошка ПНЭ-1 ТУ, обладающие низкой поверхностной энергией. Таким образом, такой прокат будет иметь несколько бòльшую усадку и низкую прочность. Для пористого проката из смесей порошков А-2 и ПНЭ-1 ТУ необходимо рекомендовать более высокую температуру спекания по сравнению с пористым прокатом из порошка ПНЭ-1 ГОСТ.
Введение порошка А-2 в шихту на основе ПНЭ-1 ТУ приводит к монотонному уменьшению размеров пор из-за размещения мелкого порошка по поверхности частиц крупного. Аналогичные с прокатом из порошка ПНЭ-1 ГОСТ характеристики в случае фракции –63+50 мкм можно получить при концентрации 15 мас. % А-2, а в случае фракции –100+63 мкм – при 10 мас. % А-2. Следует отметить, что диаметр наиболее вероятной поры dвер всегда больше у проката из смеси А-2 и ПНЭ-1 ТУ до концентрации 20 мас. % А-2, при этом коэффициент размеров пор Kd несколько меньше, т.е. материал является более равномерным по диаметру пор.
Коэффициент проницаемости K у проката из смеси А-2 и ПНЭ-1 ТУ (см. рис. 6) всегда больше или равен (при содержании 20 мас. % А-2) коэффициенту проницаемости проката из ПНЭ-1 ГОСТ (см. табл. 4), что объясняется бòльшим диаметром наиболее вероятной поры у проката из смеси (см. рис. 5) и более гладкой поверхностью поровых каналов при близких значениях коэффициента извилистости пор (a = 1,3÷1,4).
Заключение
Для получения высокопористого проката порошок ПНЭ-1 ГОСТ может быть заменен смесью порошков ПНЭ-1 ТУ и А-2. Для промышленного применения содержание порошка А-2 в шихте на основе порошка ПНЭ-1 ТУ исследованных фракций должно быть не менее 15 мас. % для получения хорошей формуемости методом холодной прокатки. Для придания смеси формуемости необходимо обеспечить не менее 12,5 % заполнения поверхности гладкого крупного порошка мелким порошком с более развитой поверхностью.
При изготовлении пористого проката на основе смесей А-2 и ПНЭ-1 ТУ при содержаниях А-2 не более 20 % необходимо проводить спекание с более высокой температурой, нежели в случае использования порошка ПНЭ-1 ГОСТ.
При содержании 15 мас. % порошка А-2 в шихте на основе порошка ПНЭ-1 ТУ получаемые материалы имеют больший диаметр наиболее вероятной поры, лучшее распределение пор по размерам, немного более высокий коэффициент проницаемости при сопоставимом уровне коэффициента извилистости пор. Такой прокат будет показывать более высокую производительность при фильтрации через него жидкостей и газов в случае работы в качестве фильтрующего проницаемого материала.
1. Liu P.S., Liang K.M. Review functional materials of porous metals made by P/M, electroplating and some other techniques. Journal of Materials Science. 2001;36: 5059–5072. https://doi.org/10.1023/A:1012483920628
2. Миронов С.Г., Колотилов В.А., Маслов А.А. Экспериментальное исследование фильтрационных характеристик высокопористых ячеистых материалов. Теплофизика и аэромеханика. 2015;22(5):599–607.
3. Lin S., Feng W., Shi F. Composite manufacturing of metal porous thin strip with metal wire mesh and powder. Journal of Physics: Conference Series. 2024;2730:012011. https://doi.org/10.1088/1742-6596/2730/1/012011
4. Evans P.E., Smith G.C. The compaction of metal powders by rolling. II. An examination of the compaction process. Powder Metallurgy. 1959;2(3):1–25. https://doi.org/10.1179/pom.1959.2.3.002
5. Kennedy A. Porous metals and metal foams made from powders. Powder Metallurgy. 2012:31–46. https://doi.org/10.5772/33060
6. Ilyushchanka A., Kusin R.A., Charniak I.N., Kusin A.R., Zhehzdryn D.I. Production process of powder permeable materials made of spherical bronze powders by pressing. Machines. Technologies. Materials: International Scientific Journal. 2018;(7):287–290.
7. Umarkhonov S.R., Eminov A.M. Production of metal-ceramic composite materials. Global Journal of Engineering and Technology. 2022;1(2):33–36.
8. Pavlovic M.G., Pavlovic Lj.J., Ivanovic E.R., Radmilovic V., Popov K.I. The effect of particle structure on apparent density of electrolytic copper powder. Journal of the Serbian Chemical Society. 2001;66(11-12):923–933. https://doi.org/10.2298/JSC0112923P
9. Ermakov S., Shvecov O. Features of obtaining powders for additive machines by plasma spraying. Materials Physics and Mechanics. 2021;47(6):843–855. https://doi.org/10.18149/MPM.4762021_4
10. O’Flynn J., Corbin S.F. Effects of powder material and process parameters on the roll compaction, sintering and cold rolling of titanium sponge. Powder Metallurgy. 2019;62(5):1–15. https://doi.org/10.1080/00325899.2019.1651505
11. Ilyushchanka A., Kusin R., Charniak I., Kusin A. Peculiarities of sintering of porous sheet blanks from powder of tin-phosphorus bronze. Materials Science. Non-Equilibrium Phase Transformations. 2023;9(1):23–25.
12. Asgarian Ali, Tang Ziqi, Bussmann Markus, Chattopadhyay Kinnor. Water atomization of metal powders: effect of water spray configuration. Powder Metallurgy. 2020;63(4):1–12. https://doi.org/10.1080/00325899.2020.1802558
13. Sheleg V.K., Kaptsevich V.M., Sorokina A.N., Savich V.V., Bedenko S.A., Mazyuk V.V. Properties of porous powder materials. Powder Metallurgy and Metal Ceramics. 1988;27:572–576. https://doi.org/10.1007/BF00799993
14. Garcia X., Akanji L.T., Blunt M.J., Matthai S.K., Latham J.P. Numerical study of the effects of particle shape and polydispersity on permeability. Physical Review E. 2009;80(2):021304. https://doi.org/10.1103/PhysRevE.80.021304
15. Ro D.H., Toaz M.W., Moxson V.S. The direct powder-rolling process for producing thin metal strip. Journal of Metals. 1983;35:34–39.
16. https://doi.org/10.1007/BF03338182
17. Fraser R.W., Evans D.J.I. The properties of cobalt-iron alloys prepared by powder rolling. Powder Metallurgy. 1968;11(22):358–378.
18. https://doi.org/10.1179/pom.1968.11.22.009
19. Belyaev E.S., Makarov N.V., Kravchenko M.A. Formation of the structure and properties of powder rolls based on copper with nano dimensional diamond filler. ISJ Theoretical & Applied Science. 2017;3(47):77–84.
20. https://doi.org/10.15863/TAS.2017.03.47.17
21. Sorokin V.K., Kostromin S.V., Belyaev E.S. Technology, structure and properties of metallic sheet filter materials. ISJ Theoretical & Applied Science. 2017;3(47):85–92. https://doi.org/10.15863/TAS.2017.03.47.18
22. Angesleva M., Salmimies R., Rideal G., Hakkinen A. Assessment of the pore diameter measured in gas-liquid displacement porometry: effect of the capillary constant. Journal of Porous Media. 2023;26(1):31–49. https://doi.org/10.1615/JPorMedia.2022043042
23. Сорокин В.К., Костромин С.В. Материаловедение и технологии порошковых композиций. Saarbrücken: LAP Lambert Academic Publishing, 2015. 232 c.
24. Сорокин В.К., Костромин С.В., Беляев Е.С. Технологии и свойства порошковых материалов. Saarbrücken: LAP Lambert Academic Publishing, 2017. 69 с.
25. Hejmady P., van Breemen L.C.A., Anderson P.D., Cardinaels R.M. A processing route to spherical polymer particles via controlled droplet retraction. Powder Technology. 2021;388:401–411. https://doi.org/10.1016/j.powtec.2021.04.058
26. Mikli V., Kaerdib H., Kuluc P., Besterci M. Characterization of powder particle morphology. Proceedings of the Estonian Academy of Sciences. Engineering. 2001;7(1): 22–34. https://doi.org/10.3176/eng.2001.1.03
27. Popov K.I., Krstic S.B., Obradovic M.C., Pavlović M.G., Pavlovic L.J., Ivanovic E.R. The effect of the particle shape and structure on the flowability of electrolytic copper powder. I. Modeling of a representative powder particle. Journal of the Serbian Chemical Society. 2003;68(10): 771–778. https://doi.org/10.2298/JSC0310771P
28. Belyaev E.S., Sorokin V.K., Makarov N.V., Kravchenko M.A. The influence of micro- and nano-sized diamond fillers on powder rolling physical and mechanical properties. ISJ Theoretical & Applied Science. 2017;2(46):155–162. https://doi.org/10.15863/TAS.2017.02.46.27
Евгений Сергеевич Беляев – к.т.н., доцент кафедры «Материаловедение, технологии материалов и термическая обработка металлов» Института физико-химических технологий и материаловедения
Россия, 603155, г. Нижний Новгород, ул. Минина, 24
Алена Сергеевна Сайфутдинова – магистрант, инженер кафедры «Материаловедение, технологии материалов и термическая обработка металлов» Института физико-химических технологий и материаловедения
Россия, 603155, г. Нижний Новгород, ул. Минина, 24
Юрий Андреевич Гетмановский – ст. преподаватель кафедры «Материаловедение, технологии материалов и термическая обработка металлов» Института физико-химических технологий и материаловедения
Россия, 603155, г. Нижний Новгород, ул. Минина, 24
Беляев Е.С., Сайфутдинова А.С., Гетмановский Ю.А. Исследование свойств электролитических порошков никеля и пористого проницаемого проката на их основе. Известия вузов. Порошковая металлургия и функциональные покрытия. https://doi.org/10.17073/1997-308X.2026.563P.1046
Belyaev E.S., Saifutdinova A.S., Getmanovsky Yu.A. Properties of electrolytic nickel powders and porous permeable strips produced from them. Powder Metallurgy аnd Functional Coatings (Izvestiya Vuzov. Poroshkovaya Metallurgiya i Funktsional'nye Pokrytiya). https://doi.org/10.17073/1997-308X.2026.563P.1046
 Послать статью по эл. почте (Необходимо имя пользователя (логин))
Связаться с автором (Необходимо имя пользователя (логин))
119049, г. Москва, Ленинский пр-т, д. 4, НИТУ МИСИС,
редакция журнала «Порошковая металлургия и функциональные покрытия»
Телефон: +7 (495) 638-45-35
E-mail: izv.vuz@misis.ru, izv.vuz.2025@mail.ru


 ) и –63+50 мкм (

 )