Содержание
Перейти к:
https://doi.org/10.17073/1997-308X.2025.562P.777
Перейти к:
Проведено системное исследование взаимосвязи между технологическими параметрами спекания, структурой и механическими характеристиками порошковой стали ПЛ-Н2Д2М. Методами современной материаловедческой диагностики изучено влияние температурно-временных режимов спекания и содержания углерода на процессы структурообразования, гомогенизации и формирования межчастичных контактов. Установлены количественные закономерности влияния параметров спекания на предел прочности при растяжении и характер разрушения материала. Методами фрактографического анализа выявлена эволюция механизмов разрушения в зависимости от степени завершенности диффузионных процессов. Определены критические параметры спекания, обеспечивающие формирование внутрикристаллитного сращивания частиц, необходимого для эксплуатации в условиях сложного напряженного состояния. Полученные результаты представляют научную основу для оптимизации технологических режимов производства ответственных деталей машиностроения методами порошковой металлургии.
Егорова Р.В., Егоров М.С. О механическом поведении спеченного сплава ПЛ-Н2Д2М: влияние пористости и условий спекания на прочностные характеристики высоконагруженных деталей типа «Колесо зубчатое». Известия вузов. Порошковая металлургия и функциональные покрытия. 2026;20(3):13-24. https://doi.org/10.17073/1997-308X.2025.562P.777
Egorova R.V., Egorov M.S. On the mechanical behavior of sintered PL-N2D2M alloy: the influence of porosity and sintering conditions on the strength characteristics of highly loaded “Gear Wheel” type parts. Powder Metallurgy аnd Functional Coatings (Izvestiya Vuzov. Poroshkovaya Metallurgiya i Funktsional'nye Pokrytiya). 2026;20(3):13-24. (In Russ.) https://doi.org/10.17073/1997-308X.2025.562P.777
Введение
Порошковая металлургия является одной из ключевых технологий современного машиностроения, обеспечивающей производство высокоточных деталей сложной формы с минимальными отходами материала и высокой экономической эффективностью, особенно в крупносерийном и массовом производстве, например для автомобильной промышленности [1–5]. Прессование и последующее спекание порошковых заготовок позволяют получать изделия с заданными физико-механическими свойствами, которые могут быть адаптированы под конкретные эксплуатационные требования благодаря вариациям химического состава и технологических параметров. Однако в отличие от спекания однокомпонентных систем, которое является редким явлением в практике, большинство ответственных деталей производят из механических смесей нескольких порошков или из предварительно легированных порошков, где частицы сами представляют собой сплав заданного состава [6–9]. Структура таких частиц может варьироваться от однородного твердого раствора до гетерогенной смеси различных фаз, что существенно усложняет процессы структурообразования при спекании и требует детального изучения.
Вопросы влияния параметров спекания на структуру и свойства порошковых сталей широко освещены в отечественной и зарубежной литературе [10–14]. Значительное количество работ посвящено исследованию роли легирующих элементов (таких, как никель, медь, молибден) и их совместного влияния на кинетику уплотнения, гомогенизацию и формирование механических свойств [1; 4; 11; 13; 14]. Авторы работ [3; 15–20] подчеркивают, что температура и время спекания являются критическими факторами, определяющими полноту протекания диффузионных процессов и, как следствие, качество межчастичных контактов. Особое внимание уделяется влиянию углерода, который, являясь активным восстановителем и участником формирования упрочняющих фаз (цементита), может не только повышать прочность, но и влиять на усадку и вязкость материала [13; 16; 17]. В работах [6; 11] установлено, что критерием формирования качественного внутрикристаллитного сращивания, необходимого для работы в условиях сложного напряженного состояния, служит появление области локального сужения при испытаниях на растяжение, что соответствует определенному уровню развития контактной поверхности.
Несмотря на обширный объем накопленных знаний, оптимизация режимов спекания для конкретных промышленных порошков (таких, как, например, отечественный диффузионно-легированный порошок ПЛ-Н2Д2М) с учетом требований, предъявляемых к высоконагруженным деталям типа «Колесо зубчатое» (предел прочности не менее 500 МПа, плотность не ниже 7,4–7,6 г/см3, высокая геометрическая точность [7–10]), остается актуальной научно-технической задачей.
Целью настоящей работы являлось исследование влияния параметров спекания (температуры, времени выдержки, содержания углерода) и исходной пористости на микроструктуру, механические свойства и характер разрушения спеченных сталей на основе порошка ПЛ-Н2Д2М.
Результаты исследования призваны стать научной основой для оптимизации технологических режимов изготовления ответственных деталей машиностроения, в частности зубчатых колес, методами порошковой металлургии.
Материалы и методы исследований
В работе использовался отечественный порошок марки ПЛ-Н2Д2М (ТУ 14-5402-2002) производства ПАО «Северсталь» (г. Череповец). Порошок ПЛ-Н2Д2М (размер частиц 100–12 мкм) – это диффузионно-легированный железный порошок, полученный методом отжига смеси порошков, содержащих легирующие добавки. Химический состав порошка ПЛ-Н2Д2М (данные сертификата качества № 343-843 от 12.05.2025) представлен ниже, мас. %:
С . . . . . . . . . . 0,02 Mn . . . . . . . . 0,15
O . . . . . . . . . . 0,25 Si . . . . . . . . . . 0,05
Mo . . . . . . . . 0,3–0,7 S . . . . . . . . . . 0,02
Ni . . . . . . . . . 1,5–2,5 P . . . . . . . . . . 0,02
Cu . . . . . . . . . 1,5–2,0 Fe . . . . . . . . . ост.
С целью определения однородности порошковой смеси, распределения легирующих элементов, анализа структурных составляющих, а также характера разрушения в изломах порошковых материалов применялся электронный микроскоп марки S‑3400N (Hitachi High-Technologies Corporation, Япония), оснащенный рентгеновским энерго‑дисперсионным спектрометром NORAN.
В шихту порошкового материала вводили карандашный графит ГК-1 в пропорциях 0,5, 0,8 и 1,2 % от массы образцов. Основные его характеристики приведены ниже:
Содержание, мас. %:
углерод . . . . . . . . . . . . . . . . . . . . . . 98
зола . . . . . . . . . . . . . . . . . . . . . . . . ~1
летучие соединения . . . . . . . . . . . ~0,5
влага . . . . . . . . . . . . . . . . . . . . . . . . ~0,5
Размер частиц порошка, мкм . . . . . . 50–80
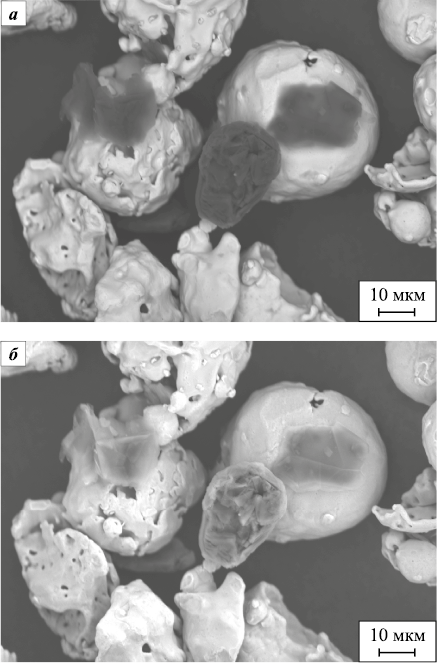
Для приготовления шихты использовался двухконусный смеситель марки RT-NM05S (Тайвань). Смешивание производилось в течение 40–50 мин при скорости вращения 200 мин–1. На рис. 1 показаны фотографии порошка после смешивания с углеродом.
Рис. 1. СЭМ-изображение порошковой смеси |
Статическое холодное прессование проводили на гидравлическом прессе модели TS0500-6 (Китай) с максимальным усилием в 50 т в лабораторных пресс-формах. Гомогенизирующее спекание осуществляли в лаборатории термической обработки кафедры «Материаловедение и технологии металлов» ДГТУ в муфельной электропечи модели SNOL 6,7/1300 в диапазоне температур 950/1050/1150 °С в среде защитного газа – диссоциированного аммиака. Время спекания составляло 30, 60 и 90 мин.
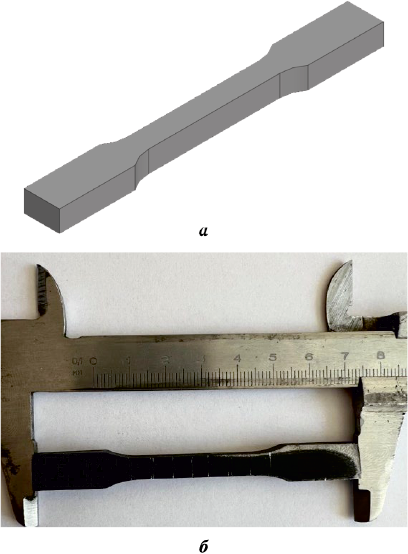
Испытания на растяжение образцов проводили в соответствии с ГОСТ 18227-85 с использованием испытательной машины РМГ-100МГ4 в автоматическом режиме с помощью персонального компьютера. На рис. 2 представлены цифровая модель образца и образец после спекания.
Рис. 2. Образец для растяжения длиной 90 мм |
Микротвердость изучали на универсальном твердомере ПМТ-3 (Россия).
Результаты и их обсуждение
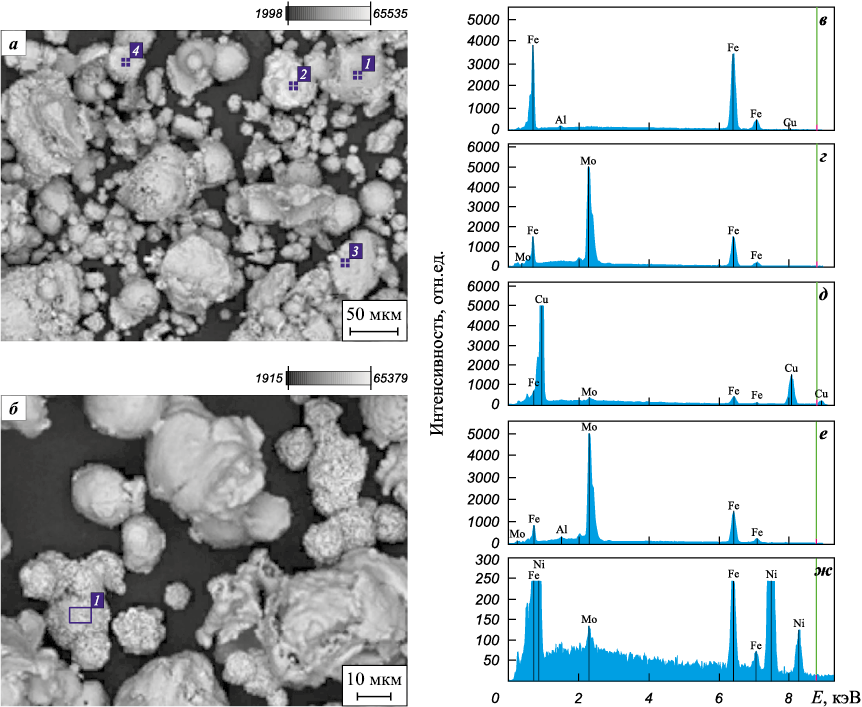
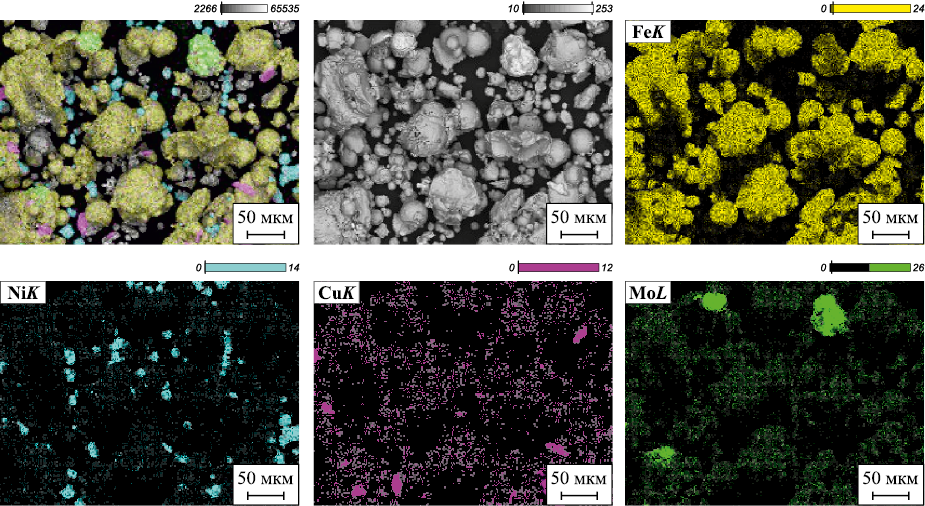
Элементный состав порошка ПЛ-Н2Д2М и карта распределения элементов представлены на рис. 3, 4 и в табл. 1.
Рис. 3. Элементный анализ порошка ПЛ-Н2Д2М
Рис. 4. Карта распределения элементов смеси ПЛ-Н2Д2М в состоянии поставки
Таблица 1. Химический состав порошка марки ПЛ-Н2Д2М
| ||||||||||||||||||||||||||||||||||||||||||
Авторы в работах [11–14] обращают внимание, что обеспечить стабильно высокие механические свойства спеченных сталей в условиях введения углерода как компонента шихты возможно при его полном растворении и равновесном распределении в металлической матрице на стадии спекания.
Обычно степень гомогенности аустенита оценивается по результатам химического анализа материала, показывающего содержание в шихте свободного и связанного углерода. Применительно к исследуемому материалу кинетика степени растворения углерода на стадии спекания заготовки представлена на рис. 5
Рис. 5. Зависимость степени растворения углерода |
Зависимости на рис. 5 полностью согласуются с данными работ [14–16] и свидетельствуют, что различия химических составов используемых сплавов практически не сказываются на процессе науглероживания. Исходя из хода кривых можно заключить, что при температуре спекания 1050 °С продолжительность спекания, обеспечивающая практическое отсутствие в материале свободного углерода, составляет 40‒50 мин.
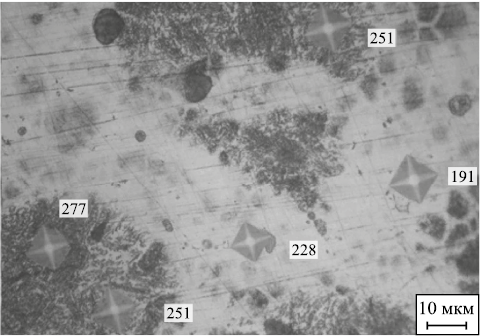
Признаком незавершенности гомогенизации является различие значений микротвердости структурных составляющих материала. На рис. 6 приведена микроструктура материала из порошка ПЛ-Н2Д2М + 0,5 % С со значениями микротвердости в структурных составляющих (Нμ , кгс/мм2; 1 кгс/мм2 = 9,80665 МПа).
Рис. 6. Микроструктура материала из порошка |
При данном режиме спекания (t = 1050 °С, τ = 60 мин) химический анализ показал 100 %-ное содержание связанного углерода, однако гомогенизацию нельзя считать завершенной, в том числе и по легирующим элементам, о чем свидетельствует различие в размерах отпечатка индентора.
Обеспечить стабильно высокие механические свойства горячедеформированных сплавов в условиях введения углерода как компонента шихты возможно при таких режимах спекания, которые обеспечивают его полное растворение и равновесное распределение в металлической матрице [16; 17].
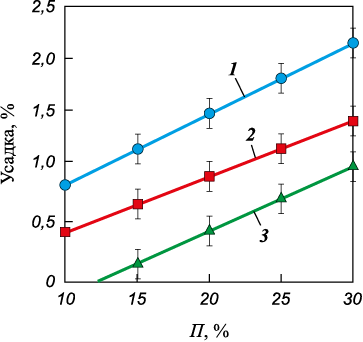
Добавление карандашного графита в порошковые стали обязательно приводит к изменениям их свойств. Это повышает прочность материала, однако снижает усадку и ударную вязкость. Усадка стальных порошковых изделий при спекании уменьшается вследствие образования новой фазы – цементита, имеющего больший объем по сравнению с ферритом. Это уменьшение зависит от содержания углерода и начальной пористости прессованных заготовок [6; 13].
На рис. 7 приведены значения усадки пористых образцов из порошка ПЛ-Н2Д2М с различным содержанием углерода в шихте (tспек = 1150 °С, τ = 90 мин).
Рис. 7. Зависимость усадки образцов стали марки ПЛ-Н2Д2М |
Добавление в шихту порошка углерода снижает показатели усадки. Образцы, выполненные из порошка ПЛ-Н2Д2М + 0,8 % С, имеют минимальную усадку во всех интервалах пористости.
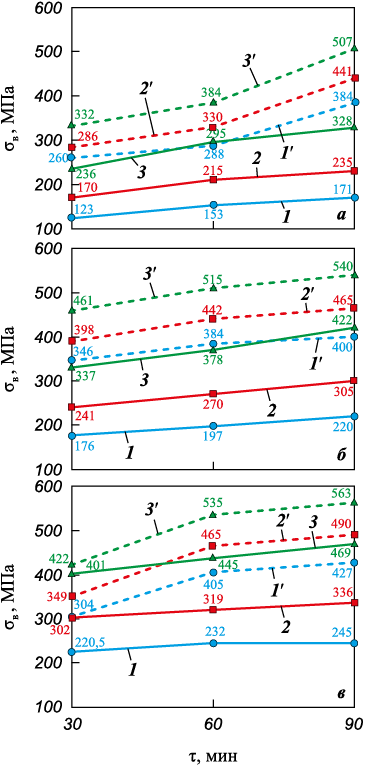
Рассмотрим влияние содержания углерода на прочность спеченных сталей при различных режимах спекания (рис. 8). Для каждой точки на кривых рис. 8 приведены значения среднего предела прочности по результатам 5 измерений.
Рис. 8. Зависимости предела прочности при растяжении |
На рис. 8, б (t = 1050 °C) разница в прочности между образцами с плотностью 6,8 и 7,4 г/см3 для одного и того же состава углерода менее выражена, по сравнению с теми же данными на рис. 8, а (t = 950 °C). Это объясняется тем, что при более высокой температуре даже менее плотный образец (6,8 г/см3 ) может достичь высокой прочности за счет лучшего спекания. При низкой температуре спекания в 950 °C плотность играет бóльшую роль, так как процессы спекания протекают менее интенсивно [18; 19].
Предел прочности при растяжении увеличивается с ростом плотности образцов для всех составов. Наибольшая прочность достигается при ρ = 7,4 г/см3.
Добавка углерода (0,5 или 0,8 %) повышает прочность по сравнению с безуглеродистым составом. Можно видеть, что увеличение времени спекания (от 30 до 90 мин) также способствует росту прочности.
Зависимости на рис. 8 показывают, что и повышение плотности, и введение углерода в состав порошка ПЛ-Н2Д2М положительно сказываются на прочности спеченных образцов. Максимальные значения прочности достигаются при плотности 7,4 г/см3 и содержании углерода 0,5–0,8 %.
При сравнении зависимостей на рис. 8, б и в наблюдается устойчивая положительная корреляция: предел прочности закономерно возрастает с увеличением плотности образцов для всех исследуемых составов (0, 0,5 и 0,8 % С) и длительностях спекания (30/60/90 мин). Кривые на рис. 8, в расположены в области существенно более высоких значений прочности по сравнению с кривыми на рис. 8, б. Это указывает на то, что температура спекания является критическим параметром, сильнее влияющим на прочностные характеристики, чем плотность и содержание углерода в отдельности [19; 20].
Прочностные показатели при температуре спекания 1050 °С заметно ниже. Недостаток тепловой энергии приводит к менее полному протеканию процессов уплотнения и формирования структуры, что ограничивает достижение высоких значений прочности даже при увеличении времени выдержки.
В обоих случаях (t = 1050 и 1150 °С) прослеживается, что введение 0,5 и 0,8 % углерода приводит к повышению прочности по сравнению с безуглеродистым составом. Особенно ярко это выражено при спекании при t = 1150 °С, когда происходят более эффективное легирование и формирование упрочняющих фаз.
Повышение плотности с 6,8 до 7,4 г/см3 обусловливает рост прочности при любых температурах и содержаниях углерода. Однако относительный прирост прочности от увеличения плотности более значителен при t = 1050 °C, что служит одним из основных факторов упрочнения. При температуре 1150 °C ключевую роль играет синергетический эффект от высокой температуры и легирования углеродом.
Результаты измерений пределов прочности сведены в табл. 2.
Таблица 2. Результаты измерения пределов прочности
| |||||||||||||||||||||||||||||||||||||||||||||||||||||||
В работах [16; 17] подчеркивалось, что железные частицы порошковых сплавов и частицы графита постоянно контактируют в процессе спекания благодаря наличию контактных участков газовой атмосферы. В связи с тем, что графит (углерод) является активным восстановителем оксидов железа, в процессе нагрева выше 500‒600 °С в местах контакта частиц графита с железом начинают протекать восстановительные реакции, что способствует образованию ювенильного контакта и сращиванию частиц. Одновременно с этим за счет реакций между частицами графита и железа, графита с атмосферой печи создаются условия образования углеродсодержащей газовой среды. Так как кинетика химических реакций на границе металл–газ намного больше коэффициентов диффузии, то при этом интенсифицируются восстановительные процессы не только в контактных участках частиц железа с графитом, но и по всей поверхности частиц и поверхностям пор, сообщающихся с атмосферой печи. В то же время через образовавшиеся на поверхности частиц металлические контакты начинают превалировать диффузионные процессы углерода в частицы Fe. В связи с тем, что степень растворения углерода в α-железе незначительна, а диффузия в феррите протекает с небольшой скоростью, до превращения α → γ наиболее вероятным будет образование в контактных местах цементита как фазы, обладающей при этих температурах более значительным коэффициентом диффузии углерода.
Были проведены исследования поверхности разрушения спеченных образцов. На рис. 9 показаны образцы после испытаний.
Рис. 9. Фотографии спеченных образцов после испытаний на растяжение |
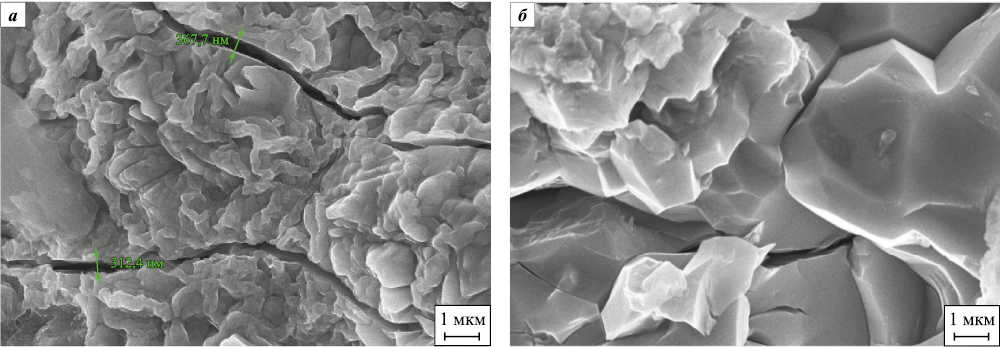
Проведенные испытания на растяжение образцов, спеченных при различных температурно-временных режимах и содержаниях углерода, позволили оценить влияние этих параметров на механические свойства и характер разрушения материалов. При температуре спекания 950 °C, времени выдержки 30 мин и плотности 7,4 г/см3 наблюдается хрупкое разрушение с малыми деформациями перед разрывом. На рис. 10 четко выделяются трещины размером по ширине до 400 мкм, которые и приводят к разрушению всего образца. Это свидетельствует о низком качестве межчастичного сращивания. Данный режим спекания не обеспечивает формирования механических свойств и не может быть рекомендован для промышленного применения при изготовлении ответственных деталей [2; 3; 10].
Рис. 10. Фрактограммы поверхности излома образцов ПЛ-Н2Д2М, |
На рис. 11 представлены фрактограммы разрушенного образца, спеченного при температуре 1050 °C, времени выдержки 60 мин и плотности стали 7,4 г/см3. Излом характерен для вязкого разрушения стали. Видны гребни и впадины ямочного рельефа, являющиеся следствием интенсивной пластической деформации в очаге распространения трещины.
Рис. 11. Фрактограммы поверхности излома образцов ПЛ-Н2Д2М, |
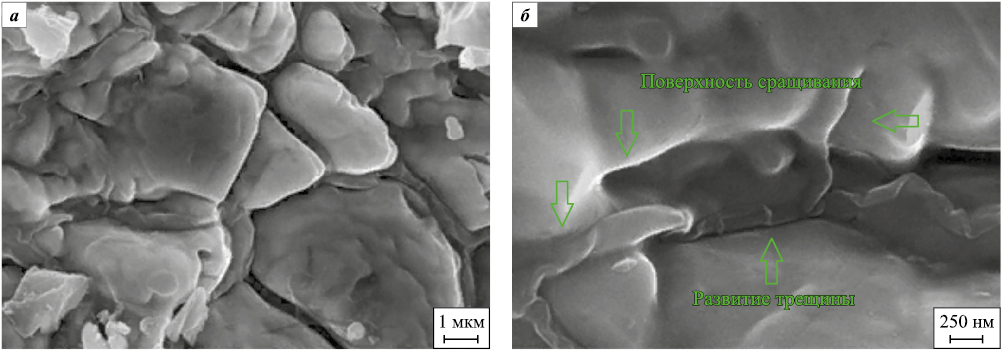
При преобладании на фрактограммах ямочного рельефа наблюдаются участки с плоским рельефом, характерным для интеркристаллитного или транскристаллитного разрушения. Наличие таких зон на изломе спеченного образца свидетельствует о незавершенности межчастичного сращивания. Участки интеркристаллитного скола непосредственно указывают на отсутствие трансформации межчастичной поверхности сращивания в большеугловую межзеренную поверхность. В случае идентификации плоских зон излома как следствия развития трещины по механизму транскристаллитного разрушения можно полагать о наследственном характере структуры в зоне разрушения [21].
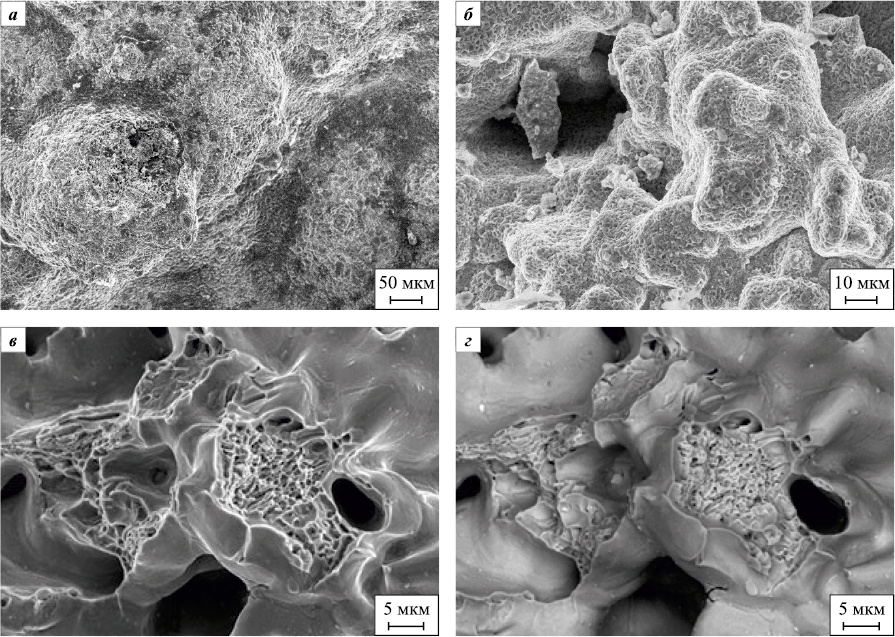
На рис. 12 представлены фрактограммы разрушенного образца, спеченного при температуре 1150 °C, времени выдержки 60 мин и плотности стали 7,4 г/см3. На изломах на фоне интеркристаллитного скола наблюдаются элементы поверхности вязкого разрушения с более развитым рельефом.
Рис. 12. Фрактограммы поверхности излома образцов ПЛ-Н2Д2М, |
Проведенные фрактографические исследования образцов, спеченных при температуре 1150 °С, показали, что для изломов характерно вязко-хрупкое разрушение, которое идет по границе зерна с вязкими участками отрыва. Поры имеют округлую форму, их размер составляет 5–10 мкм. Вязкий излом свидетельствует о значительной пластической деформации при разрушении. Опираясь на проведенные исследования и на публикации [16; 17; 22], можно утверждать, что температура спекания 1150 °С с выдержкой более 60 мин может служить критерием формирования на контактной поверхности внутрикристаллитного сращивания, достаточного для работы материала в условиях многоосного напряженного состояния.
Полученные результаты подтверждают теоретические положения об увеличении предела прочности и твердости стали с повышением плотности материала и содержания углерода. Значения относительного удлинения снижаются при увеличении содержания углерода и возрастают при повышении плотности материала.
Заключение
Проведенный комплекс исследований позволил установить взаимосвязь между режимами спекания, содержанием углерода, плотностью материала и его механическими свойствами. Показано, что рациональное сочетание прочности и пластичности достигается при использовании высокотемпературных режимов спекания (1150 °C) с содержанием углерода 0,5–0,8 % и плотностью 7,4 г/см3.
Наиболее благоприятным технологическим режимом для получения высоких механических свойств, обеспечивающим предел прочности до 563 МПа, является спекание при температуре 1150 °C в течение 60–90 мин с содержанием углерода 0,8 % и плотностью 7,4 г/см3. Данный режим гарантирует формирование внутрикристаллитного сращивания, достаточного для эксплуатации материала в условиях сложного напряженного состояния, и может быть рекомендован для изготовления ответственных деталей типа «Колесо зубчатое». Режимы с температурой спекания 950 °C и временем менее 60 мин не обеспечивают необходимых механических свойств и не рекомендуются для использования при изготовлении деталей, работающих с повышенными эксплуатационными нагрузками.
1. Erden M.A., Yaşar N., Korkmaz M.E., Ayvaci B., Ross K.N.S., Mia M. Investigation of microstructure, mechanical and machinability properties of Mo-added steel produced by powder metallurgy method. International Journal of Advanced Manufacturing Technology. 2021;114 :2811–2827. https://doi.org/10.1007/s00170-021-07052-z
2. Türkmen M., Karabulut H., Erden M.A., Gündüz S. Effect of tin addition on the microstructure and mechanical properties of PM steels. Technological Applied Sciences. 2017;12(4):178–184. https://doi.org/10.12739/nwsa.2017.12.4.2a0125
3. Özdemirler D., Gündüz S., Erden M.A. Influence of NbC addition on the sintering behaviour of medium carbon PM steels. Metals. 2017;7(4):121. https://doi.org/10.3390/met7040121
4. Rathore S.S., Salve M.M., Dabhade V.V. Effect of molybdenum addition on the mechanical properties of sinter-forged Fe–Cu–C alloys. Journal of Alloys and Compounds. 2015;649:988–995. https://doi.org/10.1016/j.jallcom.2015.07.156
5. Kulkarni H., Dabhade V.V. Green machining of powder-metallurgy-steels (PMS): An overview. Journal of Manufacturing Processes. 2019;44:1–18. https://doi.org/10.1016/j.jmapro.2019.05.009
6. Егоров М.С., Егорова Р.В. Месхи Б.Ч., Егоров С.Н. Развитие контактной поверхности при спекании порошковых сталей. Металлург. 2022;(10):74–79. https://doi.org/10.52351/00260827_2022_10_74
7. Hellenbrand G., Mevissen D., Brimmers J., Brecher C. Stressability of PM-gears under consideration of local porosity Japan Society of Powder and Powder Metallurgy. 2025;72:S1195–S1202. https://doi.org/10.2497/jjspm.16C-T11-03
8. Витязь П.А., Ильющенко А.Ф., Савич В.В. Состояние и перспективы развития порошковой металлургии в России, Украине и Беларуси. В сб.: Доклады 12-го Междунар. симпозиума «Порошковая металлургия: инженерия поверхности, новые порошковые композиционные материалы. Сварка» (Минск, 7–9 апр. 2021 г.). Минск: Изд. дом «Белорусская наука», 2021. С. 26–80.
9. Ильющенко А.Ф., Савич В В Тенденции и перспективы развития порошковой металлургии в мире. В сб.: Порошковая металлургия в Беларуси: Вызовы времени. Минск: Изд. дом «Белорусская наука», 2017. 533 с.
10. Кривко М.С. Моделирование холодного штучного накатывания зубчатых колес из спеченных порошковых материалов. Новые материалы и технологии в машиностроении. 2012;(15):66–69.
11. Дорофеев Ю.Г., Дорофеев В.Ю., Кочкарова Х.С. Особенности распределения микролегирующих элементов в горячедеформированных порошковых материалах на основе железа и их влияния на качество межчастичного сращивания. Металловедение и термическая обработка металлов. 2013;(8):35–39. https://doi.org/10.1007/s11041-013-9650-4
12. Егоров М.С., Егорова Р.В., Ковтун М.В. Влияние содержания углерода на формирование контактной межчастичной поверхности при горячей допрессовке. Безопасность техногенных и природных систем. 2023;7(2):90–101. https://doi.org/10.23947/2541-9129-2023-7-2-90-101
13. Turken M. Effect of carbon content on microstructure and mechanical properties of powder metallurgy steels. Powder Metall Metal Ceramics. 2016;55:164–171. https://doi.org/10.1007/s11106-016-9791-2
14. Erden M.A. The effect of the sintering temperature and addition of niobium and vanadium on the microstructure and mechanical properties of microalloyed PM steels. Metals. 2017;7(9):329. https://doi.org/10.3390/met7090329
15. Erden M.A., Gündüz S., Türkmen M., Karabulut H. Microstructural characterization and mechanical properties of microalloyed powder metallurgy steels. Materials Science and Engineering: A. 2014;616:201–206. https://doi.org/10.1016/j.msea.2014.08.026
16. Дорофеев В.Ю., Егоров С.Н. Межчастичное сращивание при формировании порошковых горячедеформированных материалов. М.: Металлургиздат, 2003. 151 с.
17. Егоров М.С., Егорова Р.В. Влияние операции спекания на свойства дисперсно-упрочненных сплавов на основе железа. Известия Юго-Западного государственного университета. Серия: Техника и технологии. 2022;12(2):81–95. https://doi.org/10.21869/2223-1528-2022-12-2-81-95
18. Dai Z., Chen H., Ding R., Lu Q., Zhang C., Yang Z., van der Zwaag S. Fundamentals and application of solid-state phase transformations for advanced high strength steels containing metastable retained austenite. Materials Science and Engineering. 2021;143:100590. https://doi.org/10.1016/j.mser.2020.100590
19. Дьячкова Л.Н. Особенности формирования структуры и свойств порошковых сталей с добавками, активирующими диффузионные процессы при спекании. Известия Национальной академии наук Беларуси. Серия физико-технических наук. 2020;65(1):43–53. https://doi.org/10.29235/1561-8358-2020-65-1-43-53
20. Hojati M., Gierl-Mayer C., Danninger H. Impact fracture behaviour of powder metallurgy steels sintered at different temperatures. Berg Huettenmaenn Monatsh. 2024;169:132–139. https://doi.org/10.1007/s00501-024-01428-w
21. Ахметов А.С., Еремееева Ж.В. Исследование влияния технологических параметров на структуру и свойства порошковых сталей СП60ХС и СП60ГС, легированных комплексными ферросплавами. В сб.: 9-я Междунар. науч.-практ. конференция «Перспективное развитие науки, техники и технологий» (Курск, 1 ноября 2019 г.). Курск: Юго-Западный государственный университет, 2019. С. 16–18.
22. Дьячкова Л.Н., Дечко М.М. Влияние дисперсных микродобавок на структуру и свойства порошковых углеродистой и высокохромистой сталей. Известия вузов. Порошковая металлургия и функциональные покрытия. 2015;(2):8–14. https://doi.org/10.17073/1997-308X-2015-2-8-14
Римма Викторовна Егорова – к.т.н., доцент кафедры «Кибербезопасность информационных систем»
Россия, 344003, г. Ростов-на-Дону, пл. Гагарина, 1
Максим Сергеевич Егоров – к.т.н., доцент, заведующий кафедрой «Материаловедение и технологии металлов»
Россия, 344003, г. Ростов-на-Дону, пл. Гагарина, 1
Егорова Р.В., Егоров М.С. О механическом поведении спеченного сплава ПЛ-Н2Д2М: влияние пористости и условий спекания на прочностные характеристики высоконагруженных деталей типа «Колесо зубчатое». Известия вузов. Порошковая металлургия и функциональные покрытия. 2026;20(3):13-24. https://doi.org/10.17073/1997-308X.2025.562P.777
Egorova R.V., Egorov M.S. On the mechanical behavior of sintered PL-N2D2M alloy: the influence of porosity and sintering conditions on the strength characteristics of highly loaded “Gear Wheel” type parts. Powder Metallurgy аnd Functional Coatings (Izvestiya Vuzov. Poroshkovaya Metallurgiya i Funktsional'nye Pokrytiya). 2026;20(3):13-24. (In Russ.) https://doi.org/10.17073/1997-308X.2025.562P.777
 Послать статью по эл. почте (Необходимо имя пользователя (логин))
Связаться с автором (Необходимо имя пользователя (логин))
119049, г. Москва, Ленинский пр-т, д. 4, НИТУ МИСИС,
редакция журнала «Порошковая металлургия и функциональные покрытия»
Телефон: +7 (495) 638-45-35
E-mail: izv.vuz@misis.ru, izv.vuz.2025@mail.ru