Содержание
Перейти к:
https://doi.org/10.17073/1997-308X.2025.568P.1052
Перейти к:
Классические системы легирования были разработаны в 1920–1930-х годах в Германии: WC–Co (Osram), WC–TiC–Co и WC–TiC–TaC–Co (Krupp AG). В СССР аналогичные материалы были созданы и стандартизованы как сплавы групп ВК, ТК и ТТК и нашли широкое применение в режущем, буровом, штамповом и износостойком инструментах. С тех пор во всем мире опубликовано около 36 000 научных работ, посвященных повышению свойств твердых сплавов. Разработано множество систем легирования, направленных на улучшение эксплуатационных характеристик при одновременном снижении материалоемкости и себестоимости. Существует явная тенденция к проектированию и использованию многокомпонентных твердых сплавов. Актуальность работы обусловлена необходимостью разработки новых связующих фаз (связок) и легирующих добавок, обеспечивающих увеличение прочности, коррозионной стойкости и структурной однородности при работе в тяжелых условиях. Учитывая прогнозируемый рост производства твердых сплавов и ужесточение эксплуатационных требований, представляют практический интерес подходы, направленные на снижение содержания дорогостоящего кобальта при сохранении прежнего уровня свойств. В частности, используют связки на основе Ni и Fe, а также легирование элементами Cr, Mo, Mn, Al, B. Кроме того, применяют карбидные ингибиторы роста зерна, оксидные и редкоземельные нанодобавки и многоэлементные связующие твердые растворы. Рассмотрены механизмы влияния различных легирующих компонентов на морфологию зерен WC и свойства связок. Практически во всех случаях добавки увеличивают твердость, замедляют рост зерен WC в процессе спекания и улучшают некоторые другие свойства. Обзор показывает перспективность обобщения и сопоставления данных о влиянии легирующих элементов и технологий упрочнения связки при проектировании твердых сплавов нового поколения.
Денисов О.В., Полушин Н.И. Современные легирующие добавки и связующие фазы для улучшения эксплуатационных свойств твердых сплавов на основе WC. Обзор. Известия вузов. Порошковая металлургия и функциональные покрытия. 2026;20(3):83-91. https://doi.org/10.17073/1997-308X.2025.568P.1052
Denisov O.V., Polushin N.I. Modern alloying additions and binder phases for enhancing the performance of WC-based cemented carbides. A review. Powder Metallurgy аnd Functional Coatings (Izvestiya Vuzov. Poroshkovaya Metallurgiya i Funktsional'nye Pokrytiya). 2026;20(3):83-91. (In Russ.) https://doi.org/10.17073/1997-308X.2025.568P.1052
Введение
На долю производства твердых сплавов (ТС) приходится порядка 65 % общемирового потребления вольфрама [1]. Современный мировой объем выпуска ТС оценивается примерно в 100 тыс. т/год, при этом более половины глобального производства сосредоточено в Китае [2]. Согласно прогнозным оценкам, к 2030 г. выпуск ТС может увеличиться до 116 тыс. т/год [3]. Китай, занимающий доминирующее положение, производит около 60 % ТС в мире, Евросоюз – 20 %, США – 10 %, Япония – 5 %, Индия – 1–2 %. В структуре потребления ТС основная доля массового производства приходится на металлорежущий инструмент (⁓31 %), инструмент для обработки древесины и полимерных материалов (⁓26 %), износостойкие детали (⁓17 %), горнодобывающие и камнеобрабатывающие применения (⁓26 %) [2].
Твердые сплавы – это тугоплавкие, твердые и износостойкие металлические материалы, в которых карбидные зерна тугоплавких металлов образуют скелет, а межскелетное пространство заполнено металлической связующей фазой (твердым раствором на основе металлов железной группы), скрепляющей карбидные зерна в единый каркас. Такие материалы достигают твердости 88–95 HRA и сохраняют свои полезные свойства до 900–1000 °С.
Классические системы легирования WC–Co, WC–TiC–Co и WC–TiC–TaC–Co применяются более 80 лет. За это время было спроектировано множество других систем легирования.
Цель настоящего обзора – обобщение и систематизация современных научных данных о влиянии различных легирующих добавок и типов связующих фаз на структуру, механические и эксплуатационные свойства ТС на основе WC, а также выявление перспективных направлений их модифицирования для увеличения прочности, износо- и коррозионной стойкости в условиях сложных режимов эксплуатации.
Легирование и модифицирование
твердых сплавов
Металлическая фаза (связующая фаза, связка) необходима для образования жидкой фазы в процессе спекания и фиксации карбидов. Растворимость карбидов в металле-связке представлена в таблице [4].
Основным металлом, используемым в качестве связующего, является Co, за ним следуют Ni и Fe [5]. Среди всех металлов наилучшей смачиваемостью WC характеризуются связки на основе Co и Ni.
Направления улучшения эксплуатационных свойств связки путем легирования – это дисперсионное твердение, упрочнение твердого раствора и улучшение стабильности более выгодных модификаций кристаллической решетки.
WC–Co. Наиболее распространенными остаются ТС этой системы, что обусловлено химической нейтральностью Co по отношению к углероду и карбидам легирующих элементов, а также практически нулевым краевым углом смачивания WC кобальтовым расплавом. Кобальтовая связка обладает ограниченной износостойкостью и жаропрочностью по сравнению с рядом легированных металлических связующих систем, что стимулирует исследования по частичной или полной замене Co. В нормальных условиях Co имеет гексагональную решетку, но после спекания сохраняется кубическая (высокотемпературная) решетка. Из‑за различия коэффициентов термического расширения WC и Co при охлаждении формируется система остаточных напряжений: карбидная фаза испытывает сжатие, а связка – растяжение, что благоприятно влияет на прочностные характеристики [5; 6].
WC–Co–Cr–Mo. Введение Mo или Mo2C приводит к растворению Mo в Co‑связке и стабилизации кубической модификации Co, что коррелирует с улучшением коррозионной стойкости [7]. При увеличении содержания Cr (при фиксированном добавлении Mo в количестве 0,6 мас. %) наблюдается уменьшение среднего размера зерна WC. Хром также способствует образованию богатого хромом карбида типа Me7C3 в связке и сегрегации этого карбида вокруг η‑фазы, что подавляет рост η‑фазы и повышает уровень ее дисперсности [8].
WC–Ni. Эта система рассматривалась как более экономичная альтернатива WC–Co, однако ее промышленное применение ограничено вследствие меньшей способности никелевой связки препятствовать распространению трещины. Более высокая энергия дефекта упаковки Ni (125 мДж/м2 против 20 мДж/м2 у Co [5]) определяет меньшую склонность к накоплению дефектов упаковки, препятствующих движению дислокаций [9]. Никель является более подходящей основой для связки, способной растворить в себе большее количество легирующих элементов, чем Co.
WC–Ni–Cr, WC–Ni–Co–Cr. Добавки Cr формируют пассивирующее поведение связующей фазы и тем самым увеличивают коррозионную стойкость. Хром обычно добавляется в виде карбида Cr3C2 , поскольку эта форма менее склонна к окислению. За исключением η-фаз, углеродный диапазон ограничен растворимостью Cr в связующей фазе. Как только этот предел превышен, выделяется карбид Me7C3 , богатый Cr, что снижает как механические характеристики, так и коррозионную стойкость. Оптимальная температура спекания растет с увеличением содержания Cr в сплаве незначительно, хотя этот элемент способствует образованию жидких фаз при меньших температурах [10]. Это позволяет предположить, что кинетика повторного осаждения из раствора, ответственная за уплотнение в сплавах WC–NiCr, протекает медленнее, чем в материалах WC–Ni. Это явление также наблюдается в композициях WC–Ni–Co–Cr, для которых обычно требуются циклы спекания под давлением для полного устранения пористости. Эти марки, применяемые преиущественно при горячей прокатке, обеспечивают более высокую жаростойкость, чем стандартные материалы WC–Co. Дальнейшее улучшение достигается введением Mo, который увеличивает прочность связующего и репассивацию защитной пленки.
WC–Fe. Железосодержащая связка рассматривается как экономичная замена WC–Co и при контроле углеродного баланса способна обеспечивать сопоставимый уровень свойств [11]. Из-за того, что железосодержащая связка имеет тенденцию к образованию мартенсита во время охлаждения в цикле спекания, она не получила широкого распространения в промышленности. Однако комбинации Fe, Ni и Co в различных соотношениях дают приемлемые результаты. В присутствии карбидов-ингибиторов Fe лучше ингибирует рост зерна, чем Co, Ni [12]. Это объясняется более высоким сродством Fe к C, поскольку при обезуглероживании связка эффективнее сдерживает рост зерен.
WC–Fe–Cr. Несмотря на слабую изученность системы [13], присутствие Cr в железной связке увеличивает коррозионную стойкость ТС по сравнению с системами на основе Co и Ni. Однако по коррозионной стойкости система уступает Ni–Cr или похожей системе. Структурное состояние связки (ферритное либо мартенситное) определяется углеродным балансом и легированием. Преобладание мартенсита, как правило, сопровождается снижением вязкости разрушения.
WC–Fe–Ni. Система позиционируется как удешевленный вариант WC–Ni, причем добавляется углерод около 0,5 мас. %. Структура связки становится аустенитной и вязкой, что в парах трения может благоприятно сказываться на износостойкости.
WC–Fe–Co–Ni. В ряде исследований представлена в виде состава WC–5Co–4Ni–1Fe (мас. %), используемого в качестве базового при анализе влияния легирующих добавок на микроструктуру и свойства [14]. Замена монокомпонентной кобальтовой связки на твердый раствор Co–Ni–Fe рассматривается как способ твердорастворного упрочнения и улучшения комплекса прочностных характеристик [15].
WC–Fe–Mn. По сравнению с никелевой и железоникелевой связками данная система оценивается как еще более экономичный вариант. Возможно получение мартенситной и аустенитно-мартенситной структур (при добавлении углерода). В отличие от связки с никелем, получаемый мартенсит будет метастабильным, подобно стали Гатфильда. Установлено, что марганец оказывает очень слабое ингибирующее влияние на рост зерен WC [16].
WC–Co–Ni–Al. Упрочнение связки интерметаллидной фазой Ni3Al повышает ее износостойкость и прочность фиксации зерен WC, уменьшая склонность к выкрашиванию при трении [17]. Также Ni3Al увеличивает жаропрочность связки.
WC–Fe–Al. Материалы на основе связки Fe–Al представляют интерес для трибологических применений в агрессивных средах [18]. При сопоставимых твердости и размере зерна WC скорости абразивного износа WC–FeAl и WC–Co могут быть близки [19]. При высоких температурах связка Fe–Al показывает лучшую износостойкость, чем большинство других систем: Co, Ni–Al, Ni–Cr [20], и достаточно смачивает WC [21]. В целом, Fe–Al и Ni–Al превосходят Fe–Cr, Ni–Cr, Ni–Mo–Cr при температурах 900–1000 °C, в сернистых средах, агрессивных соляных и хлоридных расплавах.
WC–Fe–Al–B. Легирование бором увеличивает трещиностойкость, твердость и адгезионную прочность контакта WC со связкой по сравнению с WC–Fe–Al [22]. Бор повышает износостойкость [22], коррозионную стойкость [23] и ингибирующую способность по отношению к росту зерен WC [24].
Высокоэнтропийные связки в ТС на основе WC рассматриваются как многокомпонентные металлические твердые растворы (как правило, из 5 и более элементов [5]), в которых высокий вклад энтропии смешения способствует стабилизации простых кристаллических решеток (ГЦК/ОЦК/ГПУ) и формированию однофазного или квазиоднофазного состояния связующей фазы. Предполагается, что выраженное искажение решетки и химическая разупорядоченность в таких твердых растворах затрудняют диффузионный массоперенос, что потенциально способствует увеличению высокотемпературной твердости, износо- и коррозионной стойкости и одновременно может снижать скорость роста зерен WC при спекании [15]. В обзоре [15] подчеркивается, что замена кобальтовой связки на многоэлементные сплавы без выраженного доминирующего компонента является логичным развитием подходов к легированию связки и рассматривается как перспективное направление для получения ТС с улучшенным комплексом эксплуатационных характеристик.
Благородные металлы (Re, Ru, Rh, Pd, Os, Ir) характеризуются более высокой износостойкостью и коррозионной стойкостью по сравнению с Co и Ni. В рассматриваемых системах они преимущественно легируют связку и не формируют самостоятельной карбидной фазы, поэтому их массовое содержание относительно велико по сравнению с карбидами-ингибиторами. При их добавлении повышаются микротвердость, модуль упругости, пределы изгиба, сжатия и текучести ТС [25]. Высокая стоимость [26] и ограниченная мировая добыча сдерживают применение благородных металлов.
Co–Re. Введение Re в кобальтовую связку увеличивает модуль Юнга, высокотемпературную твердость и сопротивление ползучести при температурах до 800 °C, так как Re имеет температуру плавления (3186 °C) примерно в 2 раза выше, чем Co (1495 °C) [27]. Оптимальный состав связки составляет 52–54 мас. % Re в кобальте [28], что при типичном содержании связки 6–10 мас. % дает долю Re в ТС 3,1–5,4 мас. %. При легировании образуется твердый раствор Re–Co с пониженной энергией дефектов упаковки, что стабилизирует Co. Отмечается высокая ингибирующая способность, добавление других ингибиторов не применяется даже в случае изготовления субмикронных ТС [28]. Рений консолидируется вокруг зерен WC и препятствует их росту в процессе спекания. С учетом того, что Re является попутным компонентом (в основном при переработке молибденовых концентратов), а его мировая добыча оценивается примерно в 62 т/год (2024 г.) [26] при среднегодовой цене чистого металлического рения ⁓1,37 тыс. долл. США/кг, применение систем Co–Re в ТС целесообразно рассматривать для узкого круга задач: обработки суперсплавов и производства высокотемпературных компонентов машин синтеза высокого давления, где прирост эксплуатационной стойкости компенсирует ресурсно-стоимостные ограничения.
Co–Ru. Добавки Ru повышают коррозионную стойкость ТС в кислых средах. По данным электрохимических испытаний, в 1 моль/л H2SO4 скорость коррозии снижается с 14,6·10–2 до 2,4·10–2 мм/год при введении 2 мас. % Ru [29]. Рутений также оказывает ингибирующее влияние на рост зерен WC, однако по эффективности уступает VC примерно в 13 раз при той же массовой концентрации [30]. Рутений увеличивает твердость, но снижает вязкость разрушения на величину до 30 % (3 мас. % Ru), что связывают с ростом пористости [30].
Карбидная фаза является главным компонентом в ТС, задающим высокие эксплуатационные качества. Во время спекания зерна карбидов растут. Общепринято, что это происходит в основном за счет процесса растворения и повторного осаждения, известного как рост по механизму Оствальда. В силу своей большей растворимости мелкие зерна растворяются в жидкой связующей фазе, а более крупные зерна растут из-за возникающего градиента концентраций. Считается также, что рост зерен WC может происходить благодаря миграции границ зерен [31]. Для ТС с постоянной объемной долей связующей фазы мелкозернистый (0,3–1,3 мкм по ISO 4499-2:2020 [32]) сплав обладает большей твердостью, чем крупнозернистый (2,5–6,0 мкм).
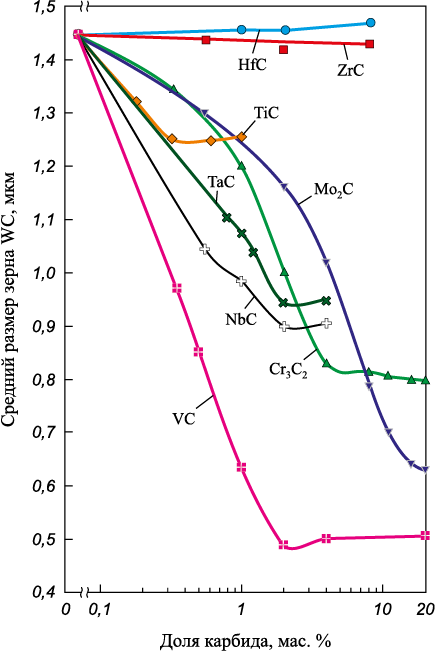
Влияние карбидов-ингибиторов (вторичных карбидов) на измельчение зерна показано на рисунке на примере твердого сплава WC–20Co [33]. Данный сплав является показательным, поскольку зерна карбидов в процессе спекания растут более активно при большей доле связующего.
Влияние карбидов-ингибиторов на ингибирование роста зерна |
В технологическом аспекте ингибиторы карбидного типа могут выступать поглотителями кислорода, снижая риск обезуглероживания WC при спекании [4].
WC. Карбид вольфрама остается основным матричным карбидом в ТС благодаря сочетанию высокой твердости, относительно высокой способности к пластическому деформированию [34], наибольшему модулю упругости (700 ГПа [35]), наилучшему смачиванию элементами группы железа (полному смачиванию Co и Ni). Более 80 % марок ТС содержат WC, и многие из них являются чистыми сплавами WC–Co. По сравнению с инструментальными сталями, характеризующимися более низкой красностойкостью, твердые сплавы WC–Co сохраняют работоспособность при более высоких температурах. Однако при температурах режущей кромки 500–600 °C [36] и в условиях интенсивного диффузионного взаимодействия целесообразно использование более тугоплавких и термостабильных кубических карбидов, например TiC, TaC, NbC. Карбид вольфрама WC является менее тугоплавким, чем кубические карбиды, поэтому введение этих кубических карбидов рассматривается как способ повысить красностойкость [37].
TiC. Карбид титана относится к высокотвердым и химически стойким карбидам, поэтому широко применяется в ТС. Он химически более стабильный и твердый карбид, чем WC, хотя более хрупкий [35]. Кубическая решетка TiC (и связанная с ней высокая термохимическая стабильность кубических карбидов) определяет меньшую склонность к химическому взаимодействию при резании металлов в условиях высоких температур. Следствием этого является уменьшенная склонность к адгезионному и диффузионному износу, что проявляется снижением коэффициента трения по сравнению с WC–Co. Однако добавка TiC увеличивает чувствительность ТС к термическому удару. Сам TiC хуже смачивается и имеет почти на треть [35] меньший модуль упругости, чем WC.
TaC. Карбид тантала обычно вводят в количестве 0,5–2,0 % для повышения уровня теплостойкости и снижения износа при резании нержавеющих и жаропрочных сплавов на основе Fe, Ni, Cu. Прирост износостойкости по сравнению с WC–Co-сплавом начинается с температур 400 °С и становится значимым при t = 600 °С [38]. Как и NbC, TaС увеличивает устойчивость к пластической деформации [5]. Для TaC (как и для NbC) эффект ингибирования роста зерна связывают со снижением межфазной энергии WC и замедлением процессов растворения‑осаждения на границе WC/Co вследствие адсорбции на поверхности зерен, но отмечается уменьшение чувствительности ТС к термическому удару. Зачастую TaC содержит до 30 % примесного NbC, что не ухудшает свойства [35].
NbC. Карбид ниобия во многом аналогичен TaC, но оказывается дешевле из-за использования Ta в микроэлектронике. Поэтому частичная замена TaC на NbC экономически оправдана, кроме того, обычно NbC содержит примесный TaC. Карбид ниобия имеет бóльшую микротвердость, чем TaC, хотя считается, что он делает ТС более хрупким [39]. Частичная замена TaC на NbC (до ~50 % доли TaC) не приводит к существенному ухудшению поперечной прочности при сохранении высокой твердости. Зависимости прочности и твердости от соотношения NbC/TaC приведены в работе [39].
VC. Карбид ванадия считается самым результативным ингибитором [30], превосходя Cr3C2 и TaC [40]. Механизм ингибирования связывают с селективной адсорбцией ванадия и формированием сегрегационных прослоек (V,W)Cx на межфазных границах, что способствует развитию заостренной (ступенчатой) треугольной морфологии зерен WC и повышению концентрации напряжений – это приводит к снижению прочности и ударной вязкости ТС [40]. Напротив, Cr3C2 и TaC позволяют получить более округлые зерна [40]. Снижение ударной вязкости почти линейно, примерно 20 % за 1 мас. % VC [30]. Карбид ванадия уменьшает порообразование во время спекания благодаря реакции VC с атомами кислорода, которыми может быть загрязнен WC. Вместе с тем добавка VC ухудшает коррозионные характеристики ТС в кислых средах: при 0,4 мас. % VC критическая плотность тока растворения возрастает примерно в 2,5 раза (с 12,9·10–3 до 32,2·10–3 А/м2) в 1 моль/л H2SO4 [29].
Cr3C2 . Карбид хрома ингибирует рост зерен за счет сегрегации на границах WC/Co и WC/WC, а также из-за выделения Cr-содержащих карбидов из связующей фазы [40]. Он сдерживает порообразование при концентрации до 2 мас. % (механизм аналогичен VC), затем порообразование увеличивается из-за повышения уровня вязкости расплава связки. Совместно с VC карбид хрома упрочняет сплав – так, у сплава WC–15Co–0,6Cr3C2–0,45VC (мас. %) со средней величиной зерна WC 0,2 мкм предел прочности при изгибе достигал 4510 МПа [41]. Также Cr3C2 повышает коррозионную стойкость, поскольку образует защитную пленку. Он относится к технологически доступным и экономичным ингибиторам роста зерен WC и поэтому широко используется в промышленной практике получения мелко- и ультрамелкозернистых (0,2–0,5 мкм) ТС, в том числе в сочетании с другими ингибирующими карбидами [4; 40].
Mo2C. Карбид молибдена способен ингибировать рост зерен в более широких пределах концентрации по сравнению с другими карбидными добавками (см. рисунок), а также модифицировать электрохимическое поведение связующей фазы. В кислом растворе 0,1 моль/л HCl добавки Mo и Mo2C в сплавах WC–6Co приводят к существенному снижению плотности тока коррозии относительно исходного WC–6Co, причем эффект металлического Mo выражен сильнее, чем Mo2C (снижение тока коррозии на 94,6 и 86,4 % соответственно) [7]. В щелочной среде 0,1 моль/л NaOH увеличение содержания Mo2C также сопровождается усилением антикоррозионного эффекта [42]. Однако при увеличении концентрации Mo2C повышается уровень вязкости связки, а при превышении предела растворимости Mo в связке на границе WC/Co появляются межфазные выделения Mo-содержащих вторичных фаз, что препятствует заполнению пор жидкой связкой в процессе спекания и снижает относительную плотность [42].
HfC. Карбид гафния практически не ингибирует рост зерен WC при жидкофазном спекании (см. рисунок). Отмечается повышенный уровень стойкости к сварке трением (прихватыванию), поэтому HfC рассматривается как потенциально более перспективная добавка для режущего инструмента, чем комбинация TiC–TaC [39].
ZrC. Карбид циркония, как и HfC, практически не обладает ингибирующей способностью (см. рисунок), вероятно, из-за их незначительной растворимости в связующем. ZrC может добавляться для улучшения жаропрочности. Так, у сплава WC–ZrC–8Co с соотношением WC/ZrC = 17,3 твердость при t = 500 °C была на 11 % выше, чем у коммерческого сплава WC–6Co с тем же размером зерна [43].
Al2O3 . Оксид алюминия может применяться в нанодисперсном (удельная поверхность ⁓50 м2/г) состоянии. Механизм ингибирования в работе [44] не был выявлен. Предполагается, что ингибируется диффузия W и C через Co-связку. Добавка 1 мас. % Al2O3 снижает средний размер зерна в 1,5 раза, а при увеличении ее содержания до 5 мас. % уменьшает средний размер в 3 раза, но нарушает сплошность связки.
Y2O3 . Оксид иттрия несколько ингибирует рост зерен WC и улучшает однородность размера. Он распределяется по границам зерен WC/WC и подавляет их сращивание в процессе спекания в твердой фазе [7]. Также Y2O3 снижает вероятность растворения и повторного выделения WC в связующей фазе на основе Co.
Ce. Церий вводят в твердый сплав WC–Co как модифицирующую добавку, в том числе методом химического соосаждения, позволяющим сформировать более равномерное покрытие частиц WC связующей фазой Co и тем самым повысить структурную однородность сплава после спекания [45]. По данным [45], добавка Ce снижает пористость, увеличивает прочность при изгибе и ударную вязкость, а влияние на размер зерна WC носит нелинейный характер. В области малых концентраций (до 0,3 мас. %) преобладает ингибирование роста зерен, тогда как при дальнейшем повышении содержания Ce возможно укрупнение зерен вследствие изменения условий жидкофазного спекания [45]. Авторы [45] связывают улучшение свойств ТС с очищением границ зерен за счет связывания примесных элементов и с присутствием соединений Ce вблизи границ, выполняющих роль фиксаторов межфазных границ.
Заключение
Выполненный обзор показывает, что на современном этапе разработки ТС основное внимание сосредоточено на модифицировании и замещении металлической связки, тогда как карбидную составляющую преимущественно корректируют малыми добавками вторичных карбидов (ингибиторов роста зерна). Снижение содержания Co при сохранении прочности и износостойкости наиболее реалистично при использовании Ni- и Fe‑содержащих связок, а также многокомпонентных твердых растворов, при обязательном контроле углеродного баланса и фазового состава (предотвращение η‑фаз и избыточных вторичных карбидов). Легирование Cr и Mo, как правило, способствует повышению коррозионной стойкости и стабилизации структуры связки, однако требует учета предельной растворимости и влияния на жидкофазное спекание. Среди ингибиторов роста зерен наиболее эффективен VC, тогда как Cr3C2 и карбиды Ta/Nb обеспечивают более благоприятный баланс между твердостью и вязкостью разрушения и повышают теплостойкость. Перспективными направлениями следует считать интерметаллидно‑упрочняемые (Ni3Al, Fe–Al) и высокоэнтропийные связки, а также оксидные и редкоземельные нанодобавки, улучшающие структурную однородность ТС. Ключевым ограничением доступных данных остается дефицит сопоставимых испытаний в условиях реальной эксплуатации и недостаточная отчетность по чистоте исходных порошков, содержанию кислорода и углерода; устранение этих пробелов необходимо для корректного проектирования твердых сплавов нового поколения.
1. International tungsten industry association (ITIA). URL: https://www.itia.info/applications-markets/ (accessed: 14.06.2025).
2. Ruys A.J. Metal-reinforced ceramics. Amsterdam: Elsevier, 2020. 426 p. https://doi.org/10.1016/C2018-0-02083-6
3. Tungsten – global strategic business report. Research and markets. URL: https://www.researchandmarkets.com/reports/4721456/tungsten-global-strategic-business-report#src-pos-1 (accessed: 14.06.2025).
4. Farag S., Konyashin I., Ries B. The influence of grain growth inhibitors on the microstructure and properties of submicron, ultrafine and nano‑structured hardmetals – A review. International Journal of Refractory Metals and Hard Materials. 2018;77:12–30. https://doi.org/10.1016/j.ijrmhm.2018.07.003
5. García J., Collado Ciprés V., Blomqvist A., Kaplan B. Cemented carbide microstructures: A review. International Journal of Refractory Metals and Hard Materials. 2019;80:40–68. https://doi.org/10.1016/j.ijrmhm.2018.12.004
6. Marshall J.M., Giraudel M. The role of tungsten in the Co binder: Effects on WC grain size and hcp–fcc Co in the binder phase. International Journal of Refractory Metals and Hard Materials. 2015;49:57–66. https://doi.org/10.1016/j.ijrmhm.2014.09.028
7. Guo S., Bao R., Li S., Ye Y., Zhu E., Wang W., Zhang Y., Chen H., Ye Y. The role of Y2O3 , Cu, Mo and Mo2C additives on optimizing the corrosion resistance of WC–6Co cemented carbide in HCl and NaOH solutions. Journal of Alloys and Compounds. 2020;827:154269. https://doi.org/10.1016/j.jallcom.2020.154269
8. Yu B., Li Y., Lei Q., Nie Y. Microstructures and mechanical properties of WC–Co–xCr–Mo cement carbides. Journal of Alloys and Compounds. 2019;771:636–642. https://doi.org/10.1016/j.jallcom.2018.08.255
9. Mingard K.P., Roebuck B., Marshall J., Sweetman G. Some aspects of the structure of cobalt and nickel binder phases in hardmetals. Acta Materialia. 2011;59(6):2277–2290. https://doi.org/10.1016/j.actamat.2010.12.004
10. Cooper R., Manktelow S.A., Wong F., Collins L.E. The sintering characteristics and properties of hard metal with Ni–Cr binders. Materials Science and Engineering: A. 1988;105–106:269–273. https://doi.org/10.1016/0025-5416(88)90506-X
11. Ojo-Kupoluyi O.J., Tahir S.M., Baharudin B.T.H.T., Azmah Hanim M.A., Anuar M.S. Mechanical properties of WC-based hardmetals bonded with iron alloys – A review. Materials Science and Technology. 2017;33(5):507–517. https://doi.org/10.1080/02670836.2016.1186929
12. Wittmann B., Schubert W.-D., Lux B. WC grain growth and grain growth inhibition in nickel and iron binder hardmetals. International Journal of Refractory Metals and Hard Materials. 2002;20(1):51–60. https://doi.org/10.1016/S0263-4368(01)00070-1
13. Tarraste M., Antonov M., Kolnes M., Viljus M., Ormus A.-H. Erosive and impact‑abrasive wear of hardmetals with Fe‑based binders. Journal of the Japan Society of Powder and Powder Metallurgy. 2025;72:S1437–S1444. https://doi.org/10.2497/jjspm.16F-T15-05
14. Wu J., Ren D., Xie B., He R., Geng Z., Zhang Z., Liu Y., Wang D., Zhu Y., Zhang W. Effect of Cr3C2 addition on microstructure and mechanical properties of WC–CoNiFe cemented carbides. Metals. 2024;14(8):895. https://doi.org/10.3390/met14080895
15. Straumal B., Konyashin I. WC-based cemented carbides with high entropy alloyed binders: A review. Metals. 2023;13(1):171–186. https://doi.org/10.3390/met13010171
16. Weidow J., Norgren S., Andrén H.-O. Effect of V, Cr and Mn additions on the microstructure of WC–Co. International Journal of Refractory Metals and Hard Materials. 2009: 27(5):817–822. https://doi.org/10.1016/j.ijrmhm.2009.02.002
17. Long J., Zhang W., Wang Y., Du Y., Zhang Z., Lu B., Cheng K., Peng Y. A new type of WC–Co–Ni–Al cemented carbide: Grain size and morphology of γ′‑strengthened composite binder phase. Scripta Materialia. 2017;126:33–36. https://doi.org/10.1016/j.scriptamat.2016.08.007
18. Liu Y., Cheng J., Yin B., Zhu S., Qiao Z., Yang J. Study of the tribological behaviors and wear mechanisms of WC–Co and WC–Fe3Al hard materials under dry sliding condition. Tribology International. 2017;109:19–25. https://doi.org/10.1016/j.triboint.2016.12.023
19. Mosbah A.Y., Wexler D., Calka A. Abrasive wear of WC–FeAl composites. Wear. 2005;258(9):1337–1341. https://doi.org/10.1016/j.wear.2004.09.061
20. Johnson M., Mikkola D.E., March P.A., Wright R.N. The resistance of nickel and iron aluminides to cavitation erosion and abrasive wear. Wear. 1990;140(2):279–289. https://doi.org/10.1016/0043-1648(90)90090-W
21. Schneibel J.H., Carmichael C.A., Specht E.D., Subramanian R. Liquid-phase sintered iron aluminide‑ceramic composites. Intermetallics. 1997;5(1):61–67. https://doi.org/10.1016/s0966-9795(96)00066-0
22. Ahmadian M., Wexler D., Chandra T., Calka A. Abrasive wear of WC–FeAl–B and WC–Ni3Al–B composites. International Journal of Refractory Metals and Hard Materials. 2005;23(3):155–159. https://doi.org/10.1016/j.ijrmhm.2004.12.002
23. Habibi Rad M., Ahmadian M., Golozar M.A. Investigation of the corrosion behavior of WC–FeAl–B composites in aqueous media. International Journal of Refractory Metals and Hard Materials. 2012;35:62–69. https://doi.org/10.1016/j.ijrmhm.2012.04.005
24. Ahmadian M., Wexler D., Calka A., Chandra T. Liquid phase sintering of WC–FeAl and WC–Ni3Al composites with and without boron. Materials Science Forum. 2003;426–432:1951–1956. https://doi.org/10.4028/www.scientific.net/MSF.426-432.1951
25. Lisovskii A.F. Cemented carbides alloyed with ruthenium, osmium, and rhenium. Powder Metallurgy and Metal Ceramics. 2000;39(9):428–433. https://doi.org/10.1023/A:1011306204246
26. U.S. Geological Survey, 2025, Mineral commodity summaries 2025 (ver. 1.2, March 2025): U.S. Geological Survey, 212 p. URL: https://pubs.usgs.gov/periodicals/mcs2025/mcs2025.pdf (accessed: 18.01.2025). https://doi.org/10.3133/mcs2025
27. Konyashin I., Farag S., Ries B., Roebuck B. WC–Co–Re cemented carbides: Structure, properties and potential applications. International Journal of Refractory Metals and Hard Materials. 2019;78:247–253. https://doi.org/10.1016/j.ijrmhm.2018.10.001
28. Адаскин А.М. Разработка твердых сплавов на основе карбида вольфрама с кобальторениевой связкой. Вестник машиностроения. 2022;(11):72–76. https://doi.org/10.36652/0042-4633-2022-11-72-76
29. Potgieter J.H., Thanjekwayo N., Olubambi P., Maledi N., Potgieter-Vermaak S.S. Influence of Ru additions on the corrosion behaviour of WC–Co cemented carbide alloys in sulphuric acid. International Journal of Refractory Metals and Hard Materials. 2011;29(4):478–487. https://doi.org/10.1016/j.ijrmhm.2011.02.007
30. Shing T. L., Luyckx S., Northrop I. T., Wolff I. The effect of ruthenium additions on the hardness, toughness and grain size of WC–Co. International Journal of Refractory Metals and Hard Materials. 2001;19(1):41–44. https://doi.org/10.1016/S0263-4368(00)00048-2
31. Kishino J., Nomura H., Shin S.-G., Matsubara H., Tanase T. Computational study on grain growth in cemented carbides. International Journal of Refractory Metals and Hard Materials. 2002;20(1):31–40. https://doi.org/10.1016/S0263-4368(01)00068-3
32. ISO 4499-2. Hardmetals – Metallographic determination of microstructure – Part 2: Measurement of WC grain size: Geneva: ISO, 2020. 17 p.
33. Hayashi K., Fuke Y., Suzuki H. Effects of addition carbides on the grain size of WC–Co alloy. Journal of the Japan Society of Powder and Powder Metallurgy. 1972;19(2):67–71. https://doi.org/10.2497/jjspm.19.67
34. García J., Strelsky W. Process development and scale up of cemented carbide production. In: Scale‑up in metallurgy. Ed. M. Lackner. Vienna: Verlag ProcessEng Engineering GmbH, 2010. P. 235–266.
35. Schatt W., Wieters K.-P., Kieback B. Pulvermetallurgie: Technologien und Werkstoffe. 2nd ed. Berlin: Springer, 2007. 552 p.
36. Biurrun T.S. Sintering and mechanical properties of cemented carbides based on tungsten carbide and multicomponent metallic alloys. Donostia‑San Sebastián: University of Navarra School of Engineering, 2022. 175 p. https://doi.org/10.15581/10171/63228
37. Stoll W.M. Carbides, industrial hard. In: Kirk‑Othmer: Encyclopedia of chemical technology, 2003. P. 674–695. https://doi.org/10.1002/0471238961.0914042119201512.a01.pub2
38. Панов В.С., Зайцев А.А. Твердые сплавы WC–Co, легированные карбидом тантала. Обзор. Известия вузов. Порошковая металлургия и функциональные покрытия. 2015;(2):44–48. https://doi.org/10.17073/1997-308X-2015-2-44-48
39. Kieffer R., Ettmayer P. Principles and latest developments in the field of metallic and nonmetallic hard materials. Angewandte Chemie International Edition in English. 1970;9(12):926–936. https://doi.org/10.1002/anie.197009261
40. Yin C., Ruan J., Du Y., Long J., Peng Y., Li K. Effects of Cr3C2 , VC, and TaC on microstructure, WC morphology and mechanical properties of ultrafine WC–10 wt. % Co cemented carbides. Metals. 2020;10(9):1211. https://doi.org/10.3390/met10091211
41. Fukatsu T., Kobori K., Ueki M. Micro-grained cemented carbide with high strength. International Journal of Refractory Metals and Hard Materials. 1991;10(2):57–60. https://doi.org/10.1016/0263-4368(91)90024-i
42. Guo S., Yan W., Yi J., Wang S., Huang X., Yang S., Zhang M., Ye Y. The optimization of mechanical property and corrosion resistance of WC–6Co cemented carbide by Mo2C content. Ceramics International. 2020;46(11):17243–17251. https://doi.org/10.1016/j.ceramint.2020.04.011
43. Soria T., Lopez B., Lozada L., Moseley S., Alveen P., Elsen M., Müller-Grunz A., Magin M., Useldinger R., Sánchez J.M. An investigation into the effects of HIP after sintering of WC–ZrC–Co–Cr3C2 cemented carbides. International Journal of Refractory Metals and Hard Materials. 2020;87:105164. https://doi.org/10.1016/j.ijrmhm.2019.105164
44. Николенко С.В., Верхотуров А.Д., Дворник М.И., Власова Н.М., Пугачевский М.А., Михайлов М.М., Крестьяникова Н.С. Использование нанопорошка Al2O3 в качестве ингибитора роста зерна в сплаве ВК8. Вопросы материаловедения. 2008;2(54):100–105.
45. Min F., Wang S., Yu S., Yang H., Yao Z., Ni J., Zhang J. Enhanced coarse-grained WC–Co(Ce) cemented carbide prepared through co-precipitation. Materials. 2023; 16(16):5506. https://doi.org/10.3390/ma16165506
Олег Владимирович Денисов – магистр кафедры функциональных систем и высокотемпературных материалов Института новых материалов
119049, г. Москва, Ленинский пр-т, 4, стр. 1
Николай Иванович Полушин – к.т.н., доцент кафедры функциональных наносистем и высокотемпературных материалов Института новых материалов
119049, г. Москва, Ленинский пр-т, 4, стр. 1
Денисов О.В., Полушин Н.И. Современные легирующие добавки и связующие фазы для улучшения эксплуатационных свойств твердых сплавов на основе WC. Обзор. Известия вузов. Порошковая металлургия и функциональные покрытия. 2026;20(3):83-91. https://doi.org/10.17073/1997-308X.2025.568P.1052
Denisov O.V., Polushin N.I. Modern alloying additions and binder phases for enhancing the performance of WC-based cemented carbides. A review. Powder Metallurgy аnd Functional Coatings (Izvestiya Vuzov. Poroshkovaya Metallurgiya i Funktsional'nye Pokrytiya). 2026;20(3):83-91. (In Russ.) https://doi.org/10.17073/1997-308X.2025.568P.1052
 Послать статью по эл. почте (Необходимо имя пользователя (логин))
Связаться с автором (Необходимо имя пользователя (логин))
119049, г. Москва, Ленинский пр-т, д. 4, НИТУ МИСИС,
редакция журнала «Порошковая металлургия и функциональные покрытия»
Телефон: +7 (495) 638-45-35
E-mail: izv.vuz@misis.ru, izv.vuz.2025@mail.ru