Содержание
Перейти к:
https://doi.org/10.17073/1997-308X.2026.588P.1087
Перейти к:
Проведено исследование свойств исходного порошкового материала TiNi и сетчатых образцов на его основе, полученных селективным лазерным плавлением. Установлены факторы, влияющие на механические характеристики таких сетчатых образцов. С помощью лазерного дифракционного анализа определены гранулометрический состав и морфология частиц, энергодисперсионным рентгенофлуоресцентным анализом – элементный состав исходного порошка. Выполнено томографическое исследование порошковой пробы и полученных образцов. Изучены технологические свойства порошка по стандартным методикам ГОСТ. Методом селективного лазерного плавления получены сетчатые образцы различной конфигурации. Методом конечных элементов осуществлено численное моделирование напряженно-деформированного состояния. Проведена серия натурных экспериментов на сжатие спиральных и синусоидальных сетчатых конструкций с дальнейшим фрактографическим исследованием. Установлено содержание химических элементов в порошке: Ti – 45,41 мас. %, Ni – 54,59 мас. %; инородных включений не обнаружено. Размер частиц составляет 5–63 мкм, средний размер – 33,566 мкм; насыпная плотность, плотность утряски и текучесть – 3,92 г/см3, 4,29 г/см3 и 17,1 с/50 г соответственно. Лазерным сплавлением получены синусоидальные и спиральные образцы диаметром 2 мм и высотой 15 мм с толщиной перемычки 150 мкм. Результаты численных экспериментов показали, что максимальные эквивалентные напряжения по Мизесу в перемычках достигают значений предела текучести материала и локализуются в зонах начала разветвления узлов. В ходе натурных испытаний на сжатие получены зависимости «напряжение–деформация» для образцов в различных сечениях. Выявлено, что напряжения в серединах узлов перемычек составляют 173,25 ± 8,67 МПа для синусоидальных и 148,75 ± 7,44 МПа для спиральных конструкций, а в области разветвления перемычек – соответственно 74,93 ± 7,50 и 74,38 ± 7,44 МПа. Фрактографическим анализом изломов установлен смешанный механизм разрушения.
Килина П.Н., Дроздов А.А., Сметкин А.А., Гордеев Г.А., Каченюк М.Н., Морозов Е.А. Исследование механических свойств сетчатых конструкций на основе TiNi, полученных селективным лазерным плавлением. Известия вузов. Порошковая металлургия и функциональные покрытия. 2026;20(3):123-131. https://doi.org/10.17073/1997-308X.2026.588P.1087
Kilina P.N., Drozdov A.A., Smetkin A.A., Gordeev G.A., Kachenyuk М.N., Morozov E.A. Study of the mechanical properties of TiNi-based lattice structures produced by selective laser melting. Powder Metallurgy аnd Functional Coatings (Izvestiya Vuzov. Poroshkovaya Metallurgiya i Funktsional'nye Pokrytiya). 2026;20(3):123-131. (In Russ.) https://doi.org/10.17073/1997-308X.2026.588P.1087
Введение
Аддитивные технологии, в частности селективное лазерное плавление (СЛП), открывают новые возможности в производстве имплантатов со сложноорганизованной сетчатой структурой [1–8]. Классические технологии накладывают ограничения на геометрическую сложность изделия и не позволяют в полной мере реализовать потенциал топологической оптимизации под конкретную анатомию пациента [9–12]. Никелид титана (TiNi) занимает особое место среди биосовместимых материалов благодаря уникальному комплексу функциональных свойств (в том числе эффекту памяти формы и сверхэластичности) [1; 13–15]. Качество изделий, полученных методом СЛП, зависит от свойств исходного порошкового материала (химической чистоты, гранулометрического состава, формы частиц, текучести и т.д.) и параметров лазерного воздействия (мощности, времени экспозиции, расстояния между точками засветки, стратегии сканирования) [16–18]. Для тонкостенных сетчатых образцов на основе никелида титана даже незначительные отклонения параметров процесса СЛП влияют на температуры фазовых превращений (мартенситные переходы), а наличие дефектов (пор, несплавлений, оксидных включений) в тонких перемычках стента может стать причиной преждевременного разрушения [19–22].
Экспериментальный подбор рациональных параметров СЛП для каждой новой геометрии является ресурсоемким и затратным. В этих условиях незаменимым инструментом становится численное моделирование, в частности метод конечных элементов (МКЭ). В современных исследованиях активно используют МКЭ для анализа влияния различных стратегий сканирования и геометрических особенностей на термические и механические свойства [2; 19; 23–25]. Кроме того, методы автоматизированного проектирования применяются для прогнозирования механических свойств (радиальной, осевой жесткости и т.д.) сложных периодических структур на этапе проектирования, что значительно ускоряет процесс оптимизации конструкции под конкретные биомеханические требования [26–28].
В работах [23; 27; 29–31] были показаны принципиальные возможности лазерного сплавления TiNi, однако недостаточно изученным остается вопрос корреляции между характеристиками исходного порошка, режимами сплавления и механическим поведением сетчатых структур с учетом геометрических особенностей.
Целью работы являлось установление факторов, влияющих на механические характеристики сетчатых образцов на основе никелида титана, полученных селективным лазерным плавлением.
Методика исследований
Для анализа микротопографии частиц и элементного анализа порошка использован растровый электронный микроскоп EM-30AXPlus (Coxem Co. Ltd., Респ. Корея), совмещенный с энергодисперсионным спектрометром, с возможным увеличением в диапазоне 20‒150 000˟ и ускоряющим напряжением 20 кВ. Дополнительно для получения данных об элементном составе порошков применялся метод энергодисперсионного рентгенофлуоресцентного анализа спектра (спектрометр EDX-800HS, Shimadzu, Япония), среда анализа – воздух, исследование порошковой пробы выполнено в кювете с полипропиленовым окном, коллиматор 5 мм. Для установления среднего размера и фактора формы частиц, распределения порошка по размерам проведен гранулометрический анализ (Analysette 22 NanoTec, Fritsch, Германия) в жидкой среде методом лазерной дифракции. Для порошка TiNi определены насыпная плотность и плотность утряски (в соответствии с ГОСТ ИСО 3923-1 и ГОСТ ИСО 3953), а также (по ГОСТ 20899) – текучесть порошка с помощью калиброванной воронки (прибора Холла). Исследование порошка и полученных образцов также осуществлялось на инвертированном микроскопе отраженного света Olympus GX51 (Olympus Corp., Япония) в диапазоне увеличений 100–1000˟. Проба порошка и полученные образцы анализировались на микрофокусном томографе Nikon XT H 225 ST (Nikon Corp., Япония) с диаметром пятна 3 мкм при напряжении 130 кВ и силе тока 53 мА.
Сетчатые конструкции на основе порошка TiNi были получены селективным лазерным плавлением на установке ReaLizer SLM 50 (ReaLizer GmbH, Германия) в защитной атмосфере аргона высокой чистоты.
Моделирование механических свойств осуществлялось с помощью конечно-элементного анализа в программном пакете Siemens NX (структурный решатель Simcenter Nastran). Для оценки прочности на сжатие сетчатых конструкций использовалась гипотеза прочности Мизеса. Решалась задача линейной статики без учета пластических деформаций. Напряжения при сжатии рассчитывались следующим образом:
σ = F/(NS),
где σ – напряжение при сжатии, МПа; F ‒ прикладываемая сила, Н; S ‒ площадь перемычки, м2; N ‒ количество перемычек в сечении в плоскости приложения давления. Для расчетов была сгенерирована 3D тетраэдральная сетка (тип CTETRA 10) с числом элементов на толщину перемычки не меньше трех. В качестве граничных условий предполагалась фиксация образцов посредством жесткой заделки нижнего торца, имитирующей отсутствие перемещений и вращений по трем осям в основании. Нагрузка прикладывалась в верхней плоскости вдоль оси Z, компоненты перемещений в верхнем торце стента вдоль осей X и Y, а также все вращения имели нулевые значения.
Испытания на сжатие спиральных и синусоидальных конструкций проводились на установке Instron 5885 (Instron Limited, Великобритания), скорость перемещения траверсы составляла 1 мм/мин.
Результаты и их обсуждение
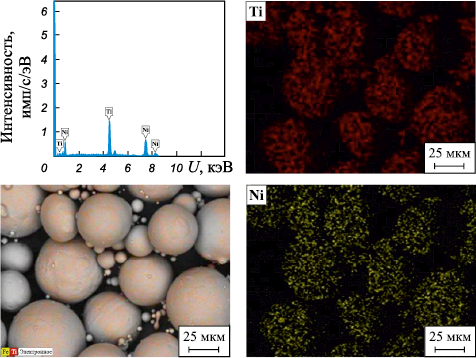
Была проанализирована партия порошка TiNi, полученного газовой атомизацией (рис. 1). Установлено массовое содержание химических элементов порошка: Ti – 45,41 %, Ni – 54,59 % (см. таблицу), что отвечает требованиям к сплавам, разрешенным для использования в качестве материала имплантатов. Инородных включений, по результатам томографического исследования, обнаружено не было.
Рис. 1. Элементный анализ порошка TiNi
Элементный анализ порошка TiNi
| |||||||||||||||||
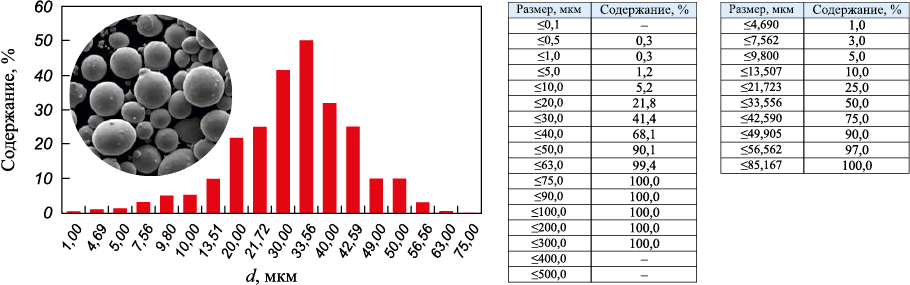
По данным гранулометрического анализа (прибор Analysette 22 NanoTec), частицы порошка TiNi имеют сферическую форму и размеры в диапазоне от 5 до 63 мкм, средний размер d50 = 33,566 мкм (рис. 2). Насыпная плотность порошка TiNi составила 3,92 г/см3, плотность утряски – 4,29 г/см3, текучесть – 17,1 с/50 г. Полученные значения физических, химических и технологических свойств обеспечивают равномерность подачи порошка в камеру и формирования равноплотностного слоя на подложке, а также компактность укладки в определенный объем при сплавлении изделий. Данные факторы качества порошка оказывают влияние на механические свойства полученных конструкций.
Рис. 2. Гранулометрический анализ порошка TiNi |
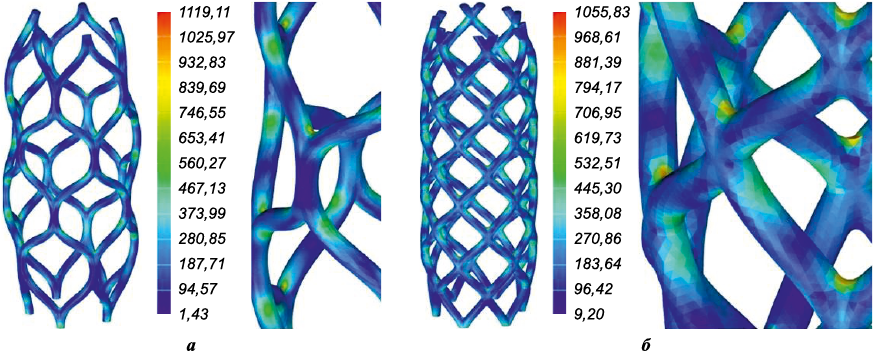
Селективным лазерным плавлением TiNi при мощности лазерного излучения P = 37,5 Вт, расстоянии между точками L = 15 мкм и времени экспозиции t = 20 мс по 3D-модели созданы спиральные и синусоидальные конструкции с толщиной перемычки 150 мкм, диаметром 2 мм и высотой 15 мм. Отсутствие на поверхности частиц порошка загрязнений, оксидных пленок или неровностей, правильная форма частиц, низкая шероховатость и однородность обеспечили качественное сплавление между частицами и между слоями и, как следствие, отсутствие несплавлений и пор. Нормальное распределение размеров порошка, установленное на основе гранулометрического анализа, оказало положительное влияние на плотность упаковки и минимизировало межчастичную пористость, поскольку достаточно широкий диапазон размеров и наличие смеси разных фракций способствуют более эффективному заполнению мелкими частицами пустот между крупными частицами. Отсутствие примесей и инородных включений, а также соответствие заявленному химическому составу обеспечили стабильность процесса селективного лазерного плавления и в значительной степени уменьшили количество дефектов в конструкциях стентов. Дефекты являются концентраторами напряжений, что оказывает влияние на механические свойства. Результаты расчетов напряженно-деформированного состояния сетчатых конструкций в области линейной статики при сжатии представлены на рис. 3, 4.
Рис. 3. Напряжения по Мизесу (МПа) в элементах синусоидальной (а)
Рис. 4. Перемещения (мм) в элементах синусоидальной (а, б) и спиральной (в, г) |
Наиболее нагруженные элементы сетчатой конструкции – это разветвления перемычек в вертикальном направлении, где возникают максимальные растягивающие напряжения. Они являются самыми уязвимыми зонами конструкции, так как воспринимают осевую силу и изгибающий момент; меньшие значения наблюдаются в перемычках. Таким образом, минимальные напряжения при численном моделировании составляют для синусоидальных и спиральных образцов порядка 93,65 и 81,52 МПа соответственно, максимальные напряжения в минимальном по площади сечении – 174,07 и 148,75 МПа.
Максимальные эквивалентные напряжения по Мизесу выявлены в узлах начала разветвления перемычек сетчатых конструкций (1055,83–1119,11 МПа) и достигают предела текучести материала основы. Наблюдается аксиальная деформация сетчатых образцов, можно предположить (см. рис. 3 и 4), что синусоидальные конструкции более склонны к радиальным перемещениям и увеличению диаметра при сжатии, а спиральные – выдерживают бòльшие нагрузки, но складывание рядов перемычек возникает при меньшем изменении диаметра.
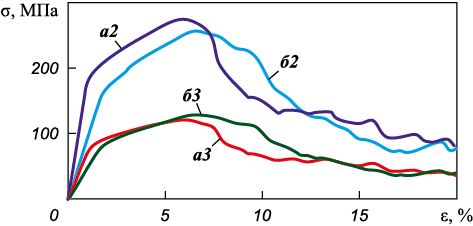
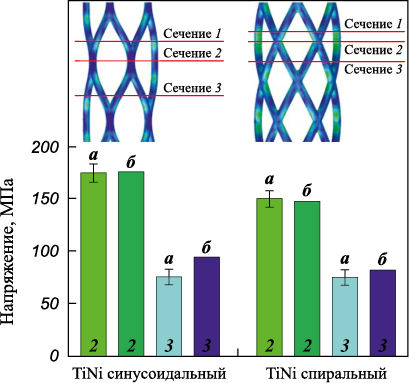
Проведена серия натурных экспериментов на сжатие сетчатых конструкций (рис. 5). Получены зависимости напряжения в перемычках от деформации при сжатии спиральных и синусоидальных образцов в расчетных характерных наименьших и наибольших сечениях 2 и 3 соответственно (рис. 6, 7). На первом этапе происходит увеличение деформации при повышении нагрузки ‒ область линейной упругой деформации. Под действием сжимающих, растягивающих и изгибных напряжений в отдельных элементах сетчатой структуры наблюдается переход в упругопластическую деформацию, отмечается дальнейшее возрастание несущей способности в осевом направлении. На завершающей стадии начинают развиваться процессы, приводящие к пластической деформации с последующей потерей устойчивости отдельных перемычек и разрушению. При наличии локальных нагрузок, представленных отдельными пиками в правой области диаграммы, предполагается разрушение перемычек с дальнейшей деформацией сетчатых образцов, сопровождающееся снижением усилия.
Рис. 5. Деформация синусоидальных (а) и спиральных (б) образцов
Рис. 6. Зависимость напряжения в перемычках от деформации
Рис. 7. Напряжения в сечениях 2 и 3 сетчатых конструкций |
В области линейной деформации напряжения в серединах узлов перемычек (в сечениях 2) составляют 173,25 ± 8,67 и 148,75 ± 7,44 МПа для синусоидальных и спиральных образцов соответственно, минимальные напряжения в разветвлениях перемычек (сечениях 3) – 74,93 ± 7,50 и 74,38 ± 7,44 МПа. Максимальные нагрузки, полученные в результате натурных экспериментов, при которых происходит разрушение спиральных образцов, составляют 55,47 ± 4,99 Н, для синусоидальных образцов – 43,71 ± 3,93 Н. Максимальные значения напряжений при численном моделировании осевого сжатия сетчатых конструкций наиболее близки к значениям предела текучести материала основы (1050–1150 МПа) [32–34] при критической нагрузке 30 Н, что соотносится с окончанием зоны линейной деформации.
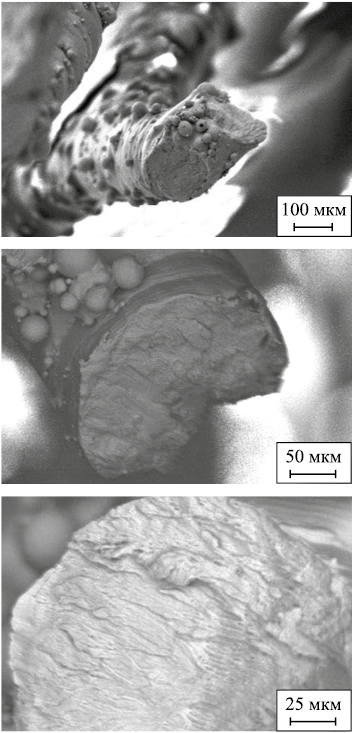
Анализ излома после испытаний на сжатие показал, что в целом материал имеет гомогенную структуру, нерасплавленных частиц порошка не наблюдается (рис. 8).
Рис. 8. Изломы перемычек |
В результате фактографических исследований установлено, что поверхность изломов узлов начала разветвления перемычек главным образом представлена ямками сдвига с локальными элементами фасеток квазискола. Фасетки квазискола в виде относительно ровных участков разрушения наряду с проявлениями хрупкого разрушения имели признаки пластической деформации (гребни).
Таким образом, можно заключить, что энергии лазерного излучения на выбранных режимах достаточно для формирования гомогенной структуры и полного проплавления слоев порошкового материала. Можно отметить границы структурных образований, по которым происходит излом, вид излома ‒ вязкий, с локальными элементами хрупкого разрушения.
Выводы
1. По результатам комплексного анализа физических, химических и технологических свойств выявлено, что порошок TiNi может быть использован для изготовления изделий медицинского назначения селективным лазерным плавлением. Насыпная плотность составила 3,92 г/см3, плотность утряски – 4,29 г/см3, текучесть порошка – 17,1 с/50 г, средний размер частиц d50 = 33,566 мкм.
2. Установлено содержание химических элементов порошка: Ti – 45,41 мас. %, Ni – 54,59 мас. %. По результатам томографии, электронной микроскопии и спектрального анализа инородных включений по объему порошка не обнаружено, что является важным параметром качества при последующем сплавлении изделий.
3. В результате численных экспериментов получены напряжения в серединах узлов (сечения 2) и разветвлениях перемычек (сечения 3) конструкций на основе TiNi. Выявлено, что максимальные эквивалентные напряжения по Мизесу (1055,83–1119,11 МПа) достигают значений предела текучести материала (1050–1150 МПа) и локализуются в зонах начала разветвления узлов (сечения 1), что подтверждается результатами анализа изломов образцов.
4. В результате натурных экспериментов в области линейной деформации напряжения в перемычках сечений 2 составляют 173,25 ± 8,67 и 148,75 ± 7,44 МПа для синусоидальных и спиральных образцов соответственно, минимальные напряжения в сечениях 3 – соответственно 74,93 ± 7,50 и 74,38 ± 7,44 МПа, что согласуется с результатами численного моделирования, отклонения составляют 7–20 %.
5. Энергии лазерного излучения на выбранных режимах (P = 37,5 Вт, L = 15 мкм, t = 20 мс) достаточно для формирования гомогенной структуры и полного проплавления слоев порошкового материала. Вид излома после испытаний на сжатие сетчатых конструкций ‒ вязкий, с локальными элементами хрупкого разрушения.
1. Chernyshikhin S.V., Pelevin I.A., Karimi F., Shishkovsky I.V. The study on resolution factors of LPBF technology for manufacturing superelastic NiTi endodontic files. Materials. 2022;15(19):6556. https://doi.org/10.3390/ma15196556
2. Varun Krishna V.R., Sahu S.K., Rama Sreekanth P.S., Menon S., Ma Q., Deepthi Y.P. Modeling and finite element simulation of sustainable coronary stent with a variation in unit cell design. International Journal on Interactive Design and Manufacturing (IJIDeM). 2025;19(6): 3947–3956. https://doi.org/10.1007/s12008-024-01944-6
3. Liu D., Zhao Y., Zhang S., Li M., Pang G. Superior mechanical properties of an additively manufactured gradient lattice structure through FEM simulation and in-situ compression tests. Materials Today Communications. 2024;42(4): 111115. https://doi.org/10.1016/j.mtcomm.2024.111115
4. Finazzi V., Berti F., Guillory II R.J., Petrini L., Previtali B., Demir A.G. Patient-specific cardiovascular superelastic NiTi stents produced by laser powder bed fusion. Procedia CIRP. 2022;110:242–246. https://doi.org/10.1016/j.procir.2022.06.044
5. Jiang W., Zhao W., Zhou T., Wang L., Qiu T. A review on manufacturing and post-processing technology of vascular stents. Micromachines. 2022;13(1):140. https://doi.org/10.3390/mi13010140
6. Das A., Mehrotra S., Kumar A. Advances in fabrication technologies for the development of next-generation cardiovascular stents. Journal of Functional Biomaterials. 2023;14(11):544. https://doi.org/10.3390/jfb14110544
7. Pan C., Han Y., Lu J. Structural design of vascular stents: A review. Micromachines. 2021;12(7):770. https://doi.org/10.3390/mi12070770
8. Sheydaeian E., Nam R., Gerdt L., Rentsch М., Vetter B., Stepien L., Lopez E., Brückner F., Naguib H., Leyens C. Additive manufacturing of zinc auxetic stents: Tuning mechanical properties through process and structural design. Journal of Manufacturing Processes. 2025;152:442–457. https://doi.org/10.1016/j.jmapro.2025.08.040
9. Dol A., Ivanov D., Fomkina O. Optimizing the process of developing human blood vessel models. Saratov Medical Journal. 2020;1(2):e0201. https://doi.org/10.15275/sarmj.2020.0201
10. Dzogbewu T.C., de Beer D.J. Additive manufacturing of NiTi shape memory alloy and its industrial applications. Heliyon. 2024;10(1):e23369. https://doi.org/10.1016/j.heliyon.2023.e23369
11. Vanaei S., Hashemi M., Solouk A., Ilani M.A., Amili O., Hefzy M.S., Tang Y., Elahinia M. Manufacturing, processing, and characterization of self-expanding metallic stents: A comprehensive review. Bioengineering. 2024;11(10):983. https://doi.org/10.3390/bioengineering11100983
12. McGee O.M., Geraghty S., Hughes C., Jamshidi P., Kenny D.P., Attallah M.M., Lally C. An investigation into patient-specific 3D printed titanium stents and the use of etching to overcome Selective Laser Melting design constraints. Journal of the Mechanical Behavior of Biomedical Materials. 2022;134(3):105388. https://doi.org/10.1016/j.jmbbm.2022.105388
13. Miličić Lazić M., Mitić D., Dojčinović B., Lazić M., Popović A.S., Grgur B.N. Determination of the corrosion and biocompatibility properties of as-cast TiNi alloys. Metals. 2025;15(7):758. https://doi.org/10.3390/met15070758
14. Yang C., Long T., Yan A., Ma H., Lu H., Liang L., Cai W. Improved corrosion resistance of selective laser melted NiTi alloys via nanosecond pulsed laser annealing treatment for biomedical application. Additive Manufacturing Letters. 2025;14:100306. https://doi.org/10.1016/j.addlet.2025.100306
15. Hejazi M., Sassani F., Gagnon J., Hsiang Y., Phani A.S. Deformation mechanics of self-expanding venous stents: Modelling and experiments. Journal of Biomechanics. 2021; 120:110333. https://doi.org/10.1016/j.jbiomech.2021.110333
16. Гордеев Г.А., Кривилев М.Д., Анкудинов В.Е. Компьютерное моделирование селективного лазерного плавления высокодисперсных металлических порошков. Вычислительная механика сплошных сред. 2017;10(3):293–312. https://doi.org/10.7242/1999-6691/2017.10.3.23
17. Zhang W., Li Z., Chai M., Dong P., Wang Y. Selective laser melting of NiTi cardiovascular stents: Processibility, surface quality and mechanical properties. Optics & Laser Technology. 2025;181(1–2):111842. https://doi.org/10.1016/j.optlastec.2024.111842
18. Ji H., Zhang W., Li Z., Chai M., Wang Y. Experimental study of NiTi alloy cardiovascular stent formed via SLM. Materials Today Communications. 2024;41:110426. https://doi.org/10.1016/j.mtcomm.2024.110426
19. Marchenko E.S., Baigonakova G.A., Garin A.S., Kulbakin D.E., Zheronkina K.A., Tkachev D.A., Choinzonov E.L. Effect of SLM parameters on structure and mechanical properties of porous NiTi scaffolds. Progress in Additive Manufacturing. 2026;11(1):999–1013. https://doi.org/10.1007/s40964-025-01393-x
20. Zhang W., Li Z., Xu C., Chai M., Dong P. Surface characteristics of NiTi cardiovascular stents by selective laser melting and electrochemical polishing. The International Journal of Advanced Manufacturing Technology. 2024;130(1–2):623–634. https://doi.org/10.1007/s00170-023-12734-x
21. Yan L., Soh S.L., Wang N., Ma Q., Lu W.F., Dheen S.T., Kumar A.S., Fuh J.Y.H. Evaluation and characterization of nitinol stents produced by selective laser melting with various process parameters. Progress in Additive Manufacturing. 2022;7(6):1141–1153. https://doi.org/10.1007/s40964-022-00289-4
22. Vashishtha H., Jamshidi P., Vrettou A., Kareer A., Goode M., Deyhle H., James A., Ahmad S., Reinhard C., Attallah M., Collins D.M. Microscale stress-geometry interactions in an additively manufactured NiTi cardiovascular stent: A synchrotron dual imaging tomography and diffraction study. Materials Characterization. 2024;213:114016. https://doi.org/10.1016/j.matchar.2024.114016
23. Chernyshikhin S.V., Zhevnenko S.N., Zakirov A.V., Korneev B.A., Belousov S.A., Bogdanova M.V., Egorov V.Yu., Zherebtsov D.D., Lyange M.V., Shishkovsky I.V. Surface tension measurements of NiTi alloy for the melt pool simulation during Laser Powder Bed Fusion. Materials Letters. 2026;405:139696. https://doi.org/10.1016/j.matlet.2025.139696
24. Килина П.Н., Сиротенко Л.Д., Козлов М.С., Дроздов А.А. Теплофизические аспекты обеспечения качества высокопористых имплантатов с ячеистой структурой, полученных методом селективного лазерного плавления. Российский журнал биомеханики. 2023;27(4(102)):200–211. https://doi.org/10.15593/rzhbiomeh/2023.4.16
25. Wiesent L., Spear A., Nonn A. Computational analysis of the effects of geometric irregularities on the interaction of an additively manufactured 316L stainless steel stent and a coronary artery. Journal of the Mechanical Behavior of Biomedical Materials. 2022;125:104878. https://doi.org/10.1016/j.jmbbm.2021.104878
26. Carbonaro D., Ferro N., Mezzadri F., Gallo D., Audenino A.L., Perotto S., Morbiducci U., Chiastra C. Easy-to-use formulations based on the homogenization theory for vascular stent design and mechanical characterization. Computer Methods and Programs in Biomedicine. 2024;257:108467. https://doi.org/10.1016/j.cmpb.2024.108467
27. Guo D., Wang Q., Liu L., Liu S., Cao H., Xie J., Yin F. Damping and compressive properties of SLM-fabricated rhombic dodecahedron-structured Ni–Ti shape memory alloy foams. Metals. 2025;15(3):335. https://doi.org/10.3390/met15030335
28. Zhang Z., Gao J., Wei S., Song B., Yao Y., Zheng X., Zhang Y., Zhang L., Li Q., Wu J., Shi Y. Lattice-inspired NiTi-based metamaterials with widely tunable mechanical-superelastic synergy. Virtual and Physical Prototyping. 2025;20(1):e2444572. https://doi.org/10.1080/17452759.2024.2444572
29. Sufiiarov V.S., Orlov A.V., Borisov E.V., Sokolova V.V., Chukovenkova M.O., Soklakov A.V., Mikhaluk D.S., Popovich A.A. Modeling the mechanical properties of lattice structures made by selective laser melting. Letters on Materials. 2020;10(2):123–128. https://doi.org/10.22226/2410-3535-2020-2-123-128
30. Marchenko E.S., Zheronkina K.A., Baigonakova G.A., Yasenchuk Yu.F., Chernyshikhin S.V., Garin A.S., Monogenov A.N. Mechanical properties of cellular structures fabricated by laser powder bed fusion of TiNi powder. Journal of Alloys and Compounds. 2025;1044:184647. https://doi.org/10.1016/j.jallcom.2025.184647
31. Jiang H., Ziegler H., Zhang Z., Zhang H., Le Barbenchon L., Atre S., Chen Y. 3D printed tubular lattice metamaterials for mechanically robust stents. Composites Part B: Engineering. 2022;236:109809. https://doi.org/10.1016/j.compositesb.2022.109809
32. Zhang Y., Attarilar S., Wang L., Lu W., Yang J, Fu Y. A review on design and mechanical properties of additively manufactured NiTi implants for orthopedic applications. International Journal of Bioprinting. 2021;7(2):340. https://doi.org/10.18063/ijb.v7i2.340
33. Langi E., Zhao L.G., Jamshidi P., Attallah M.M., Silberschmidt V.V., Willcock H, Vogt F. Microstructural and mechanical characterization of thin-walled tube manufactured with selective laser melting for stent application. Journal of Materials Engineering and Performance. 2021;30(1): 696–710. https://doi.org/10.1007/s11665-020-05366-9
34. Andani M.T., Saedi S., Turabi A.S., Karamooz M.R., Haberland C., Karaca H.E., Elahinia M. Mechanical and shape memory properties of porous Ni50.1Ti49.9 alloys manufactured by selective laser melting. Journal of the Mechanical Behavior of Biomedical Materials. 2017;68: 224–231. https://doi.org/10.1016/j.jmbbm.2017.01.047
Полина Николаевна Килина – к.т.н., доцент кафедры «Инновационные технологии машиностроения», вед. науч. сотрудник ЦКП «Центр аддитивных технологий»
Россия, 614990, г. Пермь, Комсомольский пр-т, 29
Андрей Александрович Дроздов – ст. преподаватель кафедры «Инновационные технологии машиностроения», ст. науч. сотрудник ЦКП «Центр аддитивных технологий»
Россия, 614990, г. Пермь, Комсомольский пр-т, 29
Андрей Алексеевич Сметкин – к.т.н., доцент кафедры «Механика композиционных материалов и конструкций»
Россия, 614990, г. Пермь, Комсомольский пр-т, 29
Георгий Андреевич Гордеев – к.ф.-м.н., вед. науч. сотрудник ЦКП «Центр аддитивных технологий»
Россия, 614990, г. Пермь, Комсомольский пр-т, 29
Максим Николаевич Каченюк – д.т.н., профессор кафедры «Механика композиционных материалов и конструкций»
Россия, 614990, г. Пермь, Комсомольский пр-т, 29
Евгений Александрович Морозов – к.т.н., доцент кафедры «Инновационные технологии машиностроения»
Россия, 614990, г. Пермь, Комсомольский пр-т, 29

|
1. Неозаглавлен | |
| Тема | ||
| Тип | Прочее | |
Скачать
(16KB)
|
Метаданные ▾ | |

|
2. Неозаглавлен | |
| Тема | ||
| Тип | Прочее | |
Скачать
(5MB)
|
Метаданные ▾ | |
|
|
3. Неозаглавлен | |
| Тема | ||
| Тип | Прочее | |
Скачать
(1MB)
|
Метаданные ▾ | |
|
|
4. Неозаглавлен | |
| Тема | ||
| Тип | Прочее | |
Скачать
(27KB)
|
Метаданные ▾ | |

|
5. Неозаглавлен | |
| Тема | ||
| Тип | Прочее | |
Скачать
(2MB)
|
Метаданные ▾ | |
|
|
6. Неозаглавлен | |
| Тема | ||
| Тип | Прочее | |
Скачать
(2MB)
|
Метаданные ▾ | |
|
|
7. Неозаглавлен | |
| Тема | ||
| Тип | Прочее | |
Скачать
(34KB)
|
Метаданные ▾ | |
|
|
8. Неозаглавлен | |
| Тема | ||
| Тип | Прочее | |
Скачать
(3MB)
|
Метаданные ▾ | |
Килина П.Н., Дроздов А.А., Сметкин А.А., Гордеев Г.А., Каченюк М.Н., Морозов Е.А. Исследование механических свойств сетчатых конструкций на основе TiNi, полученных селективным лазерным плавлением. Известия вузов. Порошковая металлургия и функциональные покрытия. 2026;20(3):123-131. https://doi.org/10.17073/1997-308X.2026.588P.1087
Kilina P.N., Drozdov A.A., Smetkin A.A., Gordeev G.A., Kachenyuk М.N., Morozov E.A. Study of the mechanical properties of TiNi-based lattice structures produced by selective laser melting. Powder Metallurgy аnd Functional Coatings (Izvestiya Vuzov. Poroshkovaya Metallurgiya i Funktsional'nye Pokrytiya). 2026;20(3):123-131. (In Russ.) https://doi.org/10.17073/1997-308X.2026.588P.1087
 Послать статью по эл. почте (Необходимо имя пользователя (логин))
Связаться с автором (Необходимо имя пользователя (логин))
119049, г. Москва, Ленинский пр-т, д. 4, НИТУ МИСИС,
редакция журнала «Порошковая металлургия и функциональные покрытия»
Телефон: +7 (495) 638-45-35
E-mail: izv.vuz@misis.ru, izv.vuz.2025@mail.ru