Содержание
Перейти к:
 В. Н. Санин,
Д. М. Икорников,
А. О. Сивакова,
Д. Ю. Ковалев,
М. Д. Панова,
С. Б. Бабкин,
С. Т. Милейко
https://doi.org/10.17073/1997-308X.2026.589P.1088
Перейти к:
В последние годы семейство высокоэнтропийных сплавов (ВЭС) является объектом повышенного интереса исследователей. Среди них особое место занимают тугоплавкие (жаропрочные) высокотемпературные сплавы (ТВЭС) (англ. RHEAs – refractory high-entropy alloys), состоящие преимущественно из элементов с высокой температурой плавления (Nb, Mo, Ta, W, Re, Hf и др). Такие сплавы рассматриваются с прицелом на применение в авиационной и аэрокосмической отраслях промышленности для работы в условиях воздействия высоких температур (свыше 1100 °С). Основными недостатками разрабатываемых составов ТВЭС на основе тугоплавких элементов являются очень высокий удельный вес (более 10 г/см3), низкая окислительная стойкость и относительно низкие показатели длительной прочности, что неприемлемо для таких материалов. Один из эффективных путей повышения требуемых показателей – упрочнение ТВЭС оксидными волокнами. В рамках настоящей работы впервые были получены и исследованы высокотемпературные композиты в сочетании оксидного волокна эвтектического состава Al2O3–Al5Y3O12 с ТВЭС на основе базовой системы тугоплавких металлов Nb–Ta–Hf, легированными 3d-металлами (Cr, V, Ti, Zr). Интегральная технология получения нового класса высокотемпературных композитов ТВЭС/оксидное волокно включала синтез методами центробежной СВС-металлургии новых сплавов на основе базовой системы Nb–Ta–Hf, легированных 3d-металлами (Cr, V, Zr, Ti), и формирование пилотных образцов композитов методами горячего прессования с упорядоченной структурой волокна и его долей от 0 до 40 об. % в составе композита. Синтезированные ТВЭС были испытаны в условиях окислительного отжига, а полученные композиты с различным содержанием волокна – на высокотемпературную прочность (трехточечный изгиб). Синтез ТВЭС проводился с использованием метода центробежной СВС-металлургии – одного из технологических направлений в области самораспространяющегося высокотемпературного синтеза (СВС), а также СВС-систем термитного типа, содержащих порошкообразные оксиды целевых элементов. Показано, что основной фазой синтезированных сплавов является твердый раствор, имеющий ОЦК кристаллическую структуру, при этом общий фазовый состав образцов зависит от содержания в исходной смеси других легирующих элементов. Введение в сплав элементов 4-й группы (Ti, Zr, Hf), 5-й группы (V) и 6-й группы (Cr), а также редкоземельных элементов (Ce + La, Gd) приводит к образованию фаз твердых растворов, имеющих другой структурный тип. При изучении окислительной стойкости полученных материалов установлено, что состав S2-3 (Nb45Ta20Hf15Ti15Cr5 ) наиболее перспективен для дальнейшего исследования и, в сравнении с предлагаемыми составами других авторов, имеет хорошие показатели по жаростойкости, что делает его конкурентоспособным для высокотемпературного применения. Высокотемпературные испытания при температуре 1300 °С выявили, что при увеличении содержания волокна в составе композита в интервале 0–25 об. % прочность при испытании на 3-точечный изгиб повышается в 4,5 раза, достигая 163 МПа.
Санин В.Н., Икорников Д.М., Сивакова А.О., Ковалев Д.Ю., Панова М.Д., Бабкин С.Б., Милейко С.Т. Центробежная СВС-металлургия высокоэнтропийных сплавов на основе системы Nb–Ta–Hf, легированных Cr, V, Zr, Ti, Ce + La, Gd, и получение композитов на их основе, армированных оксидным волокном. Известия вузов. Порошковая металлургия и функциональные покрытия. 2026;20(3):48-66. https://doi.org/10.17073/1997-308X.2026.589P.1088
Sanin V.N., Ikornikov D.M., Sivakova A.O., Kovalev D.Yu., Panova M.D., Babkin S.B., Mileiko S.T. Centrifugal SHS metallurgy of Nb–Ta–Hf-based high-entropy alloys alloyed with Cr, V, Zr, Ti, Ce + La, and Gd, and fabrication of oxide-fiber-reinforced composites with these alloys. Powder Metallurgy аnd Functional Coatings (Izvestiya Vuzov. Poroshkovaya Metallurgiya i Funktsional'nye Pokrytiya). 2026;20(3):48-66. (In Russ.) https://doi.org/10.17073/1997-308X.2026.589P.1088
Введение
В область материаловедения относительно недавно была введена новая концепция формирования металлических материалов, в основу которой была положена парадигма мультикомпонентности [1; 2], в отличие от существовавшей несколько столетий парадигмы формирования сплавов на основе одного базового элемента (Cu, Fe и позже Ni, Al, Ti и др.). В первых работах было сформировано предположение, что вследствие высокого вклада конфигурационной энтропии смешения в свободную энергию Гиббса, обусловленного наличием сразу нескольких составных элементов, взятых в эквиатомном количестве, происходят образование и стабилизация структуры высокоэнтропийных твердых растворов замещения с высокосимметричной кубической гранецентрированной (ГЦК) или объемно-центрированной кубической (ОЦК) решетками [3–6], обладающих одновременно высокой прочностью и достаточной пластичностью. Такие материалы получили название высокоэнтропийных сплавов (ВЭС), и на протяжении последних 20 лет ВЭС являются объектом повышенного интереса исследователей.
Однако проводимые позже исследования выявили, что энтропийный вклад в снижение свободной энергию Гиббса далеко не всегда является определяющим фактором при формировании неупорядоченных твердых растворов в реальных системах. Установлено, что фазовый состав ВЭС в первую очередь определяется не числом входящих в состав элементов, а набором характеристик атомов составных элементов и соотношением их концентраций [7–12].
Именно поэтому в последние годы основными объектами исследований в области ВЭС становятся не эквиатомные сплавы, когда реализуются максимальные значения конфигурационный энтропии, а сплавы с обоснованным выбором различных компонентов и заметным отклонением от эквимолярности. Благодаря этому был выявлен целый ряд перспективных ВЭС, обладающих набором физико-химических характеристик, превышающих таковые для традиционных коммерческих сплавов [4; 7; 11–17]. Кроме того, все более широкое использование традиционных инструментов управления структурой ВЭС на микроуровне (термо- и механической обработка, микролегирование) и новые методы получения ВЭС (адитивные технологии, механосинтез, синтез из растворов, самораспространяющийся высокотемпературный синтез (СВС) и др.) позволяют формировать материалы на основе ВЭС с заданным уровнем востребованных эксплуатационных характеристик. Ожидается, что в ряде областей практического применения ВЭС превзойдут по эксплуатационным характеристикам современные коммерческие сплавы [13–16].
Благодаря большому многообразию уже исследуемых составов, ВЭС начали классифицировать по семействам [18]. Среди них особое место занимают тугоплавкие (жаропрочные) высокотемпературные сплавы (ТВЭС) (англ. RHEAs – refractory high-entropy alloys), состоящие преимущественно из элементов с высокой температурой плавления – таких, как ниобий (Nb), молибден (Mo), тантал (Ta), вольфрам (W), рений (Re), гафний (Hf) [14; 18–23]. Тугоплавкие металлы обладают высокой прочностью и устойчивостью к деформации при высоких температурах. Такие сплавы рассматриваются с прицелом на применение в авиационной и аэрокосмической отраслях промышленности для работы в высокотемпературной области эксплуатации установок газотурбинного типа, где требуется повышение рабочих температур сверх установленных для современных никелевых суперсплавов (до 1100 °С) [24; 25].
В первых исследованиях [22; 23] сообщалось, что такие ТВЭС, как NbMoTaW и VNbMoTaW с однообъемно-центрированной кубической (ОЦК) структурой, имеют хорошую способность к упрочнению при комнатной температуре и стабильную структуру при t = 1400 °C, при этом предел текучести остается на уровне 405 и 477 МПа соответственно, когда температура достигает 1600 °C. Этот результат явно демонстрирует большой потенциал практического применения ТВЭС.
К основным недостаткам первых составов ТВЭС на основе тугоплавких элементов относятся очень высокий удельный вес (более 14 г/см3) и низкая окислительная стойкость [23], что является неприемлемым для таких материалов. Поэтому впоследствии, с целью нивелировать эти факторы, в состав ТВЭС дополнительно начали вводить более легкие и доступные элементы – такие, как Cr, Ti, Zr, Сo, Mn и Al [18; 26–38]. Их наличие в составе позволяет решать важные практические задачи: снижение удельного веса, повышение удельной прочности и окислительной (коррозионной) стойкости, уменьшение стоимости и др., что открывает новый потенциал в развитии таких сплавов.
Сохранение высокотемпературной прочности ТВЭС при частичной замене тугоплавких элементов – это объект исследования большинства последних работ, посвященных разработке новых составов на основе ТВЭС. Однако следует отметить, что бòльшая часть разрабатываемых материалов подвергается испытаниям на кратковременную прочность при сжатии или растяжении [30–33; 35; 37–42]. Реальные же условия предполагают их длительную эксплуатацию в условиях воздействия высокой температуры и механического воздействия. Выполненные единичные работы по исследованию поведения ТВЭС в условиях такого длительного воздействия свидетельствуют об их низких показателях по сопротивлению ползучести [43] с заметным отставанием от существующих промышленных сплавов на основе Ni.
Одним из эффективных путей повышения высокотемпературной прочности для материалов на основе металлических сплавов является их упрочнение оксидными волокнами [44–46]. Также исследуются материалы, упрочненные волокнами из SiC и углеродными волокнами [47–51].
В рамках настоящей работы впервые были получены и исследованы высокотемпературные композиты, сочетающие оксидное волокно эвтектического состава Al2O3–Al5Y3O12 и ТВЭС на основе базовой системы Nb–Ta–Hf, легированные 3d-металлами (Cr, V, Ti, Zr).
Работа включает два основных блока:
– синтез методами центробежной СВС-металлургии [52–55] новых материалов на основе системы тугоплавких металлов Nb–Ta–Hf, легированных Cr, V, Zr, Ti, Ce + La, Gd, непосредственно (in situ) СВС, и исследование влияния легирующей системы на один из важных параметров – окислительную стойкость ТВЭС;
– получение пилотных образцов нового класса высокотемпературных композитов в сочетании оксидное волокно/ТВЭС методами горячего прессования и оценка показателей прочности при изгибе для полученных образцов в условиях воздействия высокой температуры (1300 °С).
Материалы и методы
Ранее авторами была синтезирована и исследована [52; 53] серия составов, сформированных на основе базовой системы Mo–Nb–Ta и легированных Cr, V, Zr, Ti и Hf. Изучением жаростойкости таких составов установлено, что присутствие Mo в высоких концентрациях негативно влияет на окислительную стойкость получаемых сплавов и заметно повышает удельный вес. Поэтому в настоящей работе была выбрана базовая система на основе трех тугоплавких элементов (Nb, Ta, Hf) без участия Mo.
Исследования были проведены для 6 составов ТВЭС, из которых 4 состава (S2-1–S2-4) формировались путем вводимых легирующих компонентов на основе переходных металлов (Cr, V, Ti и Zr) и 2 состава (S2-5 и S2-6) были дополнительно легированы редкоземельными металлами (РЗM) лантаноидной группы. Расчетный химический состав выбранных композиций ВЭС для синтеза и последующего анализа представлен в табл. 1.
Таблица 1. Расчетный химический состав cерии исследуемых сплавов
| ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
Известно, что РЗМ являются сильными модификаторами структуры многих промышленных сплавов. Для формирования сплава S2-5 в качестве источника РЗM был взят промышленный, относительно дешевый полупродукт – мишметалл (Mm), применяемый в промышленности как прекурсор для получения РЗМ в раздельном виде. В состав Mm преимущественно входят Ce и La. Модификатором для состава S2-6 был выбран промышленно выпускаемый РЗМ – металлический гадолиний, который показал свое положительное влияние в титановых сплавах. Кроме того, Gd имеет одно из самых высоких сечений захвата тепловых нейтронов среди всех элементов, что делает его присутствие полезным при разработке ТВЭС для использования в ядерной энергетике.
Синтез проводился с помощью метода центробежной СВС-металлургии [52–55] с использованием СВС-систем термитного типа, содержащих порошкообразные оксиды целевых элементов (Nb2O5 , Ta2O5 , Cr2O3 , V2O5 , TiO2 ), а также металл-восстановитель (Al) c добавлением незначительного количества металлического Ca (не более 3 мас. %). Также вводили флюсообразующие функциональные добавки (ФД) – CaO и CaF2 – с концентрацией каждой от 2 до 5 мас. %.
Элементы Zr и Hf являются химически активными компонентами и, подобно алюминию, способны участвовать в окислительно-востановительных реакциях во фронте горения. С целью минимизации их участия такие компоненты вводили в состав смеси в виде гранул специально изготовленных лигатур Nb–Zr и Hf–Nb. Подобный прием ранее уже был апробирован авторами [52; 53] и показал удовлетворительный результат. При введении в исходную смесь лигатур состав корректировался, исходя из общего содержания по Nb. Некоторые характеристики основных применяемых порошковых реагентов приведены в табл. 2.
Таблица 2. Некоторые характеристики основных исходных
|
В общем виде химическую схему синтеза можно представить следующим образом:
Nb2O5 + Ta2O5 + Cr2O3 + V2O5 + TiO2 +
+ [Nb–Zr/Nb–Hf/Dy] + (Al(Ca)) + ФД →
→ [Nb–Ta–Hf–(Cr, V, Ti, Zr, Dy)] + [Al2O3–CaO].
Предварительно все порошки исходных оксидных компонентов просушивали от адсорбированной влаги в сушильных шкафах типа СНОЛ (t = 90 °С, τ = 1 ч). После дозировки компонентов (из расчета на получение целевого состава сплава) осуществляли смешивание реагентов, которое проводили в планетарной мельнице марки МП4/5,0 с объемом барабана до 5 л в течение 15–20 мин при соотношении масс шаров и шихты 1:10.
Для синтеза составов в режиме горения использовали полые цилиндрические тугоплавкие формы из спеченного электролитического корунда (Al2O3 ) с внутренним диаметром 80 мм и высотой 170 мм, которые предварительно просушивали (не менее 1 ч при t = 90 °С). Для вибрационного уплотнения смеси в процессе засыпки шихту засыпали во внутренний объем формы в количестве 500 г.
Готовую форму со смесью помещали на ротор центробежной СВС-установки. Процесс горения приготовленных составов проводился в центробежной СВС-установке оригинальной конструкции [53; 56], спроектированной специально для решения задач получения литых материалов методами центробежной СВС-металлургии. Ранее было выявлено [52], что оптимальным интервалом перегрузки для получения сплавов на основе тугоплавких металлов является интервал от 55 до 65g.
Для создания центробежного ускорения ротор центрифуги с помощью электропривода приводился в движение до определенных параметров вращения, что обеспечивало действие перегрузки в заданном интервале g. Затем реакционная смесь воспламенялась подачей короткого импульса лазерного излучения мощностью 350 Вт, сфокусированного до «пятна» диаметром 3–4 мм на поверхности порошковой засыпки образца. Горение составов проходило при установившемся вращении ротора в реакционной форме открытого типа при атмосферном давлении. Температура горения состава составляла более 3000 К, что превышало температуру плавления конечных продуктов. После завершения процесса горения расплавленные конечные продукты (расплав сплава и шлака на основе оксида алюминия) вследствие взаимной нерастворимости и под действием центробежных сил расслаивались и, охлаждаясь, кристаллизировались. Охлаждение реакционной массы проводилось принудительно через водоохлаждаемый кожух реакционного блока. Продукты горения представляли собой слиток, состоящий из двух слоев, разделенных четко выраженной границей. Верхняя часть слитка (шлаковая) представляла собой плавленый корунд, нижняя – целевой сплав ТВЭС.
Воздействие перегрузки на стадии горения СВС-составов термитного типа позволило существенно снизить или полностью подавить разброс продуктов горения, а также обеспечить интенсивное перемешивание высокотемпературного расплава продуктов синтеза за фронтом горения и получить высокую конверсию исходной смеси непосредственно во фронте горения. Воздействие перегрузки на стадии сепарации продуктов синтеза и последующего охлаждения позволило реализовать высокий выход металлической фазы в слиток (приближающийся к расчетному) и удалить газообразные продукты из него; кроме того, перегрузка способствует выравниванию химического состава по объему формируемого слитка, что является критически важным для синтеза полиметаллических сплавов. Процесс горения составов регистрировался на видеокамеру, размещенную на роторе центробежной установки.
Анализ фазового состава проводили на рентгеновском дифрактометре ARL X’TRA. Распределение элементов по структурным составляющим синтезированных ТВЭС и анализ состава (ESP) осуществляли методом сканирующей электронной микроскопии на автоэмиссионном сканирующем электронном микроскопе сверхвысокого разрешения «Zeiss Ultra plus» на базе «Ultra 55», оснащенном детектором энергодисперсионного (ЭДС) анализа с возможностью построения карт распределения элементов по поверхности образца.
Стойкость к окислению синтезированных ТВЭС изучали посредством высокотемпературной выдержки в среде воздуха с использованием образцов диаметром 8 мм и высотой 4 мм с предварительно отполированной поверхностью до шероховатости Rz = 5, подвергнутых ультразвуковой очистке в изопропаноле. Испытания проводили для каждого сплава. Термическую обработку осуществляли в муфельной печи с программным управлением при t = 1000 °C в течение 0,25, 0,5, 1,0, 2,0 ч и затем каждый час до суммарного времени 8 ч. После каждого периода испытаний образец охлаждали до комнатной температуры на воздухе, а затем измеряли его массу с помощью аналитических весов с точностью до 0,1 мг.
Результаты и их обсуждение
Формирование химического состава ТВЭС
на основе базовой системы Nb–Ta–Hf
Анализ элементного состава для полученных сплавов, проводимый методом рентгенофлюоресцентной спектроскопии, показал, что целевые элементы Nb, Ta, Hf, Zr, Cr, V присутствуют в составе синтезированных ВЭС, а их отклонение от расчетных концентраций не превышает 1 мас. % (табл. 3) за исключением Gd и Ce + La.
Таблица 3. Измеренный химический состав синтезированных образцов сплавов
|
Наибольшее отклонение от расчетного состава было зарегистрировано для образца S2-5 (Nb49Ta20Hf7,3Zr22Mm1,7 ) (см. табл. 1). Наиболее очевидным тому объяснением является то, что при введении Mm в состав смеси достаточно химически-активные компоненты (Ce + La), несмотря на их нахождение в частично связанном состоянии в составе Mm, наряду с Al активно принимают участие в восстановлении оксидов металлов.
Подтверждением этому служит повышенное содержание Al (0,6 мас. %) в составе этого сплава. В остальных сплавах Al присутствует в незначительных количествах (<0,3 мас. %). В перспективе содержание Al можно еще снизить, если это потребуется. Однако присутствие Al в таких незначительных количествах может иметь положительный эффект, так как известно, что Al и Cr оказывают положительное действие на такой важный параметр, как окислительная стойкость.
Следует отметить, что использование лигатур Zr–Mo и Hf–Mo позволило минимизировать взаимодействие в волне горения таких химически активных компонентов сплава, как Zr и Hf, что обеспечило их присутствие в составе сплавов с незначительным отклонением от расчетных значений концентраций этих металлов.
Формирование фазового состава ВЭС
на основе базовой системы Nb–Ta–Hf
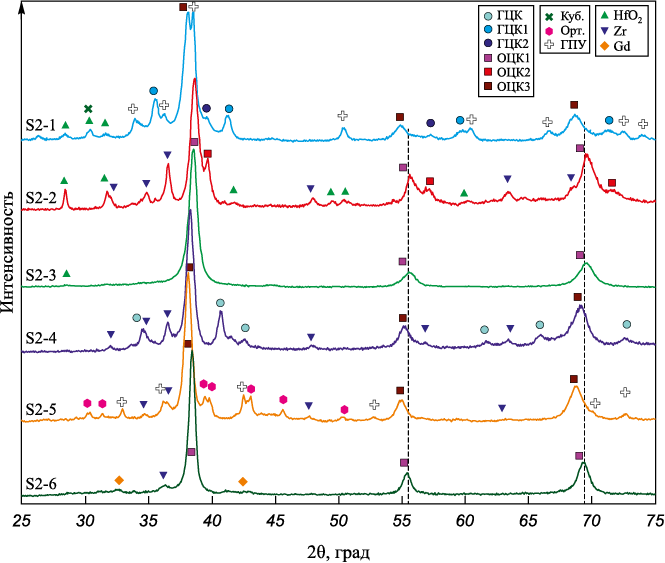
Результаты РФА показали (рис. 1, табл. 4), что основной фазой синтезированных сплавов является твердый раствор, имеющий ОЦК кристаллическую структуру. Действительно, суммарное содержание Nb и Ta, относящихся к пространственной группе Im-3m, составляет в сплавах 50–70 ат. %. Вместе с тем фазовый состав образцов зависит от содержания в исходной смеси других легирующих элементов. Введение в сплав элементов 4-й группы (Ti, Zr, Hf), 5-й группы (V) и 6-й группы (Cr), а также редкоземельных элементов (Ce + La, Gd) приводит к образованию фаз твердых растворов, имеющих другой структурный тип.
Рис. 1. Дифрактограммы синтезированных высокоэнтропийных сплавов S2-1– S2-6
Таблица 4. Результаты анализа дифрактограмм синтезированных сплавов
|
Анализ дифрактограмм показал, что в случае сплава S2-3 целевого состава Nb45Ta20Hf15Ti15Cr5 формируется однофазный сплав, в котором присутствуют следы оксидной фазы HfO2 . Наличие оксида гафния в этом и других сплавах (S2-1 и S2-2) связано, по-видимому, с его частичным участием в реакциях восстановления по реакции MoxOy + Hf → Me + HfO. Несмотря на то, что Hf вводится в составе используемой лигатуры Nb–Hf, тем не менее частичное его участие происходит вследствие его большого сродства к кислороду.
Наличие Zr в других синтезированных сплавах приводит к формированию многофазных сплавов, содержащих ГПУ, ГЦК или орторомбические фазы. В сплавах S2-2, S2-4 и S2-6 присутствует фаза, рефлексы которой по угловому положению близки к α-Zr (см. рис. 1). Можно предположить, что образование твердого раствора элементов с разным структурным типом и существенно различающимися атомными радиусами термодинамически не выгодно, несмотря на энтропийный фактор, снижающий энергию Гиббса образования твердого раствора. Действительно, атомный радиус Zr (1,603 Å), максимальный в 4-й группе элементов, существенно превышает атомные радиусы Nb (1,429 Å) и Ta (1,43 Å), а его структурный тип A3 не соответствует структурному типу A1 основных элементов сплава. Таким образом, наличие фазы α-Zr или близкой к нему по метрике элементарной ячейки твердого раствора Zr[Hf] свидетельствует о затрудненности вхождения в состав твердого раствора на основе Ta–Nb значительного количества Zr и Hf. В случае с Ti, атомный радиус которого (1,462 Å) близок к атомным радиусам Nb и Ta, несмотря на различие в структурных типах, возможно образование однофазного сплава, как это было показано для сплава S2-3 состава Nb45Ta20Hf15Ti15Cr5 .
Угловое положение рефлексов основной ОЦК-фазы твердого раствора существенно зависит от заложенного в сплав соотношения компонентов. В качестве базы для сравнения используем однофазный (без учета примеси HfO2 ) сплав S2-3. Угловое положение его дифракционных рефлексов (рис. 1, рефлексы ОЦК1) соответствует положению рефлексов Nb (PDF2 #89-4760) и Ta (PDF2 #04-0788), т.е. параметр элементарной ячейки ОЦК-фазы этого сплава близок к параметру ячейки Nb и Ta, которые образуют между собой непрерывный ряд твердых растворов замещения.
В случае сплава S2-1 состава Nb50Ta20Hf10Zr20 рефлексы ОЦК твердого раствора существенно смещены в сторону меньших углов (рис. 1, рефлексы ОЦК3). Это свидетельствует об увеличении параметра элементарной ячейки фазы ОЦК твердого раствора при суммарном заложенном количестве 30 ат. % (Hf + Zr) в базовый состав (Nb + Ta).
Обращает на себя внимание, что в сплаве S2-2 (Nb35Ta15Hf10Zr20V20), содержащем 20 ат. % V, так же как и у Nb и Ta, имеющих ОЦК-структуру, обнаружено 2 твердых ОЦК-раствора. Причем угловое положение рефлексов одного из них соответствует ОЦК-фазе (рис. 1, ОЦК1) базового сплава S2-3, а вторая фаза TaNbV (PDF2 #65-4825), рефлексы которой на рис. 1 обозначены как ОЦК2, по-видимому, обогащена ванадием, в отличие от ОЦК-фазы базового сплава (ОЦК1).
Введение в сплав S2-5 (Nb49Ta20Hf7,3Zr22Mm1,7 ) небольшого количества лантаноидов через мишметалл, где основными компонентами являются La и Ce, также приводит к заметному увеличению параметра элементарной ячейки ОЦК твердого раствора. На рис. 1 рефлексы этой фазы обозначены как ОЦК3. Изменение метрики ячейки может быть вызвано как наличием в сплаве 29 ат. % (Hf + Zr), так и добавкой 1,7 ат. % (La + Ce), атомные радиусы которых существенно превышают атомные радиусы других элементов сплава (La – 1,879 Å, Ce – 1,825 Å). Кроме того, в этом сплаве наблюдается наиболее богатый фазовый состав, где помимо основной ОЦК-фазы обнаружены несколько ГПУ-фаз, в том числе и α-Zr, и орторомбическая фаза (прототип W3CoB3 ).
При введении в сплав S2-6 гадолиния в количестве 7,5 ат. % (Nb40,7Ta18,8Zr21,3Cr5,4Gd7,5 ) смещение рефлексов ОЦК-фазы твердого раствора менее выражено, несмотря на большой атомный радиус Gd (1,801 Å). Однако в этом случае на дифрактограмме (см. рис. 1) наблюдается ряд слабых рефлексов, угловое положение которых близко к положению рефлексов Gd (пр. гр. P63/mmc, PDF2 #65-0372). В дифрактограмме S2-6 присутствуют рефлексы α-Zr или близкой к нему по метрике элементарной ячейки твердого раствора Zr[Hf]. Следовательно, введение в сплав 21–22 ат. % Zr, как и в случае сплавов S2-2, S2-4 и S2-5, приводит к выделению из многокомпонентного расплава, наряду с основной матричной ОЦК-фазой, твердого раствора на основе α-Zr.
Микроструктура синтезированных ТВЭС
на основе базовой системы Nb–Ta–Hf
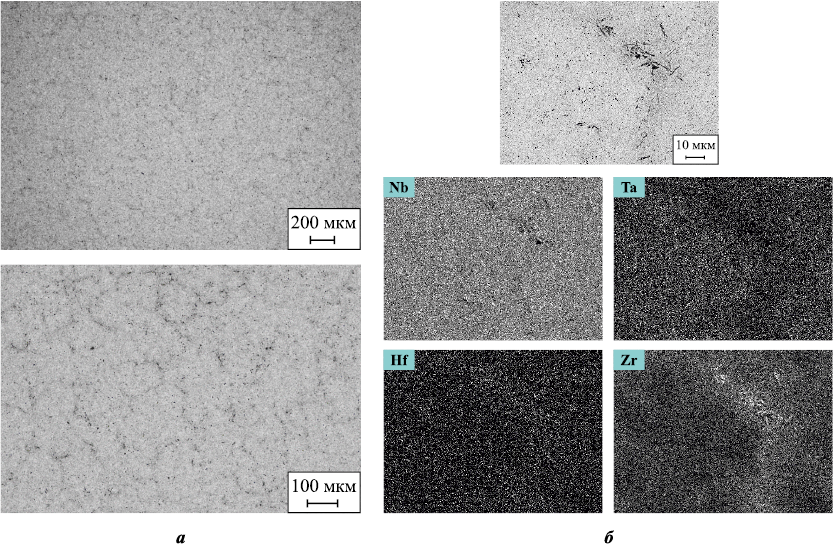
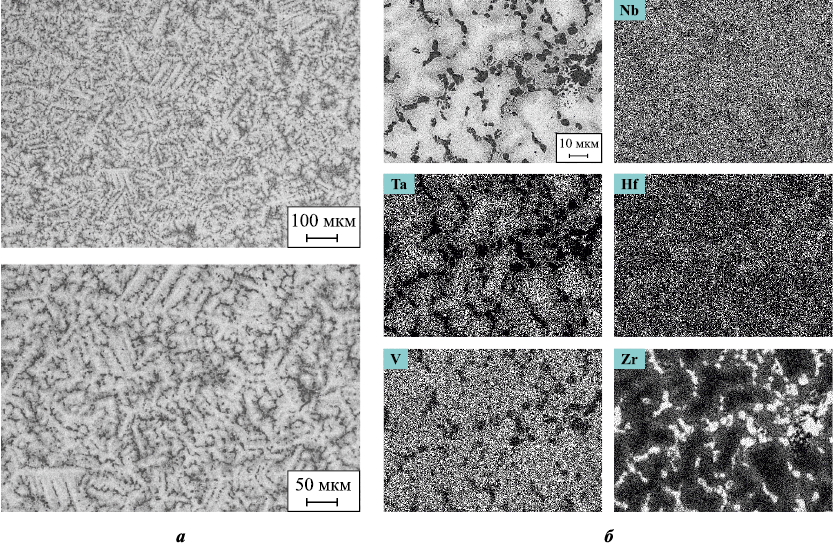
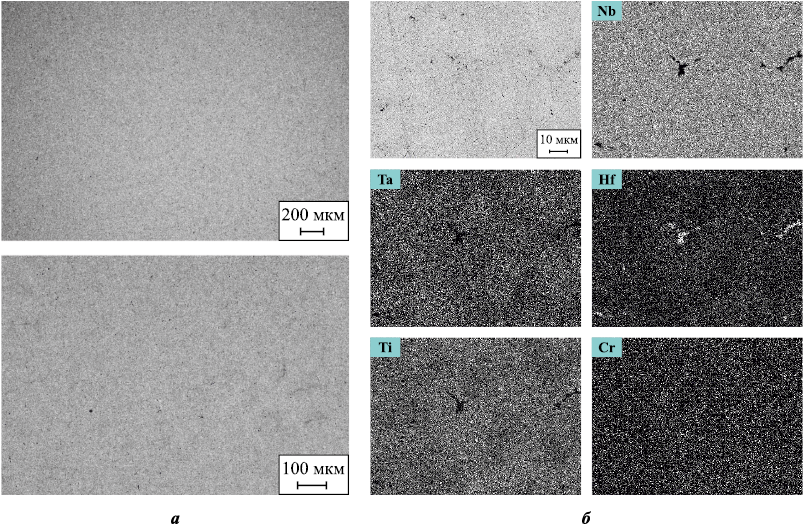
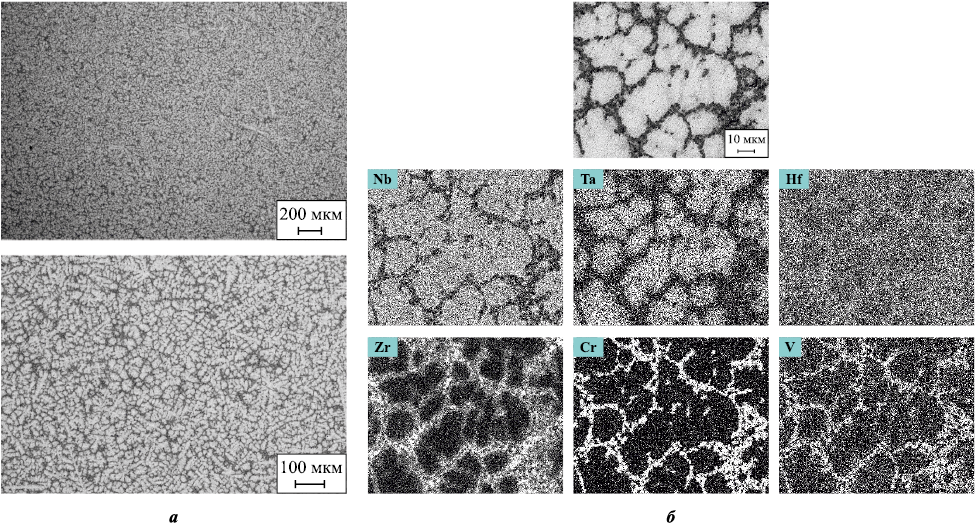
На предварительно подготовленных шлифах полученных литых образцов S2-1–S2-6 был выполнен микроструктурный анализ и получены карты распределения (ЭДС-анализ) элементов в составе исследуемых сплавов. Результаты анализа представлены на рис. 2–7.
Рис. 2. Микроструктура (a) сплава состава S2-1 (Nb50Ta20Hf10Zr20 )
Рис. 3. Микроструктура (a) сплава состава S2-2 (Nb35Ta15Hf10Zr20V20 )
Рис. 4. Микроструктура (a) сплава состава S2-3 (Nb45Ta20Hf15Ti15Cr5 )
Рис. 5. Микроструктура (a) сплава состава S2-4 (Nb35Ta15Hf10Zr20V10Cr10 )
Рис. 6. Микроструктура (a) сплава состава S2-5 (Nb49Ta20Hf7,3Zr22Mm1,7 )
Рис. 7. Микроструктура (a) сплава состава S2-6 (Nb40,7Ta18,8Zr21,3Cr5,4Cd7,5 ) |
Анализ микроструктуры полученных образцов показал, что введение в базовую систему Nb–Ta–Hf модифицирующих элементов (Cr, V, Zr и Gd) приводит к появлению новых структурных выделений. Исключение составляет сплав S2-3 (Nb45Ta20Hf15Ti15Cr5 ), где результаты структурного анализа (рис. 4, a, б) и РФА (рис. 1) полностью подтверждают однофазный состав синтезированного сплава, что соответствует «классическим» представлениям о структуре ВЭС.
Сравнительный анализ полученных структур для сплавов S2-1–S2-6 также хорошо согласуется с результатами РФА. Так, по результатам РФА (см. табл. 3) сплавы S2-2, S2-4 и S2-5 наряду с основной матричной ОЦК-фазой имеют рефлексы твердого раствора на основе α-Zr. На микрофотографиях (рис. 3, а, б; 5, а, б; 6, а, б) в структуре данных сплавов также видны сетчатые выделения фазы, обогащенной цирконием. При анализе дифрактограммы сплава S2-6 (Nb40,7Ta18,8Zr21,3Cr5,4Gd7,5 ) было отмечено, что смещение рефлексов ОЦК-фазы твердого раствора менее выражено, несмотря на введение заметного количества Gd, который имеет большой атомный радиус (1,801 Å). При этом на дифрактограмме (см. рис. 1) наблюдался ряд слабых рефлексов, угловое положение которых близко к положению рефлексов Gd (пр. гр. P63/mmc, PDF2 #65-0372). Анализ микрофотографий данного сплава показал, что Gd практически не растворяется в ОЦК-фазе твердого раствора и твердого раствора на основе α-Zr. Практически весь Gd концентрируется по границам зерен. Именно поэтому его присутствие не вызывает заметного смещение рефлексов ОЦК-фазы твердого раствора. По-видимому, как структурный модификатор, Gd малоперспективен для таких систем вследствие его малой растворимости в тугоплавких элементах. Однако, как отмечалось ранее, Gd может быть очень полезным компонентов таких сплавов при их эксплуатации в условиях радиационного облучения вследствие его рекордных значений по сечению захвата тепловых нейтронов.
На микроструктуре сплава S2-5 (Nb49Ta20Hf7,3Zr22Mm1,7 ), имеющего небольшое количество лантаноидов через мишметалл, где основными компонентами являются La и Ce, наблюдаются локальные выделения, обогащенные La и Ce. К сожалению, локальный анализ на кислород не проводился, но можно предположить, что это смесь двух оксидов La2O5 + CeO2 , и возникают такие выделения вследствие частичного участия La и Ce в восстановительных реакциях подобно тому, как описывалось с Hf. Известно, что лантаноиды обладают большим сродством к кислороду, и возможно, что они, являясь сильным геттером по отношению к кислороду, реагируют с растворенным кислородом, находясь уже в составе высокотемпературного расплава после прохождения фронта горения. Для выявления точного механизма образования таких выделений требуется более детальный анализ, что предполагается сделать на следующих этапах исследований.
Общий анализ микрофотографий (рис. 2, а – 7, а) показывает достаточно равномерное распределение основных элементов сплавов системы Nb–Ta–Hf. Наблюдаемая локальная дендритная неравномерность является характерной чертой большинства литых сплавов и, как известно, может устраняться на стадиях последующей термомеханической обработки. При этом наблюдаемая многофазная структура может иметь положительный эффект и приводить к повышению механических характеристик исследуемых сплавов – например, к сочетанию структурных компонентов с ОЦК- и ГЦК-структурами [57; 58].
Исследование жаростойкости синтезированных ВЭС
на основе базовой системы Nb–Ta–Hf
Следует отметить, что большинство исследований окислительной стойкости ТВЭС проводятся в изотермических условиях. Эта схема испытаний подходит для изучения кинетики окисления и механизмов окисления, но не позволяет оценить реакцию сплава на повторяющиеся циклы нагрева–охлаждения, которые больше приближены к реальным условиям работы таких материалов в течение срока службы.
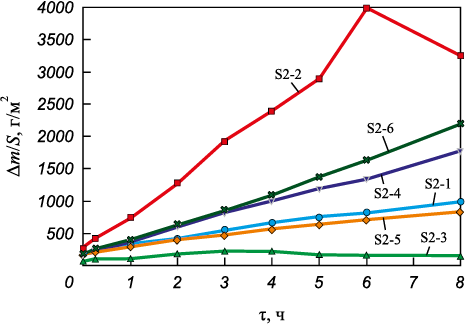
Стойкость к окислению синтезированных ТВЭС изучали на образцах диаметром 8 мм и высотой 4 мм, вырезанных из полученных литых слитков методами электроэрозии. Образцы составов S2-1–S2-6 (см. табл. 1) были подвергнуты циклическому нагреву и выдержке при t = 1000 °C в атмосфере воздуха общей продолжительностью 8 ч. Полученные кривые окисления, приведенные к единице площади поверхности, показаны на рис. 8.
Рис. 8. Кривые изменения массы испытуемых образцов S2-1– S2-6 (см. табл. 1) |
Анализ полученных данных выявил, что наименьшую стойкость к окислению имеет состав S2-2. У этого образца наблюдается несколько необычное поведение кривой на рис. 8. На начальном этапе в ходе отжига до τ = 6 ч образец заметно прибавлял в весе, затем скорость роста заметно снизилась, однако относительные показатели по-прежнему были заметно выше, чем у остальных сплавов.
Анализ данных других сплавов показывает, что характер их окисления не зависит от состава сплава, но количественно заметно отличается. Наилучшие результаты окислительной стойкости (жаростойкости) были у состава S2-3 (Nb45Ta20Hf15Ti15Cr5), т.е. этот сплав является наиболее перспективным матричным материалом для проведения исследований по формированию композитов оксидное волокно/ВЭС.
Формирование композитов оксидное волокно/ВЭС
и исследование их структуры и свойств
Полученные слитки сплава S2-3 (Nb45Ta20Hf15Ti15Cr5 ) были подвергнуты механической очистке и последующей дезинтеграции для получения порошковой композиции, необходимой для формирования композитов оксидное волокно/ВЭС. После серии экспериментов была отработана технологическая схема по размолу и классификации порошковых композиций, которая включала предварительный размол в щековой дробилке, размол в шаровой мельнице в течение 12 ч и классификацию. Частицы размером менее 40 мкм были использованы для последующего формирования композитов оксидное волокно/ВЭС.
Оксидные волокна были получены по методу внутренней кристаллизации. Основные этапы данного метода были разработаны и описаны авторами ранее [59]. После оптимизации состава была наработана опытная партия волокон эвтектического состава Al2O3–Al5Y3O12 c длиной волокна около 50 мм и размером ~100 мкм в поперечном сечении (рис. 9).
Рис. 9. Внешний вид партии оксидных волокон |
Выбор волокон эвтектического состава Al2O3–Al5Y3O12 был обусловлен тем, что они сохраняют достаточно высокую прочность до температуры ~1400 °С, а также позволяют провести оценку совместимости волокна и ВЭС-матрицы сразу для двух оксидных составов в одной серии экспериментов.
Для формирования композитов «оксидное волокно (Al2O3–Al5Y3O12) / ВЭС (Nb45Ta20Hf15Ti15Cr5)» были использованы порошок ВЭС с размером частиц <40 мкм и ранее полученные волокна длиной 40 мм. В графитовую пресс-форму послойно насыпали порошок ВЭС, потом параллельно укладывали слой волокон. Затем процедура повторялась до достижения высоты насыпки 5 мм. Далее сформированная заготовка подвергалась горячему прессованию в вакууме при температуре 1450 °С и давлении 5 МПа в течение 20 мин. Полученные образцы композитов после их извлечения из пресс-формы были использованы для последующих механических испытаний. Оптимальные параметры для спекания были выбраны на стадии предварительных исследований, что обеспечило формирование безпористой и бездефектной металлической матрицы.
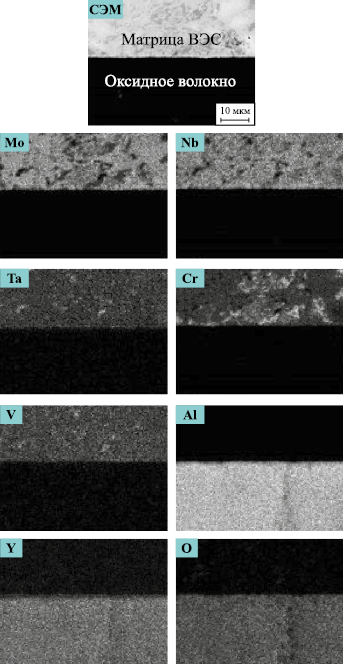
Исследования полученных в оптимальных условиях композитов (рис. 10) показали, что граница раздела ВЭС/оксидное волокно является четко выраженной без дефектов (газовых включений), а матрица не имеет пор. Распределение элементов при картировании не выявило явно выраженного химического взаимодействия на границе раздела ВЭС/оксидное волокно.
Рис. 10. Микроструктура (СЭМ) и распределение компонентов (ЭДС) композита |
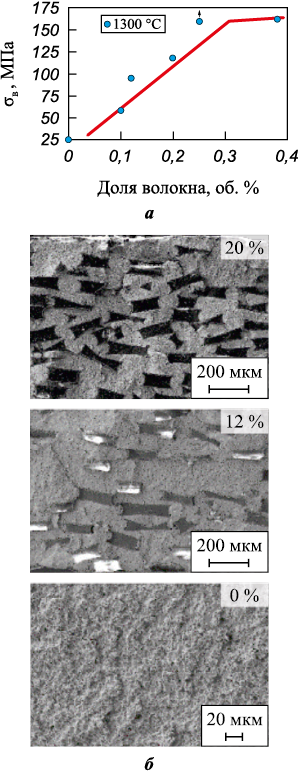
Высокотемпературные испытания впервые полученных композитов «ВЭС (матрица Nb45Ta20Hf15Ti15Cr5 ) / оксидное волокно (эвтектика Al2O3–Al5Y3O12)» проводились при температуре 1300 °С в вакууме методом 3-точечного изгиба. Результаты испытаний представлены на рис. 11. Видно, что при содержании волокна в испытуемых композитах в интервале 0–25 об. % наблюдается практически линейный рост прочности. По сравнению с матрицей (образец без волокна) прочность повышается в 4,5 раза, достигая 163 МПа при доле волокна в составе композита 25 об. %.
Рис. 11. Зависимость прочности испытуемых образцов |
Из литературы известно о типичном поведении такой кривой для композитов с хрупким волокном и металлической матрицей с характерным максимумом [60]. Полученные композиты, по-видимому, следуют таким же закономерностям. Следует отметить, что уже при содержании волокна 40 об. % прочность композита практически не возрастает, что свидетельствует о вышеуказанном характере зависимости прочности от объемного содержания волокна. Кроме того, это также может быть связано с возникновением пористости матрицы вследствие затруднений проникновения исходной порошковой композиции на стадии приготовления заготовки из-за высокой объемной доли волокна.
Заключение
В рамках данной работы экспериментально показана возможность получения литых ТВЭС методом СВС-металлургии – одного из технологических направлений в области самораспространяющегося высокотемпературного синтеза. С использованием данного метода впервые были получены и исследованы 6 литых ТВЭС на основе базовой системы, состоящей из тугоплавких металлов Nb–Ta–Hf, из которых 4 состава формировались путем вводимых легирующих компонентов на основе переходных металлов (Cr, V, Ti и Zr) и 2 состава дополнительно были легированы введением в их состав редкоземельных металлов лантаноидной группы (металлический Gd и мишметалл Mm, преимущественно состоящий из Ce + La).
Анализ элементного состава полученных ТВЭС показал, что основной фазой синтезированных сплавов является твердый раствор, имеющий ОЦК кристаллическую структуру. Вместе с тем выявлено, что общий фазовый состав образцов зависит от содержания в исходной смеси других легирующих элементов. Введение в сплав элементов 4-й группы (Ti, Zr, Hf), 5-й группы (V) и 6-й группы (Cr), а также редкоземельных элементов (Ce + La, Gd) приводит к образованию фаз твердых растворов, имеющих другой структурный тип.
Результаты исследований показали, что синтезированный сплав S2-3 (Nb45Ta20Hf15Ti15Cr5 ) имеет хорошие показатели по жаростойкости, что делает данный материал конкурентоспособным для высокотемпературного применения и наиболее перспективным матричным материалом для проведения исследований по формированию композитов «оксидное волокно/ВЭС».
Впервые были получены композиты «ВЭС (матрица Nb45Ta20Hf15Ti15Cr5) / оксидное волокно (эвтектика Al2O3–Al5Y3O12 )». Содержание волокна в полученных композитах составляло от 0 (образец без волокна) до 40 об. %. Высокотемпературные испытания при t = 1300 °С выявили, что при увеличении содержания волокна в составе композита от 0 до 25 об. % прочность повышается в 4,5 раза, достигая 163 МПа.
Полученные экспериментальные данные позволяют сделать заключение о перспективности исследуемых литых ТВЭС на основе тугоплавких металлов Nb–Ta–Hf и предлагаемого метода их формирования в процессе горения СВС-составов термитного типа. Такой метод может быть успешной альтернативой высокоэнергоемким методам вакуумной электрометаллургии. В настоящее время общей тенденцией является ужесточение экологических норм, предъявляемых к металлургическим методам получения материалов, с принятием мер по энергосбережению и удовлетворением современных требований по снижению «углеродного следа». Этим требованиям полностью соответствует исследуемый в данной работе метод центробежной СВС-металлургии для получения ТВЭС в литом состоянии с высокой степенью их гомогенности.
Результаты работы, направленные на получение композитов «ВЭС (матрица (Nb45Ta20Hf15Ti15Cr5 ) /оксидное волокно (эвтектика (Al2O3–Al5Y3O12 )», будут способствовать разработке научных принципов и технических решений для получения нового класса высокотемпературных композитов «оксидное волокно – высокоэнтропийный сплав» и созданию новых образцов техники с повышенными эксплуатационными характеристиками, способных к длительной эксплуатации в условиях воздействия высоких температур (1200 °С и более).
1. Cantor B., Chang I.T.H., Knight P., Vincent A.J.B. Microstructural development in equiatomic multicomponent alloys. Journal of Materials Science and Engineering: A. 2004;375–377:213–218. http://doi.org/10.1016/j.msea.2003.10.257
2. Yeh J.W., Chen S.K., Lin S.J., Gan J.Y., Chin T.S., Shun T.T., Tsau C.H., Chang S.Y. Nanostructured high-entropy alloys with multiple principal elements: Novel alloy design concepts and outcomes. Advanced Engineering Materials. 2004;6(5):299–303. https://doi.org/10.1002/adem.200300567
3. Yeh J.-W., Lin S.-J., Chin T.-S., Gan J.-Y., Chen S.-K., Shun T.-T., Tsau C.-H., Chou S.-Y. Formation of simple crystal structures in Cu–Co–Ni–Cr–Al–Fe–Ti–V alloys with multiprincipal metallic elements. Metallurgical and Materials Transactions: A. 2004;35А:2533–2536. https://doi.org/10.1007/s11661-006-0234-4
4. Otto F., Yang Y., Bei H., George E.P.P. Relative effects of enthalpy and entropy on the phase stability of equiatomic high-entropy alloys. Acta Materialia. 2013;61(7): 2628–2638. https://doi.org/10.1016/j.actamat.2013.01.042
5. Zhang Y., Zuo T.T., Tang Z., Gao M.C., Dahmen K.A., Liaw P.K., Lu Z.P. Microstructures and properties of high-entropy alloys. Progress in Materials Science. 2014;61: 1–93. https://doi.org/10.1016/j.pmatsci.2013.10.001
6. Lu Y., Dong Y., Guo S., Jiang L., Kang H., Wang T., Wen B., Wang Z., Jie J., Cao Z., Ruan H., Li T. A promising new class of high-temperature alloys: Eutectic high-entropy alloys. Scientific Reports. 2014;4:6200. https://doi.org/10.1038/srep06200
7. Murty B.S., Yeh J.W., Ranganathan S. High-entropy alloys. London: Elsevier, 2014. 213 p.
8. Krapivka N.A., Gorban’ V.F., Firstov S.A. High-entropy alloys: Interrelations between electron concentration, phase composition, lattice parameter, and properties. Physics of Metals and Metallography. 2017;118(10): 970–981. https://doi.org/10.1134/S0031918X17080051
9. High-entropy materials: Theory, experiments, and applications. Eds. J. Brechtl, P.K. Liaw. Springer, 2021. 774 p. https://doi.org/10.1007/978-3-030-77641-1
10. Gorban V.F., Krapivka N.A., Firstov S.A., Kurilenko D.V. Role of various parameters in the formation of the physicomechanical properties of high-entropy alloys with BCC lattices. Physics of Metals and Metallography. 2018;119:477–481. https://doi.org/10.1134/S0031918X18050046
11. Gorsse S., Miracle D.B., Senkov O.N. Mapping the world of complex concentrated alloys. Acta Materialia. 2017;135:177–187. https://doi.org/10.1016/j.actamat.2017.06.027
12. Zhang F., Zhang C., Chen S.L., Zhu J., Cao W. S., Kattner U.R. An understanding of high entropy alloys from phase diagram calculations. Calphad. 2014;45:1–10. https://doi.org/10.1016/j.calphad.2013.10.006
13. Tsai M.-H., Yeh J.W. High-entropy alloys: A critical review. Materials Research Letters. 2014;2(3):107–123. https://doi.org/10.1080/21663831.2014.912690
14. Miracle D.B., Senkov O.N. A critical review of high entropy alloys and related concepts. Acta Materialia. 2017;122:448–511. https://doi.org/10.1016/j.actamat.2016.08.081
15. Miracle D.B., Miller J.D., Senkov O.N., Woodward C., Uchic M.D., Tiley J. Exploration and development of high entropy alloys for structural applications. Entropy. 2014;16:494–525. https://doi.org/10.3390/e16010494
16. Ghasemi A., Eivani A.R., Abbasi S.M., Jafarian H.R., Ghosh M., Hashem S., Anijdan S.H.M. Al–Co–Cr–Fe–Ni–Ti high entropy alloys: A review of microstructural and mechanical properties at elevated temperatures. Journal of Alloys and Compounds. 2025;1010(5):178216. https://doi.org/10.1016/j.jallcom.2024.178216
17. Zamani M.R., Mirzadeh H., Malekan M., Weißensteiner I., Roostaei M. Unveiling the strengthening mechanisms of as-cast micro-alloyed CrMnFeCoNi high-entropy alloys. Journal of Alloys and Compounds. 2023;957:170443. https://doi.org/10.1016/j.jallcom.2023.170443
18. Nene S.S., Sinha S., Yadav D.K., Dutta A. Metallurgical aspects of high entropy alloys. Journal of Alloys and Compounds. 2024;1005:175849. https://doi.org/10.1016/j.jallcom.2024.175849
19. Xiong W., Guo A.X.Y., Zhan S., Liu C.-T., Cao S.C. Refractory high-entropy alloys: A focused review of preparation methods and properties. Journal of Materials Science and Technology. 2023;142:196–215. https://doi.org/10.1016/j.jmst.2022.08.046
20. Senkov O.N., Miracle D.B., Chaput K.J., Couzinie J.-P. Development and exploration of refractory high entropy alloys – A review. Journal of Materials Research. 2018;33(19):3092–3128. https://doi.org/10.1557/jmr.2018.153
21. Zheng W., Lü S., Wu S., Chen X., Guo W. Development of MoNbVTax refractory high entropy alloy with high strength at elevated temperature. Materials Science and Engineering: A. 2022;850:143554. https://doi.org/10.1016/j.msea.2022.143554
22. Senkov O.N., Wilks G.B., Miracle D.B., Chuang C.P., Liaw P.K. Refractory highentropy alloys. Intermetallics. 2010;18(9):1758–1765. https://doi.org/10.1016/j.intermet.2010.05.014
23. Senkov O.N., Wilks G.B., Scott J.M., Miracle D.B. Mechanical properties of Nb25Mo25Ta25W25 and V20Nb20Mo20Ta20W20 refractory high entropy alloys. Intermetallics. 2011;19(5):698–706. https://doi.org/10.1016/j.intermet.2011.01.004
24. Carter T.J. Common failures in gas turbine blades. Engineering Failure Analysis. 2005;12(2):237–247. https://doi.org/10.1016/j.engfailanal.2004.07.004
25. Satyanarayana D.V.V., Prasad N.E. Nickel-based superalloys. In: Aerospace materials and material technologies. Vol. 1: Aerospace materials. Eds. N.E. Prasad, R.J.H. Wanhill. Springer, Singapore, Indian Institute of Metals Series, 2017. P. 199–228. https://doi.org/10.1007/978-981-10-2134-3_9
26. Das S., Robi P.S. A novel refractory WMoVCrTa high-entropy alloy possessing fine combination of compressive stress-strain and high hardness properties. Advanced Powder Technology. 2020;31(12):4619–4631. https://doi.org/10.1016/j.apt.2020.10.008
27. Moser M., Dine S., Vrel D., Perriere L., Pires-Brazuna R., Couque H., Bernard F. Elaboration and characterization of WMoTaNb high entropy alloy prepared by powder metallurgy processes. Materials. 2022;15(15):5416. https://doi.org/10.3390/ma15155416
28. Cao Y., Liu Y., Liu B., Zhang W. Precipitation behavior during hot deformation of powder metallurgy Ti–Nb–Ta–Zr–Al high entropy alloys. Intermetallics. 2018;100: 95–103. https://doi.org/10.1016/j.intermet.2018.06.007
29. Song X.-R., Wang J.-J., Tu X.-X., Hu X.-Y, Zhao D., Ma S.-G., Jiao Z.-M., Zhang T.-W., Wen W., Wan Zh.-H. Coupling effects of temperature and strain rate on the deformation behavior of an equiatomic refractory high-entropy alloy. Rare Metals. 2025;44(11):9086–9104. https://doi.org/10.1007/s12598-025-03532-3
30. Yao H.L., Yu Y.X., Sha J.B. Microstructural evolution at grain boundary and deformation mechanism of Nb0.5TiZrV0.5 refractory high entropy alloy doped with Ce at room temperature. Journal of Material Science and Technology Research. 2024;196:25–39.
31. https://doi.org/10.1016/j.jmst.2024.01.046
32. Dirras G., Gubicza J., Heczel A., Lilensten L., Couzinié J.-P., Perrière L., Guillot I., Hocini A. Microstructural investigation of plastically deformed Ti20Zr20Hf20Nb20Ta20 high entropy alloy by X-ray diffraction and transmission electron microscopy. Materials Characterization. 2015; 108:1–7. https://doi.org/10.1016/j.matchar.2015.08.007
33. Jia Y., Wang G., Wu S., Mu Y., Yi Y., Jia Y., Liaw P.K., Zhang T., Liu C.-T. A lightweight refractory complex concentrated alloy with high strength and uniform ductility. Applied Materials Today. 2022;27:101429. https://doi.org/10.1016/J.APMT.2022.101429
34. Yurchenko N., Panina E., Zherebtsov S., Stepanov N. Design and characterization of eutectic refractory high entropy alloys. Materialia. 2021;16:101057. https://doi.org/10.1016/J.MTLA.2021.101057
35. Stepanov N.D., Yurchenko N.Y., Skibin D.V., Tikhonovsky M.A., Salishchev G.A. Structure and mechanical properties of the AlCrxNbTiV (x = 0, 0.5, 1, 1.5) high entropy alloys. Journal of Alloys and Compounds. 2015;652: 266–280. https://doi.org/10.1016/j.jallcom.2015.08.224
36. Yurchenko N., Panina E., Tikhonovsky M., Salishchev G., Zherebtsov S., Stepanov N. A new refractory Ti–Nb–Hf–Al high entropy alloy strengthened by orthorhombic phase particles. International Journal of Refractory Metals and Hard Materials. 2020;92:105322. https://doi.org/10.1016/J.IJRMHM.2020.105322
37. Senkov O.N., Senkova S.V., Woodward C., Miracle D.B. Low-density, refractory multi-principal element alloys of the Cr–Nb–Ti–V–Zr system: Microstructure and phase analysis. Acta Materialia. 2013;61(5):1545–1557. https://doi.org/10.1016/j.actamat.2012.11.032
38. Senkov O.N., Senkova S.V., Miracle D.B., Woodward C. Mechanical properties of low-density, refractory multi-principal element alloys of the Cr–Nb–Ti–V–Zr system. Materials Science and Engineering: A. 2013;565:51–62. https://doi.org/10.1016/j.msea.2012.12.018
39. Ren X., Li Y., Qi Y., Wang B. Review on preparation technology and properties of refractory high entropy alloys. Materials. 2022;15(8):2931. https://doi.org/10.3390/ma15082931
40. Yang X., Zhang Y., Liaw P.K. Microstructure and compressive properties of NbTiVTaAlx high entropy alloys. Procedia Engineering. 2012;36(5):292–298. https://doi.org/10.1016/j.proeng.2012.03.043
41. Wu Y.D., Cai Y., Wang T., Si J.J., Zhu J., Wang Y.D., Hui X.D. A refractory Hf25Nb25Ti25Zr25 high-entropy alloy with excellent structural stability and tensile properties. Materials Letters. 2014;130:277–280. https://doi.org/10.1016/j.matlet.2014.05.134
42. Senkov O.N., Gorsse S., Miracle D.B. High temperature strength of refractory complex concentrated alloys. Acta Materialia. 2019;175:394–405. https://doi.org/10.1016/j.actamat.2019.06.032
43. Senkov O.N., Raa S.I., Butler T.M., Daboiku T.I., Chaput K.J. Microstructure and properties of Nb–Mo–Zr based refractory alloys. International Journal of Refractory Metals and Hard Materials. 2020;92:105321. https://doi.org/10.1016/j.ijrmhm.2020.105321
44. Gadelmeier C., Yang Y., Glatzel U., George P.G. Creep strength of TiZrHfNbTa is lower than Ni-base superalloy CMSX-4. Cell Reports Physical Science. 2022;3(8):100991. https://doi.org/10.1016/j.xcrp.2022.100991
45. Mileiko S.T., Chumichev V.A. Mullite-zirconia-fibre/molybdenum-matrix composites: Strength and damage tolerance. Composites Part A. 2018;112:365–370. https://doi.org/10.1016/j.compositesa.2018.06.023
46. Mileiko S.T., Kolchin A.A., Galyshev S.N., Shakhlevich O.F., Prokopenko V.M. Oxide-fibre/molybdenum-alloy-matrix composites: A new way of making and some mechanical properties. Composites Part A: Applied Science and Manufacturing. 2020;132:105830. https://doi.org/10.1016/j.compositesa.2020.105830
47. Mileiko S.T., Novokhatskaya N.I. High temperature oxide-fibre/molybdenum-matrix composites of improved oxidation resistance. Journal of Materials Engineering and Performance. 2015;24:2836–2840. https://doi.org/10.1007/s11665-014-1305-0
48. Милейко С.Т., Галышев С.Н., Колчин А.А., Кедров В.В., Шахлевич О.Ф., Никонович М.Ю., Прокопенко Н.А. Угле-титановые композиты: микроструктура, прочность и трещиностойкость. Композиты и наноструктуры. 2019;11(4(44)):147–152. https://doi.org/10.36236/1999-7590-2019-11-4-147-152
49. Милейко С.Т., Петухов И.Д., Кривцов Д.И., Трофименко Е.А., Шахлевич О.Ф., Колчин А.А., Прокопенко Н.А., Малышев В.Ю. Углерод-титановый композиционный материал с волокном, покрытым медью: структура и механические свойства. Деформация и разрушение материалов. 2025;(2):8–14. https://doi.org/10.1134/S0036029525700065
50. Гращенков Д.В., Ефимочкин И.Ю., Большакова А.Н. Высокотемпературные металломатричные композиционные материалы, армированные частицами и волокнами тугоплавких соединений. Авиационные материалы и технологии. 2017;(S):318–328. https://doi.org/10.18577/2071-9240-2017-0-S-318-328
51. Bunsell A.R. Inorganic fibers for composite materials. Composites Science Technology. 1994;51:127–133.
52. Гращенков Д.В. Стратегия развития неметаллических материалов, металлических композиционных материалов и теплозащиты. Авиационные материалы и технологии. 2017;(S):264–271. https://doi.org/10.18577/2071-9140-2017-0-S-264-271
53. Sanin V.N., Ikornikov D.M., Sivakova A.O., Kovalev D.Yu., Golosova O.A. Gravity-assisted SHS metallurgy of cast high-entropy Mo–Nb–Ta–(Cr, V, Zr, Hf) alloys. International Journal of Self-Propagating High-Temperature Synthesis. 2024;33(4):308–318.
54. https://doi.org/10.3103/S1061386224700298
55. Санин В.Н., Икорников Д.M., Сивакова А.О., Ковалев Д.Ю., Силяков С.Л., Панова М.Д. Синтез высокоэнтропийных сплавов на основе тугоплавких металлов Mo–Nb–Ta–(Cr, V, Zr, Hf) методами центробежной СВС-металлургии и исследование их окислительной стойкости. Известия вузов. Порошковая металлургия и функциональные покрытия. 2025;19(5):17–35. https://doi.org/10.17073/1997-308X-2025-5-17-35
56. Санин В.Н., Юхвид В.И. Современное состояние и перспективы развития технологий получения литых сплавов методами центробежной СВС-металлургии. Литейное производство. 2024;(5):10–13.
57. Санин В.Н., Икорников Д.М., Голосова O.A., Андреев Д.Е., Юхвид В.И. Центробежная СВС-металлургия легированных высокоэнтропийных литых сплавов на основе системы Co–Cr–Fe–Ni–Mn–(Х). Известия вузов. Цветная металлургия. 2020;(3):59–71. https://doi.org/10.17073/0021-3438-2020-3-59-71
58. Мартынов Д.A., Санин В.Н. Центробежная установка для получения литых материалов методами центробежного СВС-литья: Патент 2814351 (РФ). 2024.
59. Yurchenko N.Yu., Stepanov N.D., Zherebtsov S.V., Tikhonovsky M.A., Salishchev G. Structure and mechanical properties of B2 ordered refractory AlNbTiVZrx (x = 0–1.5) high-entropy alloys. Materials Science and Engineering: A. 2017;704:82–90. https://doi.org/10.1016/j.msea.2017.08.019
60. Stepanov N.D., Shaysultanov D.G., Chernichenko R.S., Ikornikov D.M., Sanin V.N., Zherebtsov S.V. Mechanical properties of a new high entropy alloy with a duplex ultra-fine grained structure. Materials Science and Engineering: A. 2018;728:54–62. https://doi.org/10.1016/j.msea.2018.04.118
61. Mileiko S.T. Single crystalline oxide fibres for heats-resistant. Composites Science and Technology. 2005; 65(15-16):2500–2513. https://doi.org/10.1016/j.compscitech.2005.05.029
62. Милейко С.Т. Антони Келли и композиты сегодня – Часть 1. Композиты и наноструктуры. 2019; 11(1(41)):35–49.
Владимир Николаевич Санин – д.т.н., гл. науч. сотрудник лаборатории жидкофазных СВС-процессов и литых материалов
Россия, 142432, Московская обл., г. Черноголовка, ул. Академика Осипьяна, 8
Денис Михайлович Икорников – инженер-исследователь, мл. науч. сотрудник лаборатории жидкофазных СВС-процессов и литых материалов
Россия, 142432, Московская обл., г. Черноголовка, ул. Академика Осипьяна, 8
Алина Олеговна Сивакова – аспирант, мл. науч. сотрудник лаборатории физического материаловедения
Россия, 142432, Московская обл., г. Черноголовка, ул. Академика Осипьяна, 8
Дмитрий Юрьевич Ковалев – д.ф-м.н., заведующий лабораторией рентгеноструктурных исследований, гл. науч. сотрудник
Россия, 142432, Московская обл., г. Черноголовка, ул. Академика Осипьяна, 8
Милена Денисовна Панова – мл. науч. сотрудник лаборатории металлургических процессов
Россия, 111524, г. Москва, ул. Электродная, 2
Сергей Борисович Бабкин – вед. инженер лаборатории спектроскопии дефектных структур Института физики твердого тела им. Ю.А. Осипьяна (ИФТТ) РАН
Россия, 142432, Московская обл., г. Черноголовка, ул. Академика Осипьяна, 8
Россия, 142432, Московская обл., г. Черноголовка, ул. Академика Осипьяна, 2
Сергей Тихонович Милейко – д.т.н., гл. науч. сотрудник лаборатории спектроскопии дефектных структур ИФТТ РАН
Россия, 142432, Московская обл., г. Черноголовка, ул. Академика Осипьяна, 8
Россия, 142432, Московская обл., г. Черноголовка, ул. Академика Осипьяна, 2

|
1. Неозаглавлен | |
| Тема | ||
| Тип | Прочее | |
Скачать
(1MB)
|
Метаданные ▾ | |
|
|
2. Неозаглавлен | |
| Тема | ||
| Тип | Прочее | |
Скачать
(660KB)
|
Метаданные ▾ | |
|
|
3. Неозаглавлен | |
| Тема | ||
| Тип | Прочее | |
Скачать
(643KB)
|
Метаданные ▾ | |
|
|
4. Неозаглавлен | |
| Тема | ||
| Тип | Прочее | |
Скачать
(191KB)
|
Метаданные ▾ | |
|
|
5. Неозаглавлен | |
| Тема | ||
| Тип | Прочее | |
Скачать
(192KB)
|
Метаданные ▾ | |
|
|
6. Неозаглавлен | |
| Тема | ||
| Тип | Прочее | |
Скачать
(190KB)
|
Метаданные ▾ | |
|
|
7. Неозаглавлен | |
| Тема | ||
| Тип | Прочее | |
Скачать
(195KB)
|
Метаданные ▾ | |
|
|
8. Неозаглавлен | |
| Тема | ||
| Тип | Прочее | |
Скачать
(202KB)
|
Метаданные ▾ | |
|
|
9. Неозаглавлен | |
| Тема | ||
| Тип | Прочее | |
Скачать
(187KB)
|
Метаданные ▾ | |
|
|
10. Неозаглавлен | |
| Тема | ||
| Тип | Прочее | |
Скачать
(187KB)
|
Метаданные ▾ | |
|
|
11. Неозаглавлен | |
| Тема | ||
| Тип | Прочее | |
Скачать
(310KB)
|
Метаданные ▾ | |
Санин В.Н., Икорников Д.М., Сивакова А.О., Ковалев Д.Ю., Панова М.Д., Бабкин С.Б., Милейко С.Т. Центробежная СВС-металлургия высокоэнтропийных сплавов на основе системы Nb–Ta–Hf, легированных Cr, V, Zr, Ti, Ce + La, Gd, и получение композитов на их основе, армированных оксидным волокном. Известия вузов. Порошковая металлургия и функциональные покрытия. 2026;20(3):48-66. https://doi.org/10.17073/1997-308X.2026.589P.1088
Sanin V.N., Ikornikov D.M., Sivakova A.O., Kovalev D.Yu., Panova M.D., Babkin S.B., Mileiko S.T. Centrifugal SHS metallurgy of Nb–Ta–Hf-based high-entropy alloys alloyed with Cr, V, Zr, Ti, Ce + La, and Gd, and fabrication of oxide-fiber-reinforced composites with these alloys. Powder Metallurgy аnd Functional Coatings (Izvestiya Vuzov. Poroshkovaya Metallurgiya i Funktsional'nye Pokrytiya). 2026;20(3):48-66. (In Russ.) https://doi.org/10.17073/1997-308X.2026.589P.1088
 Послать статью по эл. почте (Необходимо имя пользователя (логин))
Связаться с автором (Необходимо имя пользователя (логин))
119049, г. Москва, Ленинский пр-т, д. 4, НИТУ МИСИС,
редакция журнала «Порошковая металлургия и функциональные покрытия»
Телефон: +7 (495) 638-45-35
E-mail: izv.vuz@misis.ru, izv.vuz.2025@mail.ru