Содержание
Перейти к:
https://doi.org/10.17073/1997-308X.2026.592P.1140
Перейти к:
Покрытия Ta–Si–C–N были получены методом высокомощного импульсного магнетронного распыления (HIPIMS – high-power impulse magnetron sputtering) при варьировании содержания азота в рабочей газовой смеси. Для распыления применялась керамическая мишень TaSi2 + 30 % SiC, изготовленная с использованием методов самораспространяющегося высокотемпературного синтеза и горячего прессования. Пиковая мощность изменялась в диапазоне от 30 до 70 кВт, средняя мощность варьировалась от 0,9 до 1,7 кВт, пиковая сила тока находилась в интервале 50–100 А, частота и длительность импульсов составляли 1 кГц и 50 мкс соответственно. Структура покрытий исследована методами растровой электронной микроскопии, оптической эмиссионной спектроскопии тлеющего разряда, энергодисперсионной спектроскопии, рентгенофазового анализа. Механические характеристики определены с помощью метода наноиндентирования. Для определения коэффициента трения и величины приведенного износа проведены трибологические испытания по схеме «стержень–диск» на воздухе и в среде синтетического масла. После трибологических испытаний поверхность покрытий изучалась с использованием оптического профилометра. Все покрытия обладали плотной малодефектной структурой с равномерным распределением элементов по толщине. При повышении расхода азота скорость роста покрытий снижалась со 129 до 62 нм/мин, содержание азота достигало 52 ат. %. Согласно результатам исследований методом рентгенофазового анализа, покрытия можно охарактеризовать как рентгеноаморфные. Установлено, что введение в состав покрытий азота на уровне 16 ат. % позволяет получить максимальные твердость H = 25 ГПа, модуль упругости Е = 257 ГПа, упругое восстановление W = 57 %, индекс пластичности H/E = 0,097, сопротивление пластической деформации разрушения H3/E2 = 0,237 ГПа. Минимальные коэффициент трения на уровне 0,11 и приведенный износ 2·10–7 мм3/(Н·м) имели покрытия с 23 и 52 ат. % азота соответственно.
Кирюханцев-Корнеев Ф.В., Зачиняев А.Ю., Левашов Е.А. Влияние содержания азота на механические и трибологические свойства покрытий Ta–Si–C–N, полученных методом HIPIMS. Известия вузов. Порошковая металлургия и функциональные покрытия. 2026;20(3):103-113. https://doi.org/10.17073/1997-308X.2026.592P.1140
Kiryukhantsev-Korneev P.V., Zachinyaev A.Yu., Levashov E.A. Effect of nitrogen content on the mechanical and tribological properties of Ta–Si–C–N coatings deposited by HIPIMS. Powder Metallurgy аnd Functional Coatings (Izvestiya Vuzov. Poroshkovaya Metallurgiya i Funktsional'nye Pokrytiya). 2026;20(3):103-113. (In Russ.) https://doi.org/10.17073/1997-308X.2026.592P.1140
Введение
Силициды переходных металлов могут быть эффективно использованы в качестве износостойких покрытий для повышения срока службы и функциональных характеристик ответственных деталей машиностроения [1–3]. Введение азота в состав таких покрытий позволяет дополнительно улучшить их эксплуатационные свойства за счет уменьшения размеров кристаллитов, образования дополнительных аморфных фаз и формирования нанокомпозитных структур [4; 5]. Легирование силицидов углеродом способствует значительному снижению коэффициента трения за счет образования фаз на основе свободного углерода, обладающих свойствами твердой смазки [6; 7].
Среди составов с общей формулой Me–Si–C–N (Me – Ti, Cr, W, Mo, Zr) наиболее полно исследованы покрытия системы Ti–Si–C–N, в том числе легированные дополнительными элементами. При введении в состав Ti–Si–C–N алюминия или хрома покрытия, благодаря формированию нанокомпозитных структур nc-(Ti,Al)(C,N)/a-(Si,C) и nc-(Ti,Cr)(C,N)/a-SiCxNy/a-C (где nc – нанокристаллиты, а – аморфная фаза), имеют твердость на уровне Н = 34÷41 ГПа и высокую термическую стабильность до t = 1100÷1300 °C. Причем покрытия Ti–Cr–Si–C–N показали хорошие трибологические свойства как при t = 25 °C, так и при t = 700 °C [8]. Покрытия Ti–Si–(Ca,P,O)–C–N, состоящие из нанокристаллитов TiC(N) и аморфных фаз переменного состава, в том числе на основе DLC, демонстрируют H = 26÷31 ГПа, пониженный модуль упругости E = 200÷270 ГПа и высокое упругое восстановление W = 60÷71 %, а также обладают гидрофильными свойствами, превосходной коррозионной стойкостью и ударопрочностью. Фаза DLC обеспечивает пониженный коэффициент трения как на воздухе, так и в жидкости (f = 0,15) [9]. Покрытия Cr–Si–C–N с содержанием 9 ат. % Si и структурой nc-CrSiCN/a-Si3N4/a-SiC имели H = 43 ГПа, что выше, чем 22 и 35 ГПа у покрытий Cr–C–N и Cr–Si–N соответственно. Коэффициент трения снижался пропорционально концентрации Si, достигая значений f ~ 0,25 при 15,6 ат. % Si [10]. Покрытия W–Si–C–N интересны тем, что, обладая структурой nc-W2(C,N)/a-Si3N4/CNx/C, имеют H до 36 ГПа и E до 382 ГПа, что связано с относительно большими внутренними напряжениями (2 ГПа), при этом коэффициент трения снижается с 0,5 до 0,26 с увеличением концентрации С [11]. Покрытия Mo–Si–C–N также демонстрируют снижение f с 0,24 до 0,17 с увеличением содержания C, а также уменьшением размера кристаллитов с 32 до 5 нм. Было высказано предположение, что атомы C замещают атомы N в наноразмерном кристаллическом Mo2N, образуя фазу твердого раствора Mo2N(C), при этом обнаружены и аморфные фазы SiNx и CNx [12]. Можно отметить также статьи, посвященные покрытиям Fe–Si–C–N [13] и Zr–Si–B–C–N [14].
Особый интерес вызывают покрытия Ta–Si–C–N, которые характеризуются высокой твердостью, износо-, жаро- и коррозионной стойкостью, низким коэффициентом трения в широком диапазоне температур [15; 16]. Снижение энергетических потерь на трение достигается за счет механизма трибоактивированного окисления, реализующегося уже при комнатной температуре [17]. Покрытия Ta–Si–C–N благодаря положительной роли аморфных фаз a-SiCN и a-SiNх демонстрируют исключительно высокие трибологические показатели, характеризуются H = 13÷16 ГПа и жаростойкостью до 800 °C. Кроме того, установлено, что при t = 800 °С трибоактивированное формирование микроволокон TaSiOx , которые в контакте могут скользить/перекатываться по трибослою того же состава TaSiOx , приводит к снижению f до 0,23 при отсутствии износа [15].
Покрытия в системе Ta–Si–C–N могут быть получены применением диффузионного насыщения [18], ультразвукового газотермического напыления, метода SAPS [19], технологии CVD [20], термического испарения с электронно-лучевым нагревом, процесса EB-PVD [21] и др. Одним из наиболее перспективных является метод магнетронного распыления, имеющий такие преимущества, как: гибкий контроль структурно-фазового состава покрытий за счет параметров осаждения; низкая концентрация дефектов и примесей; низкая шероховатость; отсутствие ограничений по материалу подложек; сохранение исходной геометрии подложки [22–24]. Использование высокомощного импульсного магнетронного распыления (HIPIMS – high-power impulse magnetron sputtering) приводит к улучшению механических и трибологических характеристик, а также повышению адгезионной прочности осаждаемых покрытий за счет повышения концентрации ионов материала мишени в потоке [25–27]. Нанесение покрытий Ta–Si–C–N методом HIPIMS не было исследовано ранее.
Целью данной работы являлось исследование влияния содержания азота на структуру и свойства покрытий Ta–Si–C–N, полученных методом HIPIMS с использованием мишени-катода TaSi2 + 30 % SiC.
Методика исследований
Мишень TaSi2 + 30 % SiC диаметром 120 мм для распыления была изготовлена с использованием методов самораспространяющегося высокотемпературного синтеза и горячего прессования [28]. Для осаждения покрытий применялась установка на базе вакуумной системы типа УВН-2М, обеспечивающая откачку газа до остаточного давления <0,003 Па. В рабочем объеме установки (см. [29]) расположены магнетронный и ионный источники, а также узел крепления и поворота подложек. Реализация режима HIPIMS осуществлялась за счет импульсной подачи высокой мощности на магнетрон диаметром 140 мм с блока «TruPlasma 4002 Trumpf» (Германия). Пиковая мощность изменялась в диапазоне от 30 до 70 кВт, средняя мощность варьировалась от 0,9 до 1,7 кВт, пиковая сила тока находилась в интервале 50–100 А, частота и длительность импульсов составляли 1 кГц и 50 мкс соответственно. Газы – Ar (99,9995 %) и N2 (99,9995 %) – напускались в вакуумную камеру с помощью системы расходомеров РРГ 12. Были получены покрытия при распылении в среде Ar (покрытие 1), N2 (покрытие 4) и в газовых смесях Ar + 25 % N2 (покрытие 2), Ar + 50 % N2 (покрытие 3) (см. табл. 1). В камере обеспечивалось рабочее давление не выше 1 Па. В качестве подложек использовались пластины из поликристаллического Al2O3 марки ВОК-100-1 и Si (111) размером 20×30 мм, а также диски из сталей У10 и 12Х18Н10Т размером Ø30×5 мм. Для удаления загрязнений с поверхности подложек перед напылением проводилась ультразвуковая очистка в изопропиловом спирте в течение 5 мин и последующая очистка ионами Ar с энергией 2 кэВ в течение 20 мин с помощью ионного источника. Время осаждения покрытий составляло от 15 до 30 мин.
Таблица 1. Элементный состав и скорость роста покрытий (данные ЭДС и РЭМ)
| ||||||||||||||||||||||||||||||||||||||||||||||||
Элементный состав и структура покрытий исследовались методами растровой электронной микроскопии (РЭМ) и энергодисперсионного анализа (ЭДС) (микроскоп «Hitachi S-3400» с приставкой «Noran-7 Thermo»). Профили распределения элементов по толщине покрытий были получены методом оптической эмиссионной спектроскопии тлеющего разряда (ОЭСТР) на приборе «Profiler 2 Horiba Jobin Yvon» [30]. Рентгенофазовый анализ (РФА) покрытий осуществлялся на дифрактометре «Phaser D2 Bruker» с использованием Cu-излучения. Механические свойства покрытий определялись с помощью нанотвердомера «Nano-Hardness Tester CSM Instruments» с применением индентора Берковича при нагрузке 4 мН. Трибологические испытания по схеме «стержень–диск» (контртело – шарик диаметром 6 мм, линейная скорость – 10 см/c) проводились на машине трения «HT-Tribometer CSM Instruments» на воздухе (нагрузка 1Н, сталь 100Cr6 (аналог стали ШХ15)) и в синтетическом масле ПАО-6 (нагрузка 5 Н, шарик Al2O3 ). После трибологических испытаний поверхность покрытий исследовалась с использованием оптического профилометра «WYKO-NT1100 Veeco».
Результаты и их обсуждение
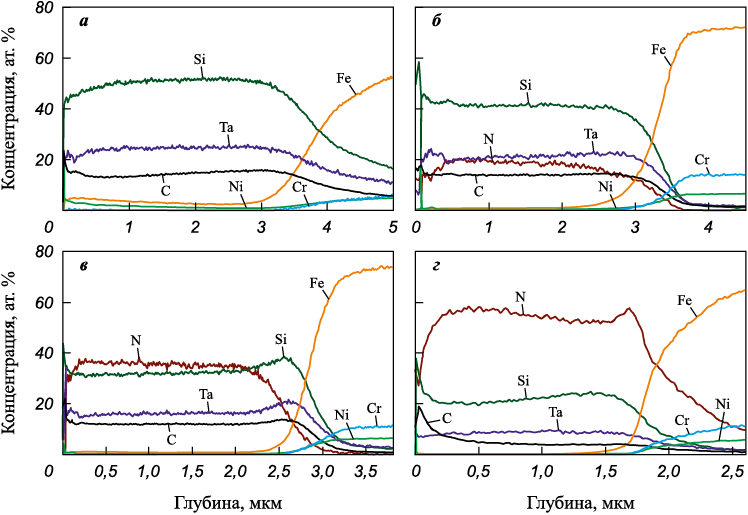
Согласно данным ОЭСТР-исследований покрытий, нанесенных на подложки из Si и сталей, все основные элементы были равномерно распределены по толщине. На рис. 1 приведены ОЭСТР-профили покрытий на стали 12Х18Н10Т.
Рис. 1. Элементные профили покрытий 1 (а), 2 (б), 3 (в), 4 (г) |
Наблюдалось закономерное повышение концентрации азота в покрытиях при увеличении его расхода в процессе напыления. Концентрация примеси кислорода при этом не превышала 3 ат. %.
Результаты исследования покрытий методом ЭДС показали, что покрытия 2, 3 и 4 содержат 15,8, 23,4 и 51,5 ат. % N (табл. 1).
С ростом концентрации азота в покрытиях содержание остальных элементов снижалось: тантала – с 27,4 до 8,9 ат. %, кремния – с 45,8 до 18,8 ат. %, углерода – с 26,8 до 20,8 ат. %. Некоторое расхождение значений концентраций по абсолютной величине по сравнению с данными ОЭСТР может быть связано со спецификой расчета содержания легких элементов (для ЭДС) и некоторыми неточностями калибровочных кривых по газовым элементам (для ОЭСТР). Тем не менее выявленные при ЭДС и ОЭСТР закономерности совпадают. Важно отметить, что в ряде случаев (покрытия 2 и 3) использование HIPIMS приводило, вследствие интенсивной бомбардировки растущего покрытия, к росту содержания аргона до 2 ат. %. Ранее аналогичные эффекты наблюдались при магнетронном напылении ввиду подачи на подложки высокого напряжения смещения и повышения энергии бомбардирующих ионов Ar+ [31].
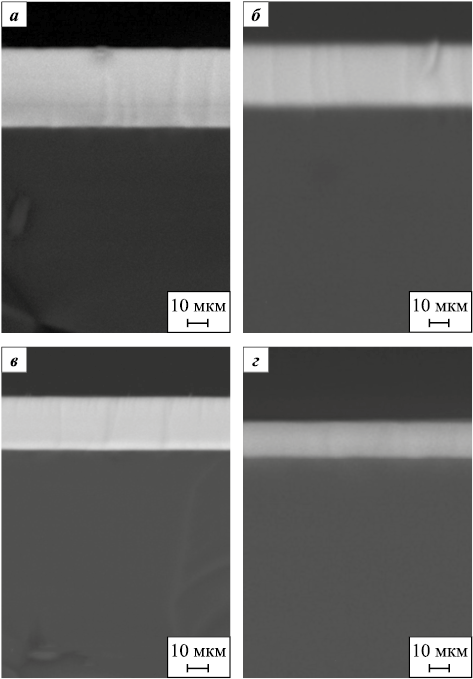
РЭМ-изображения изломов покрытий Ta–Si–C–N представлены на рис. 2.
Рис. 2. РЭМ-изображения покрытий 1 (а), 2 (б), 3 (в), 4 (г) |
Все покрытия обладали плотной малодефектной структурой без выраженных столбчатых элементов, характерных для двух- и трехкомпонентных танталсодержащих ионно-плазменных покрытий. Важно отметить, что колонная структура обычно неблагоприятна с точки зрения механических и трибологических свойств покрытий, поскольку границы столбчатых структурных элементов в процессе деформации являются местами зарождения и распространения трещин [32; 33].
Скорость роста покрытия, рассчитанная на основе данных РЭМ, для нереакционного HIPIMS-покрытия Ta–Si–C составила 129 нм/мин (см. табл. 1). Введение N2 в газовую среду привело к снижению этого показателя до 116 нм/мин (режим 2) и 93 нм/мин (режим 3). При осаждении в среде чистого N2 скорость роста покрытий составила 62 нм/мин. Присутствие N2 в составе газовой среды может уменьшать скорость роста покрытия вследствие отравления мишени с образованием на ее поверхности непроводящего нитридного слоя [34], а также из-за более низкой степени ионизации атомов азота по сравнению с атомами аргона в процессе распыления в режиме HIPIMS [35; 36].
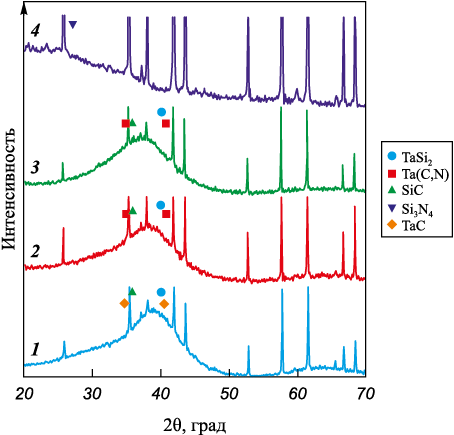
Исследования методом РФА показали, что HIPIMS-покрытия можно охарактеризовать как рентгеноаморфные (рис. 3).
Рис. 3. Рентгеновские дифрактограммы покрытий 1–4 |
На дифрактограммах помимо узких линий с высокой интенсивностью, соответствующих подложке из Al2O3 , присутствовали сильно уширенные рефлексы, типичные для аморфных или мелкодисперсных нанокомпозиционных материалов с высокой долей аморфной фазы [37]. Для покрытия 1 пик в положении 2θ = 39,1° близок к положению кристаллических фаз TaSi2 (JCPDS 38-0483), TaC (JCPDS 89-3831) и SiC (JCPDS 29-1131). В случае покрытий 2 и 3 наблюдается небольшое смещение максимума уширенного пика в сторону меньших углов, что можно объяснить возникновением дополнительных химических связей тантала с атомами азота. Действительно, у кристаллической фазы Ta(C,N) (JCPDS 89-3691) основная линия расположена при значении 2θ = 35°. Для покрытия 4 значения интенсивности превышали фон в диапазоне 2θ от 20 до 40°, но выраженные пики, соответствующие материалу покрытия, отсутствовали. Такой вид дифрактограммы может быть связан с повышенной долей аморфной фазы на основе нитрида кремния. Отметим, что положение самой сильной линии кристаллической фазы Si3N4 (JCPDS 33-1160), по справочным данным, составляет 2θ = 27°.
Согласно результатам наноиндентирования, нереакционное покрытие характеризовалось относительно низкими механическими свойствами: Н = 15 ГПа, Е = 204 ГПа и W = 44 % (табл. 2).
Таблица 2. Механические свойства покрытий
|
Переход к реакционному распылению c соотношением расходов Ar/N2 = 3/1 привел к повышению твердости до 25 ГПа, модуля упругости до 257 ГПа и упругого восстановления до 57 %. Минимальные Н = 10 ГПа и Е = 114 ГПа имело покрытие с высокой долей неметаллических элементов, полученное по режиму 4 в чистом азоте. Максимальными значениями стойкости к упругой деформации разрушения (Н/Е = 0,097 и 0,098) и сопротивления пластической деформации (H 3/E 2 = 0,237 и 0,202 ГПа) характеризовались покрытия 2 и 3 соответственно. Показатели Н/Е и H 3/E 2 в ряде случаев хорошо коррелируют с износостойкостью покрытий [38], а также с поведением покрытий при локальном нагружении [39]. Можно отметить, что покрытия Ta–C–N без добавки кремния, полученные ранее методом магнетронного распыления, имели более низкие значения H/E = 0,08 и H 3/E 2 = 0,16 ГПа [40]. В то же время в работе [41] показано, что эти характеристики снижаются пропорционально росту содержания кремния для нереакционных покрытий Ta–Si–C. То есть положительное влияние добавки кремния на упругопластические свойства реализуется только при одновременном его введении в состав вместе с азотом [41].
Для трибологических испытаний были выбраны режимы, включая нагрузку и материал шарика, исходя из ранее полученных результатов исследований покрытий Ta–Si–C–(N), осажденных методом магнетронного распыления при постоянном токе [28]. Установлено, что при использовании малодеформируемого контртела из Al2O3 при нагрузке 1 Н на воздухе происходит интенсивный износ покрытий этой системы, поэтому в данном исследовании применялись более щадящие условия – шарик из стали типа ШХ15. В то же время при испытаниях в масле при использовании стального шарика износ покрытий Ta–Si–C–(N) практически отсутствует [42]. Более оптимальным для оценки износостойкости покрытий является применение шарика из Al2O3 .
Зависимости коэффициента трения покрытий от дистанции при испытаниях на воздухе (1 Н, 100Cr6) представлены на рис. 4.
Рис. 4. Зависимость коэффициента трения |
После короткого этапа приработки значения f стабилизировались и мало изменялись вплоть до конца испытаний. Все покрытия характеризовались относительно высоким коэффициентом трения в диапазоне от 0,81 до 0,90, что может быть связано с интенсивным налипанием материала контртела на поверхность более твердого покрытия в процессе трения. Аналогичные закономерности были ранее выявлены в работе [43]. Минимальный износ наблюдался для покрытий 3 и 4 с высоким содержанием азота: значения приведенного износа не превышали Vw = 2·10–6 мм3/(Н·м) (табл. 3).
Таблица 3. Трибологические характеристики покрытий
| ||||||||||||||||||||||||||||||||||
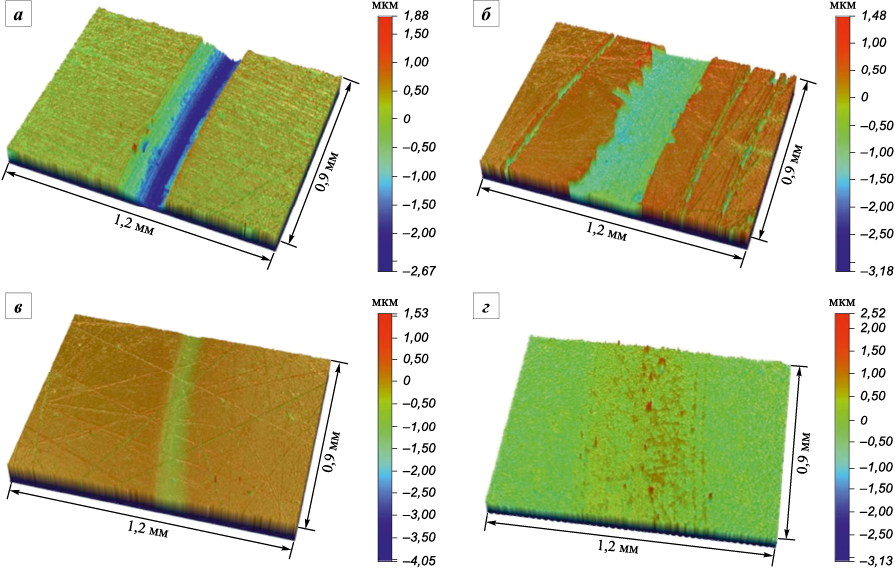
Анализ дорожек показал, что зоны износа слабо выражены вследствие малой глубины (рис. 5).
Рис. 5. Трехмерные изображения дорожек износа на поверхности покрытий 1 (а), 2 (б), 3 (в), 4 (г) |
Можно отметить, что внутри дорожек присутствуют продукты износа. Имеется определенная вероятность того, что продукты износа в процессе сухого трения утрамбовываются в зону выработки покрытия [44]. Тем не менее ультразвуковая обработка поверхности в изопропиловом спирте не привела к существенному изменению геометрии дорожек.
При испытаниях в среде масла (5 Н, Al2O3 ) (рис. 6) тенденция влияния химического состава покрытий на их износостойкость сохранялась (см. табл. 3).
Рис. 6. Зависимость коэффициента трения |
Покрытия 3 и 4 имели наименьший износ (Vw = 8,1·10–7 и 2,2·10–7 мм3/(Н·м)). Коэффициент трения при испытаниях в масле был существенно ниже, чем на воздухе, причем наиболее низкое и стабильное значение 0,109 наблюдалось для покрытия 3, полученного при осаждении в реакционной газовой среде при соотношении расходов Ar/N2 = 1/1. Исследования на оптическом профилометре (рис. 7) показали, что при испытаниях в масле на поверхности образцов 1 и 2 хорошо выявляются дорожки износа – вероятно, из-за интенсивного удаления продуктов износа из зоны трибологического контакта при воздействии жидкой среды [45]. Для покрытия 3 дорожка была менее выраженной, а для покрытия 4 глубина износа была соизмерима с рельефом поверхности. Таким образом, по показателям средней величины коэффициента трения, его стабильности в процессе испытания, а также величины приведенного износа лучшим являлось покрытие 3, полученное в режиме HIPIMS при соотношении расходов газов Ar/N2 = 1/1.
Рис. 7. Трехмерные изображения дорожек износа на поверхности |
Заключение
При высокомощном импульсном магнетронном распылении (HIPIMS) керамической СВС-мишени TaSi2 + 30 % SiC в среде Ar, N2 и газовых смесях Ar + N2 были получены покрытия в системе Ta–Si–C–N с различным содержанием азота. Все покрытия имели плотную структуру с отсутствием столбчатых элементов и высокой долей аморфной фазы, а также равномерным распределением элементов по толщине. Скорость роста покрытий снижалась со 129 до 62 нм/мин при увеличении расхода N2 . Покрытие, содержащее 16 ат. % N2 , имело наиболее высокие механические характеристики: H = 25 ГПа, E = 257 ГПа, W = 57 %, H/E = 0,097, H 3/E 2 = 0,237 ГПа, в то время как покрытия с содержанием азота на уровне 23 и 52 ат. % обладали лучшими показателями при жидкостном трении, демонстрируя минимальные f = 0,11 и Vw = 2·10–7 мм3/(Н·м).
1. Li X., Hu G., Tian J., Tian W., Xie W., Li X. Wear resistance enhancement of Ti–6Al–4V alloy by applying Zr-modified silicide coatings. Journal of Materials Engineering and Performance. 2018;27:1073–1082. https://doi.org/10.1007/s11665-018-3203-3
2. Jian L.N., Wang H.M. Microstructure and wear behaviours of laser-clad Cr13Ni5Si2-based metal-silicide coatings on a titanium alloy. Surface and Coatings Technology. 2005;192(2–3):305–310. https://doi.org/10.1016/j.surfcoat.2004.05.025
3. Sheng W., Liu D., Wang H.M. Microstructure and high-temperature wear behavior of laser clad Ni–Ti–Si ternary metal silicide coatings. Surface and Coatings Technology. 2008;202(13):2871–2877. https://doi.org/10.1016/j.surfcoat.2007.10.029
4. Sytchenko A.D., Kozlova N.S., Zabelina E.V., Loginov P.A., Levashov E.A., Kiryukhantsev-Korneev Ph.V. The effect of the Ar/N2 gas ratio on the structure and properties of Ta–Si–N coatings produced by magnetron sputtering of TaSi2 target. Surfaces and Interfaces. 2023;37:102654. https://doi.org/10.1016/j.surfin.2023.102654
5. Chung C.K., Chen T.S. Effect of nitrogen flow ratio on the microstructure evolution and nanoindented mechanical property of the Ta–Si–N thin films. Journal of Materials Research. 2008;23:494–499. https://doi.org/10.1557/JMR.2008.0065
6. Dong M., Zhu Y., Duan J., Wang C., Guo W., Li J., Wang L. Understanding wear mechanisms of TiSiCN/Zr(C)N coatings at elevated temperatures. Materials Characterization. 2021;180:111411. https://doi.org/10.1016/j.matchar.2021.111411
7. Vitelaru C., Balaceanu M., Parau A., Luculescu C.R., Vladescu A. Investigation of nanostructured TiSiC–Zr and TiSiC–Cr hard coatings for industrial applications. Surface and Coatings Technology. 2014;251:21–28. https://doi.org/10.1016/j.surfcoat.2014.04.001
8. Shtansky D.V., Kuptsov K.A., Kiryukhantsev-Korneev Ph.V., Sheveiko A.N., Fernandez A., Petrzhik M.I. Comparative investigation of Al- and Cr-doped TiSiCN coatings. Surface and Coatings Technology. 2011;205(19): 4640–4648. https://doi.org/10.1016/j.surfcoat.2011.04.012
9. Shtansky D.V., Gloushankova N.A., Sheveiko A.N., Kiryukhantsev-Korneev Ph.V., Bashkova I.A., Mavrin B.N.,. Ignatov S.G., Filippovich S.Yu., Rojas C. Si-doped multifunctional bioactive nanostructured films. Surface and Coatings Technology. 2010;205(3):728–739. https://doi.org/10.1016/j.surfcoat.2010.07.063
10. Jeon J.-H., Jang C.S., Yoon S.-Y., Shin B.-C., Kim K.H. Effects of Si addition on the characteristic evolution and syntheses of nanocomposite Cr–Si–C–N coatings prepared by a hybrid coating system. Surface and Coatings Technology. 2005;200(5–6):1635–1639. https://doi.org/10.1016/J.SURFCOAT.2005.08.042
11. Yang J., Jiang Y., Yuan Z., Wang X., Fang Q. Effect of carbon content on the microstructure and properties of W–Si–C–N coatings fabricated by magnetron sputtering. Materials Science and Engineering: B. 2012;177(13): 1120–1125. https://doi.org/10.1016/j.mseb.2012.05.021
12. Yuan Z.G., Yang J.F., Wang X.P., Cheng Z.J., Fang Q.F. Characterization and properties of quaternary Mo–Si–C–N coatings synthesized by magnetron sputtering technique. Surface and Coatings Technology. 2011; 205(10):3307–3312. https://doi.org/10.1016/j.surfcoat.2010.11.058
13. Skjöldebrand C., Hulsart-Billström G., Engqvist H., Persson C. Si–Fe–C–N coatings for biomedical applications: A combinatorial approach. Materials (Basel). 2020; 13(9):2074. https://doi.org/10.3390/ma13092074
14. Dasmahapatra A., Meletis E., Kroll P. First principles modeling and simulation of Zr–Si–B–C–N ceramics: Developing hard and oxidation resistant coatings. Acta Materialia. 2017;125:246–254. https://doi.org/10.1016/j.actamat.2016.11.061
15. Bondarev A.V., Antonyuk M.N., Kiryukhantsev-Korneev Ph.V., Polcar T., Shtansky D.V. Insight into high temperature performance of magnetron sputtered Si–Ta–C–(N) coatings with an ion-implanted interlayer. Applied Surface Science. 2021;541:148526. https://doi.org/10.1016/j.apsusc.2020.148526
16. Ning Z., Luo X., Zhang W., Zhang L., Lin R., He H., Ye G., Chen H., Yang J., Yang Y., Liao J., Liu N. Corrosion resistance of TaSiCN coatings in NaCl–KCl molten salt. Materials Research Express. 2019;6:106437. https://doi.org/10.1088/2053-1591/ab3ed6
17. Fischer T.E., Tomizawa H. Interaction of tribochemistry and microfracture in the friction and wear of silicon nitride. Wear. 1985;105(1):29–45. https://doi.org/10.1016/0043-1648(85)90004-3
18. Zhang Y.-L., Ren J., Tian S., Li H., Ren X., Hu Z. HfC nanowire-toughened TaSi2–TaC–SiC–Si multiphase coating for C/C composites against oxidation. Corrosion Science. 2015;90:554–561. https://doi.org/10.1016/j.corsci.2014.10.048
19. Liu F., Li H., Gu S., Yao X., Fu Q. Ablation behavior and thermal protection performance of TaSi2 coating for SiC coated carbon/carbon composites. Ceramics International. 2019;45(3):3256–3262. https://doi.org/10.1016/J.CERAMINT.2018.10.230
20. Kumar S., Mondal S., Kumar A., Ranjan A., Prasad N.E. Chemical vapor deposition of TaC/SiC on graphite tube and its ablation and microstructure studies. Coatings. 2017;7(7):101. https://doi.org/10.3390/coatings7070101
21. Mansour A.N. Effect of temperature on microstructure and electrical properties of TaSi2 thin films grown on Si substrates. Vacuum. 2011;85(6):667–671. https://doi.org/10.1016/j.vacuum.2010.10.003
22. Kelly P.J., Arnell R.D. Magnetron sputtering: a review of recent developments and applications. Vacuum. 2000;56(3):159–172. https://doi.org/10.1016/S0042-207X(99)00189-X
23. Borowski P., Myśliwiec J. Recent advances in magnetron sputtering: from fundamentals to industrial applications. Coatings. 2025;15(8):922. https://doi.org/10.3390/coatings15080922
24. Braun M. Magnetron sputtering technique. In: Nee A.Y.C. (Ed.) Handbook of manufacturing engineering and technology. London: Springer, 2015. P. 2929–2957. https://doi.org/10.1007/978-1-4471-4670-4_28
25. Sarakinos K., Alami J., Konstantinidis S. High power pulsed magnetron sputtering: A review on scientific and engineering state of the art. Surface and Coatings Technology. 2010;204(11):1661–1684. https://doi.org/10.1016/j.surfcoat.2009.11.013
26. Vetter J., Shimizu T., Kurapov D., Sasaki T., Mueller J., Stangier D., Esselbach M. Industrial application potential of high power impulse magnetron sputtering for wear and corrosion protection coatings. Journal of Applied Physics. 2023;134(16):160701. https://doi.org/10.1063/5.0159292
27. Chang C.-L., Lo K.-C., Yang F.-C., Shen G.-L., Tang J.-F. HiPIMS co-sputtering for the increase of the mechanical properties of arc deposited TiN coatings. Journal of Materials Research and Technology. 2023;26:2050–2059. https://doi.org/10.1016/j.jmrt.2023.08.070
28. Bondarev A.V., Vorotilo S., Shchetinin I.V., Levashov E.A., Shtansky D.V. Fabrication of Ta–Si–C targets and their utilization for deposition of low friction wear resistant nanocomposite Si–Ta–C–(N) coatings intended for wide temperature range tribological applications. Surface and Coatings Technology. 2019;359:342–353. https://doi.org/10.1016/j.surfcoat.2018.12.030
29. Kiryukhantsev-Korneev P.V., Sytchenko A.D., Sviridova T.A., Sidorenko D.A., Andreev N.V., Klechkovskaya V.V., Polčak J., Levashov E.A. Effects of doping with Zr and Hf on the structure and properties of Mo–Si–B coatings obtained by magnetron sputtering of composite targets. Surface and Coatings Technology. 2022; 442:128141. https://doi.org/10.1016/j.surfcoat.2022.128141
30. Кирюханцев-Корнеев Ф.В. Возможности оптической эмиссионной спектроскопии тлеющего разряда GDOES при исследовании покрытий. Известия вузов. Порошковая металлургия и функциональные покрытия. 2013;(2):60–70. https://doi.org/10.17073/1997-308X-2013-2-60-70
31. Patidar J., Pshyk O., Thorwarth K., Sommerhäuser L., Siol S. Low temperature deposition of functional thin films on insulating substrates enabled by selective ion acceleration using synchronized floating potential HiPIMS. Nature Communications. 2025;16:4719. https://doi.org/10.1038/s41467-025-59911-y
32. Schoof M.R., Aghda S.K., Kusche C.F., Hans M., Schneider J.M., Korte-Kerzel S., Gibson J.S.K.-L. The influence of microstructural orientation on fracture toughness in (V, Al)N and (V, Al)(O, N) coatings as measured by microcantilever bending. Journal of Materials Research. 2023;38:3950–3965. https://doi.org/10.1557/s43578-023-01111-9
33. Panjan P., Miletić A., Drnovšek A., Terek P., Čekada M., Kovačević L., Panjan M. Cracking resistance of selected PVD hard coatings. Coatings. 2024;14(11):1452. https://doi.org/10.3390/coatings14111452
34. Depla D., De Gryse R. Target poisoning during reactive magnetron sputtering: Part I: The influence of ion implantation. Surface and Coatings Technology. 2004; 183(2–3): 184–189. https://doi.org/10.1016/j.surfcoat.2003.10.006
35. Ding J., Zhang T., Mei H., Yun J.M., Jeong S.H., Wang Q., Kim K.H. Effects of negative bias voltage and ratio of nitrogen and argon on the structure and properties of NbN coatings deposited by HiPIMS deposition system. Coatings. 2018;8(1):10. https://doi.org/10.3390/coatings8010010
36. Zhang G.A., Yan P.X., Wang P., Chen Y.M., Zhang J.Y. Influence of nitrogen content on the structural, electrical and mechanical properties of CrNx thin films. Materials Science and Engineering: A. 2007;460–461:301–305. https://doi.org/10.1016/j.msea.2007.01.149
37. Chawla V., Jayaganthan R., Chandra R. A study of structural and mechanical properties of sputter deposited nanocomposite Ti–Si–N thin films. Surface and Coatings Technology. 2010;204(9–10):1582–1589. https://doi.org/10.1016/j.surfcoat.2009.10.001
38. Leyland A., Matthews A. On the significance of the H/E ratio in wear control: a nanocomposite coating approach to optimised tribological behavior. Wear. 2000;246(1–2): 1–11. https://doi.org/10.1016/S0043-1648(00)00488-9
39. Beake B.D. The influence of the H/E ratio on wear resistance of coating systems – insights from small-scale testing. Surface and Coatings Technology. 2022;442:128272. https://doi.org/10.1016/j.surfcoat.2022.128272
40. Glechner T., Mayrhofer P.H., Holec D., Fritze S., Lewin E., Paneta V., Primetzhofer D., Kolozsvári S., Riedl H. Tuning structure and mechanical properties of Ta–C coatings by N-alloying and vacancy population. Scientific Reports. 2018;8:17669. https://doi.org/10.1038/s41598-018-35870-x
41. Du S., Gao M., Wang S., Zhao X., Zhang S., Huo C., Hua P., Jia Y., Wen M., Zhao Z. Influence of Si-addition on tribological and corrosion properties of Ta–Si–C coatings. Ceramics International. 2025;51(1):1346–1353. https://doi.org/10.1016/j.ceramint.2024.11.160
42. Чертова А.Д., Бондарев А.В., Левашов Е.А., Кирюханцев-Корнеев Ф.В. Трибологические свойства покрытий Ta–Si–C–N, полученных методом магнетронного напыления. Физикохимия поверхности и защита материалов. 2025;61(3):263–268. https://doi.org/10.31857/S0044185625030054
43. Kiryukhantsev-Korneev Ph.V., Pierson J.F., Bychkova M.Y., Manakova O.S., Levashov E.A., Shtansky D.V. Comparative study of sliding, scratching, and impact-loading behavior of hard CrB2 and Cr–B–N films. Tribology Letters. 2016;63:44. https://doi.org/10.1007/s11249-016-0729-0
44. Zhao F., Zhu Z., Yu J., Luo Z., Qi H. Contrast role of third body layer and hard abrasives in the wear process of a TiAlSiN hardness-modulated multilayer coating: A case study on the effect of normal load and velocity. Coatings. 2024;14(7):821. https://doi.org/10.3390/coatings14070821
45. Tatsumi G., Ratoi M., Shitara Y., Hasegawa S., Sakamoto K., Mellor B.G. Mechanism of oil-lubrication of PEEK and its composites with steel counterparts. Wear. 2021;486–487:204085. https://doi.org/10.1016/j.wear.2021.204085
Филипп Владимирович Кирюханцев-Корнеев – д.т.н., профессор кафедры порошковой металлургии и функциональных покрытий (ПМиФП) Национального исследовательского технологическогно университета «МИСИС» (НИТУ МИСИС), заведующий лабораторией «In situ диагностика структурных превращений» Научно-учебного центра СВС (НУЦ СВС) МИСИС–ИСМАН
Россия, 119049, г. Москва, Ленинский пр-т, 4, стр. 1
Андрей Юрьевич Зачиняев – лаборант-исследователь НУЦ СВС МИСИС–ИСМАН
Россия, 119049, г. Москва, Ленинский пр-т, 4, стр. 1
Евгений Александрович Левашов – д.т.н., проф., чл.-корр. РАН, заведующий кафедрой ПМиФП НИТУ МИСИС, директор НУЦ СВС МИСИС–ИСМАН
Россия, 119049, г. Москва, Ленинский пр-т, 4, стр. 1
Кирюханцев-Корнеев Ф.В., Зачиняев А.Ю., Левашов Е.А. Влияние содержания азота на механические и трибологические свойства покрытий Ta–Si–C–N, полученных методом HIPIMS. Известия вузов. Порошковая металлургия и функциональные покрытия. 2026;20(3):103-113. https://doi.org/10.17073/1997-308X.2026.592P.1140
Kiryukhantsev-Korneev P.V., Zachinyaev A.Yu., Levashov E.A. Effect of nitrogen content on the mechanical and tribological properties of Ta–Si–C–N coatings deposited by HIPIMS. Powder Metallurgy аnd Functional Coatings (Izvestiya Vuzov. Poroshkovaya Metallurgiya i Funktsional'nye Pokrytiya). 2026;20(3):103-113. (In Russ.) https://doi.org/10.17073/1997-308X.2026.592P.1140
 Послать статью по эл. почте (Необходимо имя пользователя (логин))
Связаться с автором (Необходимо имя пользователя (логин))
119049, г. Москва, Ленинский пр-т, д. 4, НИТУ МИСИС,
редакция журнала «Порошковая металлургия и функциональные покрытия»
Телефон: +7 (495) 638-45-35
E-mail: izv.vuz@misis.ru, izv.vuz.2025@mail.ru